
Карбоновый пластик для 3D-принтера: PLA-CF, PETG-CF, PA-CF
Пластики с углеволокном (CF) жёстче, легче и стабильнее по размерам, а поверхность у них красивая матовая. Разбираем PLA-CF, PETG-CF и нейлон с углеволокном, какое сопло нужно, как печатать и для чего такие пластики действительно полезны.
Коротко: «карбоновый» пластик — это обычный PLA, PETG, нейлон или ABS с короткими рублеными углеволокнами (обычно 10–20 %). Они делают деталь жёстче, стабильнее по размерам и красиво матовой, но не делают её «прочной как карбон»: на удар CF-пластики часто даже слабее исходного. Печатать их нужно только закалённым соплом 0,4–0,6 мм — латунь волокна стачивают за несколько часов. Лучший выбор для серьёзных деталей — PA-CF (нейлон с углеволокном), самый простой для начала — PLA-CF. Ниже — сравнение видов, настройки, сушка, что из них печатать и когда CF не нужен.
Что такое пластик с углеволокном
Это композит: в базовый пластик добавляют рубленое углеродное волокно длиной доли миллиметра. Обозначается суффиксом -CF (Carbon Fiber): PLA-CF, PETG-CF, PA-CF, ABS-CF, ASA-CF, PC-CF. Есть и -GF — со стекловолокном: дешевле, чуть менее жёсткий, тоже абразивный.
Важно: это не «карбон» в смысле композитных деталей из углеткани. Короткое волокно не создаёт непрерывного каркаса. Оно придаёт жёсткость и уменьшает усадку, но межслойная прочность и ударная вязкость обычно снижаются.
Виды CF-пластиков
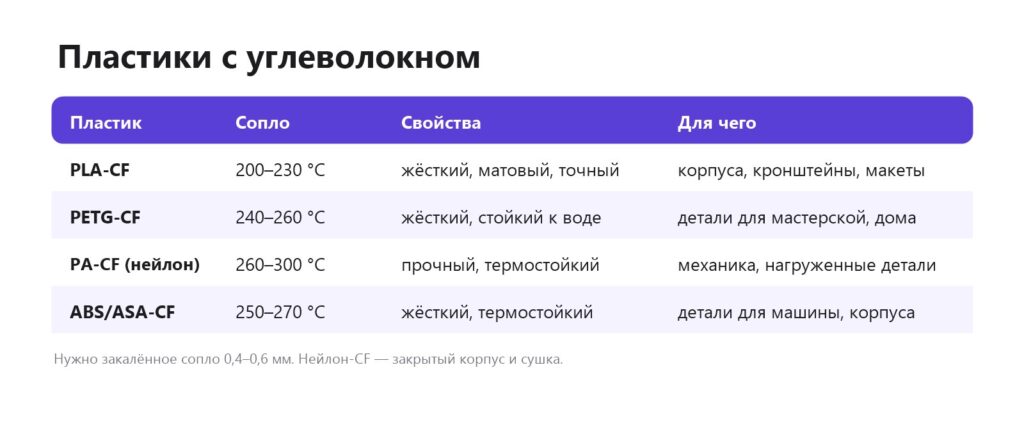
| Пластик | Сопло / стол | Свойства | Для чего |
|---|---|---|---|
| PLA-CF | 210–240 / 55–65 °C | очень жёсткий, матовый, хрупкий на удар, термостойкость как у PLA | корпуса, рамки, кронштейны без нагрева, красивые матовые детали |
| PETG-CF | 240–260 / 70–80 °C | жёсткий, стойкий к воде, проще нейлона | детали для улицы и мастерской, крепления |
| PA-CF (нейлон) | 260–300 / 80–100 °C | жёсткий и прочный, держит нагрев и износ, гигроскопичен | функциональные детали, шестерни, кронштейны под нагрузкой, детали для машин |
| ABS-CF / ASA-CF | 250–270 / 90–110 °C | жёсткий, термостойкий, меньше усадки, чем ABS | детали для салона и под капот (не у горячих узлов), корпуса |
| PC-CF, PPS-CF, PAHT-CF | от 280 °C | инженерные, высокая термостойкость | промышленные задачи, нужен высокотемпературный принтер |
Точные температуры — на этикетке катушки: у разных производителей они заметно отличаются.
Плюсы и минусы
- Жёсткость выше в 1,5–2 раза — детали меньше прогибаются.
- Стабильность размеров — меньше усадки и коробления, ABS-CF и PA-CF проще печатать, чем их «чистые» версии.
- Внешний вид — бархатистая матовая поверхность, слои почти не видны.
- Минус: ударная вязкость — у PLA-CF и PETG-CF на удар обычно хуже базового пластика.
- Минус: абразивность — нужно закалённое сопло, быстрее изнашиваются шестерни экструдера и трубки.
- Минус: цена — дороже базового пластика.
- Минус: пыль — при шлифовке и резке образуется мелкая пыль с волокнами, работайте в респираторе.
Что нужно от принтера
- Закалённое сопло (сталь, вставка из рубина или карбида вольфрама) — обязательно. Какое сопло выбрать.
- Диаметр 0,4–0,6 мм. 0,6 предпочтительнее: меньше засоров, волокна лучше ориентируются. Сопло 0,2 мм — никогда.
- Закалённые шестерни экструдера — желательны при активной печати.
- Закрытый корпус — для ABS-CF, ASA-CF, PA-CF.
- Сушилка — особенно для PA-CF.
- У принтеров с автоматической сменой пластика проверьте, разрешает ли производитель подавать CF через систему.
Настройки печати
- Температура — на 5–10 °C выше, чем у базового пластика, особенно с закалённым соплом.
- Скорость — средняя; ограничьте объёмную скорость по профилю производителя.
- Ретракт — как у базового пластика, без увеличения.
- Обдув — меньше, чем у базового: PLA-CF 50–80 %, PETG-CF 20–40 %, PA-CF и ABS-CF 0–20 %.
- Стол — текстурированный PEI; для нейлона — клей-карандаш. Клей для стола.
- Стенки — 3–5: волокна вдоль периметров дают основную жёсткость.
Сушка
CF-пластики набирают влагу так же, как их база, а нейлон — очень быстро. Влажный PA-CF теряет большую часть прочности и печатается с треском и пузырями. Сушите: PLA-CF 50–55 °C, PETG-CF 60–65 °C, PA-CF 70–90 °C по 6–12 часов, печатайте из сушилки. Как сушить пластик.
Когда CF не нужен
- Деталь работает на удар — лучше обычный PETG или нейлон.
- Деталь гнётся (защёлки, пружины) — CF делает её хрупкой.
- Нужны мелкие детали и чистые мосты — волокна мешают.
- Нет закалённого сопла — сначала купите сопло.
Часто достаточно просто правильного пластика и стенок: PETG или ABS, PLA или PLA+.
Частые вопросы
Что такое PLA-CF?
PLA с рублеными углеродными волокнами: жёстче и матовее обычного PLA, но более хрупкий на удар и с той же термостойкостью.
Нужно ли закалённое сопло для карбонового пластика?
Да, обязательно. Волокна стачивают латунное сопло за несколько часов.
Какой пластик с углеволокном самый прочный?
Из доступных для дома — PA-CF (нейлон с углеволокном): жёсткий, прочный и термостойкий. Но ему нужны корпус, высокая температура и сушка.
Карбоновый пластик прочнее обычного?
Жёстче — да. На удар — часто нет. Он хорош там, где важна жёсткость и стабильность размеров.
Можно ли печатать CF соплом 0,4?
Можно закалённым 0,4, но 0,6 мм надёжнее: меньше засоров.
Вредна ли пыль углеволокна?
При шлифовке образуется мелкая пыль с волокнами — работайте в респираторе и мокрым способом.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

