
Какое сопло выбрать для 3D-принтера: диаметр 0,2–0,8 мм и материал
Сопло 0,4 мм — универсальный стандарт, но для мелких деталей лучше 0,2, а для крупных и прочных моделей — 0,6 или 0,8 мм. Разбираем, как диаметр сопла влияет на детализацию и скорость, чем латунь отличается от закалённой стали и когда сопло пора менять.
Коротко: для большинства задач подходит стандартное латунное сопло 0,4 мм. 0,2 мм — для миниатюр и мелкого текста (печать в 3–4 раза дольше), 0,6 мм — для прочных функциональных деталей и быстрой печати (самый недооценённый вариант), 0,8 мм — для крупных и черновых моделей. Для пластиков с углеволокном, стекловолокном, «под дерево», светящихся — только закалённое сопло: латунь они стачивают за десятки часов. Ниже — сравнение диаметров и материалов, как поменять сопло на разных принтерах, настройки слайсера после замены и признаки износа.
Диаметр сопла
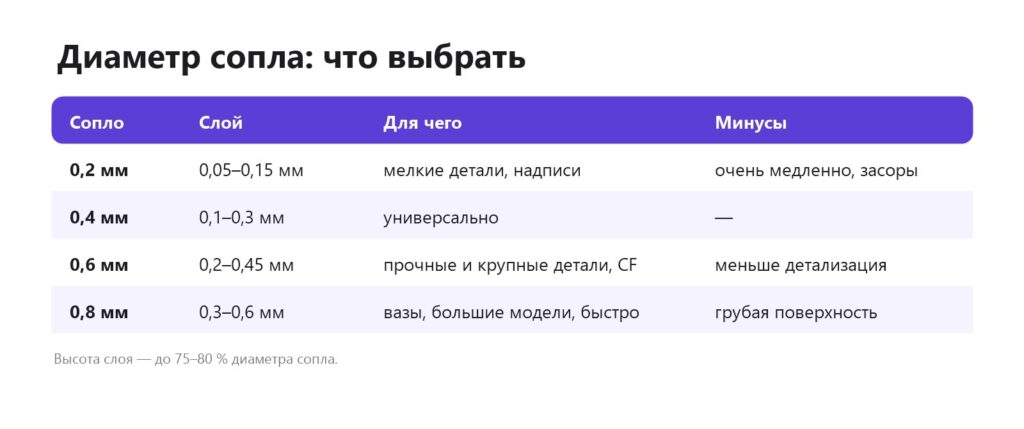
| Диаметр | Высота слоя | Для чего | Минусы |
|---|---|---|---|
| 0,2 мм | 0,04–0,12 мм | миниатюры, мелкий текст, ювелирные детали | очень долго, легко засоряется, нет пластиков с наполнителем |
| 0,4 мм | 0,08–0,28 мм | всё универсальное — стандарт | — |
| 0,6 мм | 0,15–0,4 мм | прочные функциональные детали, вазы, быстрая печать | хуже мелкие детали, текст |
| 0,8 мм и больше | 0,3–0,6 мм | крупные модели, черновики, косплей | видны слои, грубые детали |
Правило высоты слоя: от 25 до 75 % диаметра сопла. Для 0,4 мм — 0,1–0,3 мм, для 0,6 мм — 0,15–0,45 мм.
Почему стоит попробовать 0,6 мм
Сопло 0,6 мм кладёт более толстые линии: стенки прочнее (в 2 стенки 0,6 столько же пластика, сколько в 3 стенки 0,4), слои спекаются лучше, печать быстрее на 30–50 %, засоры — реже, и можно печатать пластиками с наполнителем. Для органайзеров, кронштейнов, держателей, корпусов разница в виде почти незаметна. Многие опытные печатники держат 0,6 как основное сопло, а 0,4 ставят для детализированных моделей.
Ограничение — производительность хотэнда: толстую линию на высокой скорости стандартный хотэнд может не успеть расплавить. Следите за максимальной объёмной скоростью в профиле материала.
Когда нужно 0,2 мм
Только для действительно мелких деталей: миниатюры 28–32 мм, мелкий текст и логотипы, ювелирные прототипы. Пластик должен быть сухим и чистым — засоры случаются чаще. Для миниатюр и фигурок часто лучше фотополимер — фотополимер или FDM.
Материал сопла
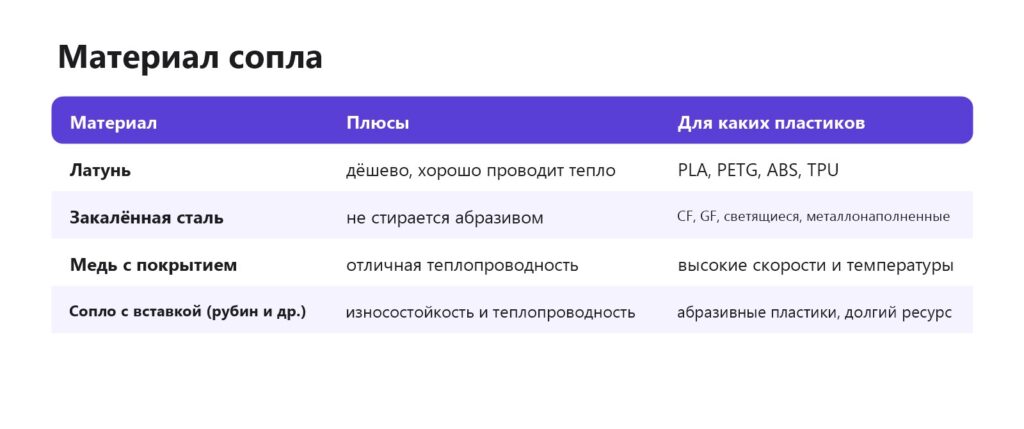
| Материал | Для каких пластиков | Особенности |
|---|---|---|
| Латунь | PLA, PETG, ABS, ASA, TPU без наполнителей | лучшая теплопроводность, дёшево, быстро изнашивается от абразивов |
| Закалённая сталь | CF, GF, «дерево», «металл», светящиеся | не стачивается, теплопроводность ниже — +5–10 °C к температуре |
| Нержавеющая сталь | пищевые задачи, обычные пластики | без свинца, не для абразивов |
| Медь с покрытием | высокотемпературные пластики, быстрая печать | отличная теплопроводность, меньше налипает |
| Со вставкой (рубин, карбид вольфрама) | абразивы при высокой скорости | долговечно и теплопроводно, дорого |
Абразивные пластики — карбоновый пластик CF, декоративные пластики.
Совместимость: какое сопло подойдёт вашему принтеру
- Резьба M6 (тип MK8 / E3D V6) — большинство классических принтеров (Creality Ender, Anycubic, Prusa MK3 и др.). Сопла MK8 и V6 отличаются длиной — берите тот тип, что стоит у вас.
- Быстросъёмные хотэнды (Bambu Lab, Creality K-серия, Prusa Nextruder и др.) — сопло меняют вместе с хотэндом или отдельным узлом по системе производителя. Берите оригинальные или проверенные совместимые.
- Volcano / высокопоточные — удлинённые сопла под высокопоточные хотэнды.
Точный тип указан в инструкции принтера и на сайте производителя.
Как поменять сопло (классический хотэнд)
- Выгрузите пластик.
- Нагрейте сопло до 230–250 °C — пластик внутри размягчится, резьба не сорвётся.
- Придерживайте нагревательный блок разводным ключом, выкрутите сопло торцевым ключом 7 мм против часовой стрелки. Осторожно: всё горячее.
- Вкрутите новое сопло, затяните «горячим» с умеренным усилием (без фанатизма — сорвёте резьбу блока).
- Если сопло вкручивали холодным — обязательно дотяните после нагрева, иначе пластик потечёт по резьбе.
На быстросъёмных хотэндах сопло меняется по инструкции производителя — часто за минуту без ключей.
Настройки слайсера после замены
- Диаметр сопла в профиле принтера. В Bambu Studio и Orca — выбор сопла рядом с принтером; в Cura — «Материал/Сопло»; в PrusaSlicer — «Настройки принтера» → «Экструдер» → «Диаметр сопла». Слайсер подставит правильные ширину линии и высоту слоя.
- Z-offset и калибровка стола — новое сопло может быть другой длины. Калибровка стола.
- Поток и pressure advance — перекалибруйте для нового диаметра.
- Температура — для закалённого сопла +5–10 °C.
Признаки износа сопла
- Детали потеряли чёткость, стенки толще обычного.
- Отверстие визуально больше или стало овальным.
- Кончик сопла стёрся, стал скруглённым.
- Частые засоры, которые не лечатся протяжкой.
Латунное сопло при печати обычными пластиками служит месяцы, а с абразивным пластиком может износиться за одну-две катушки. Держите в запасе 2–3 сопла. Об уходе — уход за 3D-принтером, о засорах — как прочистить сопло.
Частые вопросы
Какое сопло лучше для 3D-принтера?
Для большинства задач — латунное 0,4 мм. Для прочных деталей и быстрой печати — 0,6 мм, для мелких деталей — 0,2 мм.
Чем отличается сопло 0,4 от 0,6?
0,6 кладёт более толстые линии: детали прочнее и печатаются быстрее, но мелкие детали и текст получаются хуже.
Нужно ли закалённое сопло для PLA?
Для обычного PLA нет. Для PLA с углеволокном, древесным наполнителем, блёстками и светящегося — да.
Какую высоту слоя ставить для сопла 0,6?
От 0,15 до 0,45 мм; обычно 0,3 мм.
Как часто менять латунное сопло?
При износе: раз в несколько месяцев при обычных пластиках, гораздо чаще при абразивных.
Почему после замены сопла не прилипает первый слой?
Новое сопло другой длины — перекалибруйте Z-offset и стол.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

