
Как прочистить сопло 3D-принтера: холодная протяжка и другие способы
Сопло забилось: пластик не идёт, экструдер щёлкает, нить выходит тонкой или кривой. Разбираем признаки засора, холодную протяжку, прочистку иглой, разборку хотэнда и замену сопла — и как не допустить засора снова.
Коротко: если сопло забилось, начните с холодной протяжки: нагрейте сопло, протолкните пластик, остудите до ~90–110 °C (для PLA) и резко вытяните нить — вместе с ней выйдет грязь. Повторите 3–5 раз. Если не помогло — прочистите канал тонкой иглой при нагреве, проверьте, нет ли пробки выше сопла, или замените сопло: это недорогой расходник. Ниже — как отличить засор от других проблем, все способы по шагам с температурами для разных пластиков, разборка хотэнда, замена сопла и как не допустить засора снова.
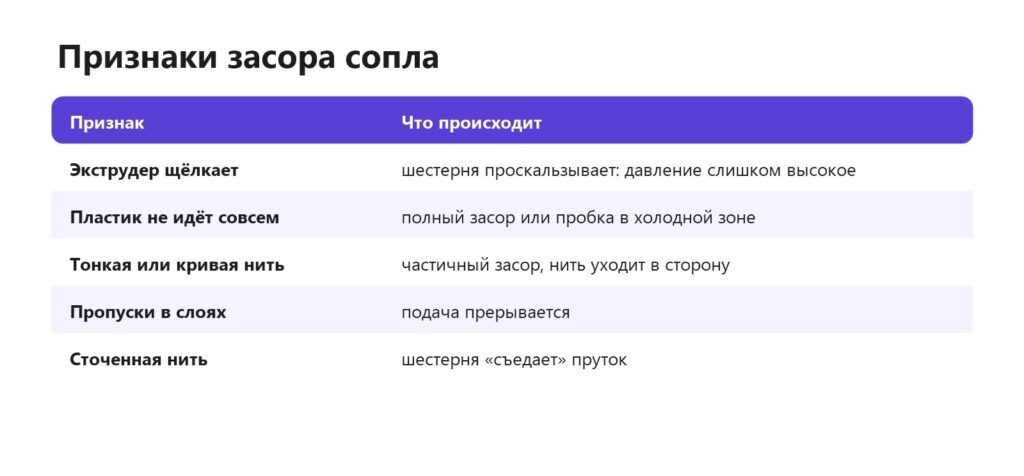
Признаки засора сопла
Как отличить засор от других проблем
Щелчки и пропуски бывают не только от засора. Проверьте по порядку:
- Нагрейте сопло до температуры пластика и подайте 50–100 мм вручную из меню.
- Пластик идёт ровной струйкой прямо вниз — сопло чистое. Ищите причину в скорости, температуре, катушке или зазоре до стола; диагностика «принтер не печатает».
- Струйка тонкая, загибается в сторону — частичный засор или повреждённое отверстие.
- Пластик не идёт, экструдер щёлкает — полный засор в сопле или пробка выше, в термобарьере.
- Нить не проталкивается даже рукой при открытом прижиме — пробка в холодной зоне.
Почему забивается сопло
- Пыль и мусор на нити копятся в сопле. Фильтр-губка на входе нити и хранение катушек в боксах помогают.
- Остатки другого пластика — например, после PETG или ABS остался более тугоплавкий пластик, а вы печатаете PLA при 200 °C.
- Пластики с наполнителями (дерево, блёстки, углеволокно) в узком сопле 0,2–0,4 мм.
- Пробка в холодной зоне (heat creep) — пластик размягчается выше, чем нужно, и застревает. Причины: слишком длинный ретракт, плохой обдув радиатора хотэнда, PLA в горячем закрытом корпусе, долгие паузы с нагретым соплом.
- Сопло упирается в стол на первом слое — пластику некуда выходить.
- Подгоревший пластик после простоя с горячим соплом.
- Влажный пластик — пар выталкивает расплав, а при остывании он закупоривает канал.
Способ 1. Холодная протяжка
Самый действенный и безопасный способ: нить, застывая в горячем канале, захватывает грязь и при вытягивании выносит её наружу.
| Пластик для протяжки | Нагрев | Тянуть при |
|---|---|---|
| PLA | 200–210 °C | 90–110 °C |
| PETG | 240 °C | 130–140 °C |
| ABS | 250 °C | 150–160 °C |
| Нейлон (лучший для протяжки) | 250–260 °C | 130–150 °C |
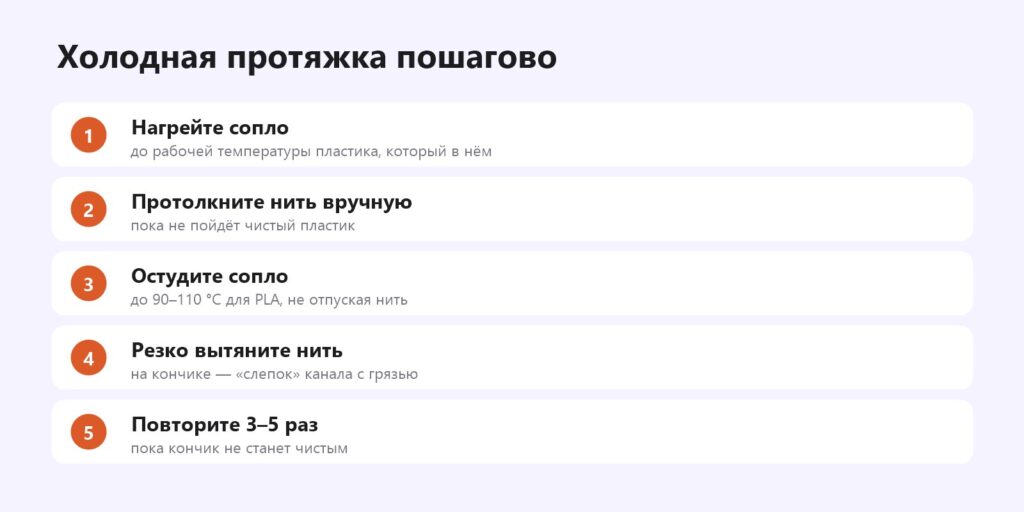
- Нагрейте сопло до температуры пластика, который сейчас в нём, или до более высокой, если перед этим был тугоплавкий пластик.
- Откройте прижимной рычаг экструдера и протолкните нить рукой, пока из сопла не пойдёт чистый пластик.
- Выставьте температуру «тянуть» из таблицы и ждите остывания, продолжая слегка давить на нить.
- Резко и уверенно вытяните нить вверх. На кончике будет «слепок» канала сопла — часто с тёмными частицами грязи.
- Отрежьте кончик и повторяйте, пока слепок не станет чистым и светлым.
Для протяжки удобен светлый PLA или нейлон: на них хорошо видна грязь. На принтерах с директ-экструдером нить иногда удобнее тянуть через меню выгрузки. У многих современных принтеров есть встроенная функция «Cold pull» или «Очистка сопла» в меню.
Способ 2. Прочистка иглой
Если засор частичный и нить выходит криво, прочистите отверстие тонкой иглой или стальной проволокой: для сопла 0,4 мм — 0,3–0,35 мм (такие иглы часто идут в комплекте с принтером).
- Нагрейте сопло до рабочей температуры.
- Вставьте иглу снизу на 2–5 мм, несколько раз проверните.
- Сразу после этого протолкните пластик сверху — он вынесет разрыхлённую грязь.
Осторожно: сопло горячее, а слишком толстая игла разносит отверстие. Иглой не пробить пробку выше сопла — там нужна протяжка или разборка.
Способ 3. Пробка выше сопла: разборка хотэнда
Если пластик не проталкивается даже рукой, засор, скорее всего, в термобарьере — трубке между радиатором и нагревательным блоком. Это частое следствие heat creep.
- Найдите инструкцию по разборке хотэнда для вашей модели — у каждого производителя свои особенности.
- Нагрейте хотэнд и вытащите нить вверх.
- Если не выходит — снимите хотэнд, прогрейте и протолкните пробку длинной тонкой проволокой (1,5–1,7 мм) сверху вниз.
- На принтерах с тефлоновой трубкой внутри хотэнда проверьте её конец: оплавленная или неплотно прижатая к соплу трубка — частая причина засоров. Отрежьте ровно и вставьте до упора.
Способ 4. Замена сопла
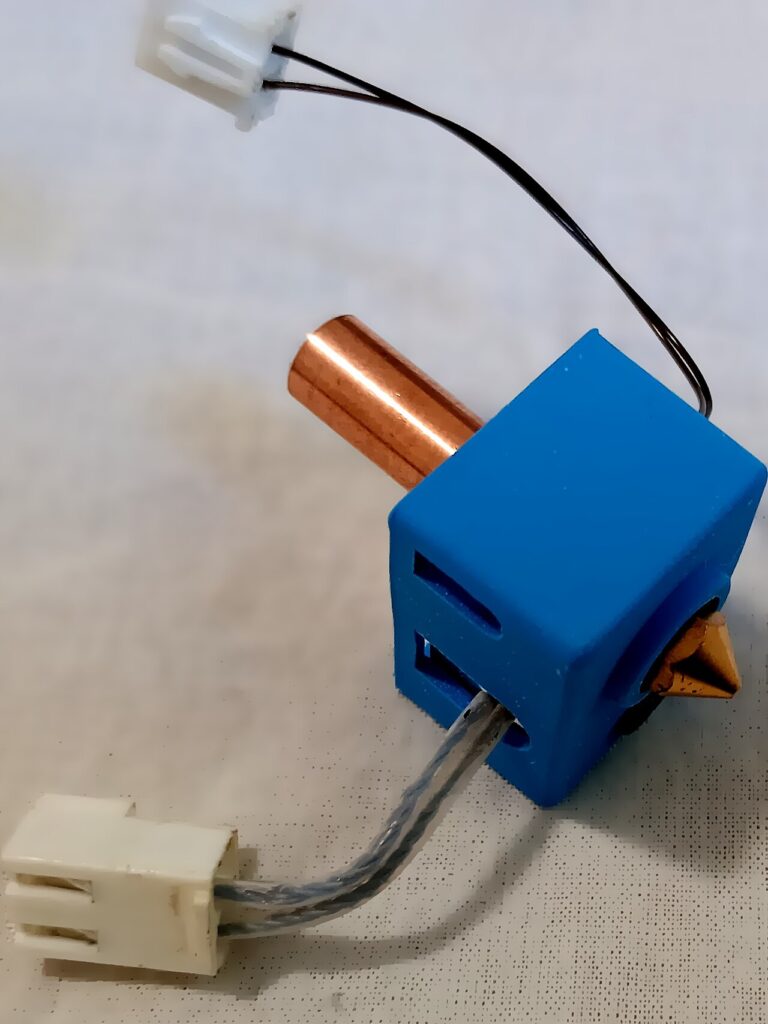
Латунное сопло — расходник. Если засоры повторяются, отверстие стало овальным или сопло изношено после пластиков с наполнителями — замените.
- Классические хотэнды (Ender, многие Creality, Anycubic): нагрейте до 220–240 °C, придерживайте нагревательный блок разводным ключом, выкрутите сопло торцевым ключом. Вкручивайте новое тоже горячим, с умеренным усилием. Холодное сопло не выкручивайте — сорвёте резьбу.
- Быстросъёмные хотэнды (Bambu Lab, Creality K-серии, Prusa Nextruder и др.): снимается весь хотэнд или сопло целиком по инструкции производителя, часто без инструментов.
После замены сопла перекалибруйте стол и Z-offset — как это сделать. Какое сопло выбрать — диаметры и материалы.
Чего не делать
- Не выкручивать холодное сопло — срыв резьбы в нагревательном блоке.
- Не жечь сопло горелкой, не сняв его с принтера — повредите провода и термистор.
- Не прочищать ацетоном PLA и PETG — он их не растворяет; ацетон помогает только с ABS.
- Не увеличивать ретракт «чтобы не текло» — именно длинный ретракт часто и вызывает засоры.
Как не допустить засора
- Храните пластик закрытым от пыли и влаги — как хранить и сушить.
- Не оставляйте горячее сопло надолго без печати.
- Не завышайте ретракт; на директе обычно хватает 0,5–1,5 мм.
- Печатайте PLA в закрытом принтере с открытой дверцей.
- Для пластиков с наполнителями — закалённое сопло 0,4–0,6 мм.
- При смене пластика прогоняйте новый при температуре старого, если она выше.
- Следите за первым слоем — сопло не должно упираться в стол.
- Регулярно обслуживайте принтер — график ухода за 3D-принтером.
Читайте также: почему PLA в закрытом корпусе забивает сопло, нейлон для протяжки и печати.
Частые вопросы
Как понять, что забилось сопло?
Экструдер щёлкает, пластик выходит тонкой, кривой нитью или не идёт совсем. Проверьте ручную подачу при нагретом сопле.
Что такое холодная протяжка?
Способ очистки: сопло нагревают, затем остужают до 90–110 °C (для PLA) и резко вытягивают нить. Застывший в канале пластик выносит с собой грязь.
Можно ли прочистить сопло ацетоном?
Ацетон растворяет только ABS. Для PLA и PETG он бесполезен — используйте холодную протяжку или замену сопла.
Как часто менять сопло?
Латунное — при износе, обычно раз в несколько месяцев активной печати или чаще при пластиках с наполнителями. Закалённые сопла служат дольше.
Почему засоры повторяются?
Чаще всего из-за слишком длинного ретракта, перегрева радиатора хотэнда (PLA в закрытом корпусе) или грязного влажного пластика.
Можно ли прочистить сопло, не снимая его?
Да, в большинстве случаев помогают холодная протяжка и игла. Снимать сопло нужно только при пробке выше или при износе.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

