Вздутые и скруглённые углы 3D-печати: как сделать углы острыми

Углы модели выпирают «бугром» или, наоборот, недолиты и скруглены. Разбираем причины — давление в сопле (pressure advance), высокие скорости и ускорения, jerk/square corner velocity, перегрев и слабый обдув — и настройки для острых углов.
Коротко: вздутие углов (corner bulging) — почти всегда давление в сопле: перед углом голова тормозит, а расплав по инерции продолжает выходить и собирается «бугром». Лечится калибровкой pressure advance (linear advance). Недолив сразу после угла — та же причина с другой стороны: давление не успело вырасти на разгоне. Скруглённые углы дают сильное сглаживание движения (input shaping с «тяжёлым» шейпером, большой square corner velocity или jerk) и перегрев. Ещё помогают медленные внешние стенки, умеренные ускорения и хороший обдув. Ниже — причины по видам дефекта, калибровки и настройки.
Почему углы получаются неровными
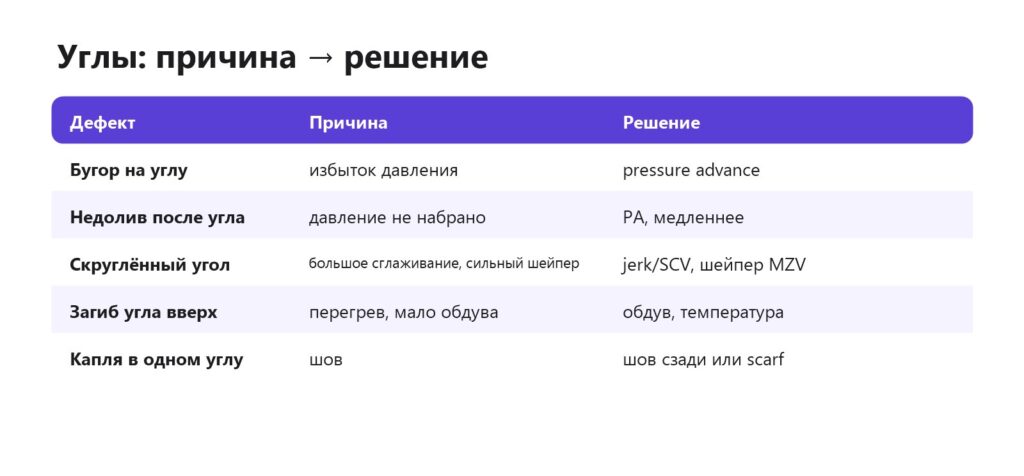
Расплавленный пластик в сопле — как паста в тюбике: давление нарастает и спадает с задержкой. На прямой линии это незаметно. Но в углу голова сначала тормозит почти до нуля, затем разгоняется в новом направлении. Если экструдер подаёт нить «по графику скорости», давление не успевает за движением:
- перед углом пластика лишнего — бугор;
- после угла пластика не хватает — тонкое место или щель.
Чем выше скорость и ускорения, тем сильнее эффект. Поэтому на быстрых принтерах без калибровки PA углы выглядят хуже, чем на медленных.
Причины и решения
Pressure advance — главное
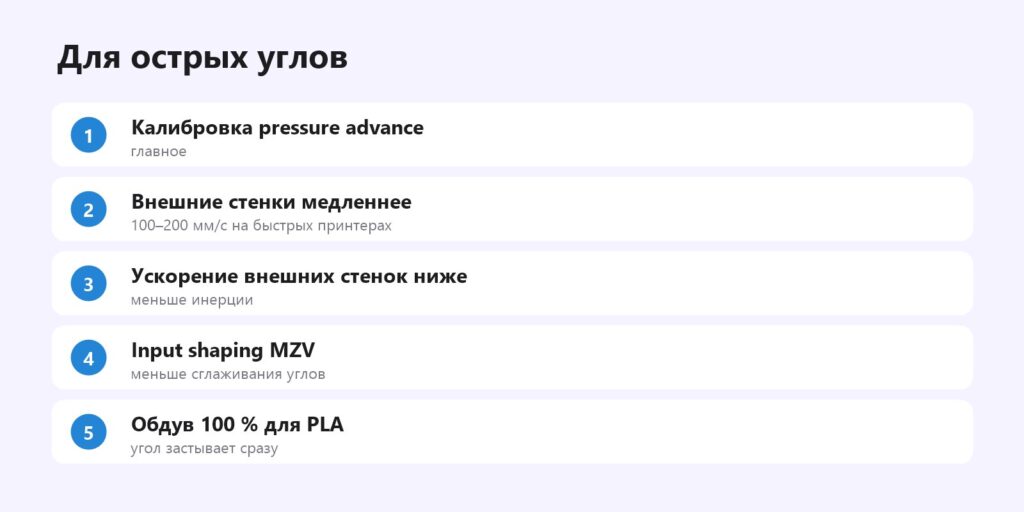
Функция прошивки заранее увеличивает подачу перед разгоном и сбрасывает перед торможением. В Orca Slicer — «Калибровка» → «Pressure advance» (метод «Шаблон» с уголками удобнее всего для углов), у Bambu Lab — «Динамика потока», в Klipper — pressure_advance, в Marlin — linear advance M900 K. Значения для директа обычно 0,02–0,06. Как откалибровать pressure advance.
Скорость и ускорения внешних стенок
Внешний периметр определяет вид. Оставьте высокую скорость заполнению, а внешним стенкам — 100–200 мм/с на быстрых принтерах и 40–60 мм/с на классических, с ускорением ниже, чем у заполнения. Ускорения и jerk.
Сглаживание углов
- Input shaping слегка скругляет углы, особенно шейперы EI и 2HUMP_EI. Если Klipper предлагает MZV с близкими частотами — выбирайте его. Input shaping.
- Square corner velocity / jerk — слишком большие значения проходят угол «по дуге».
- Arc fitting и разрешение G-code почти не влияют на углы, но влияют на мелкие кривые. Arc fitting.
Перегрев и обдув
На мелких моделях угол не успевает остыть — пластик оплывает, угол закругляется или загибается вверх. Включите минимальное время слоя, обдув 100 % для PLA и снизьте температуру на 5 °C. Обдув, мелкие детали.
Шов в углу
Если «капля» только в одном углу, это шов: начало и конец периметра. Шов в углу — правильно, но капля говорит о давлении. Протирка, PA и scarf seam делают его аккуратным. Шов.
Настройки
Пошаговая проверка
- Напечатайте калибровочный куб 20 мм с буквами X и Y.
- Посмотрите на углы под лупой или на фото: бугор, недолив, скругление.
- Откалибруйте PA и напечатайте куб снова.
- Если углы всё ещё круглые — снизьте ускорение внешних стенок и проверьте шейпер.
- Если угол загибается вверх — охлаждение.
Тестовые модели — тестовые модели.
Пример настройки
Принтер с директом, PLA, внешние стенки 200 мм/с, ускорение 10 000 мм/с². На кубе видны бугры на углах и тонкие места после них. Порядок исправления:
- Тест PA шаблоном в Orca Slicer от 0 до 0,08 с шагом 0,005 → лучший угол при 0,035.
- Значение вписано в профиль пластика — бугры исчезли, после углов стенка ровная.
- Оставшееся лёгкое скругление — ускорение внешних стенок снижено до 5000 мм/с².
Время печати куба изменилось на секунды, а вид углов — заметно.
Углы и разные пластики
- PLA — острые углы при правильном PA и обдуве.
- PETG — PA обычно чуть больше, обдув меньше; углы немного мягче — это норма. PETG.
- ABS/ASA — почти без обдува, углы на мелких деталях могут оплывать; помогает минимальное время слоя.
- TPU — PA выше, скорость ниже; идеально острых углов не будет.
Частые ошибки
- Снижают поток, чтобы убрать бугры на углах. Бугры уходят, но появляется недоэкструзия на прямых участках. Поток калибруют отдельно, углы — через PA.
- Берут значение PA из интернета. Оно зависит от экструдера, сопла и пластика — нужен свой тест.
- Задают PA и в прошивке, и в слайсере по-разному. Действует последнее заданное значение — держите его в профиле пластика.
- Слишком большой PA. Углы становятся недолитыми и скруглёнными, экструдер может щёлкать.
В модели
Для функциональных деталей идеально острый наружный угол не нужен: скругление 0,5–1 мм в модели убирает проблему, а внутренние скругления делают деталь прочнее. Проектирование.
Частые вопросы
Почему углы модели выпирают?
Избыток давления в сопле при торможении. Откалибруйте pressure advance.
Почему углы скругляются?
Сильное сглаживание движения (шейпер, jerk) или перегрев.
Помогает ли снижение скорости?
Да, особенно скорости и ускорения внешних стенок.
Что такое corner bulging?
Выпирание пластика на углах из-за давления в сопле.
Влияет ли обдув на углы?
Да: при слабом обдуве горячий угол загибается и оплывает.
Как проверить углы?
Калибровочным кубом или шаблоном pressure advance в Orca Slicer.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку