Проектирование деталей под 3D-печать: 15 правил для FDM
Правила, по которым проектируют детали для FDM-печати: толщина стенок, нависания 45°, фаски вместо горизонтальных выступов, каплевидные отверстия, зазоры для посадок, ориентация под нагрузку, скругления, рёбра, крепёж и вставки, разделение на части. С примерами и цифрами.
Коротко: деталь, спроектированная с учётом FDM-печати, печатается без поддержек, точно собирается и не ломается по слоям. Главные правила: стенки кратны ширине линии (1,2 / 1,6 / 2 мм для сопла 0,4), нависания не круче 45° и фаски вместо горизонтальных выступов, каплевидные горизонтальные отверстия, зазоры 0,2–0,4 мм для посадок, ориентация так, чтобы нагрузка шла вдоль слоёв, скругления внутренних углов, металлический крепёж через резьбовые вставки и разделение больших деталей на части. Ниже — 15 правил с цифрами и примерами и типичные ошибки.
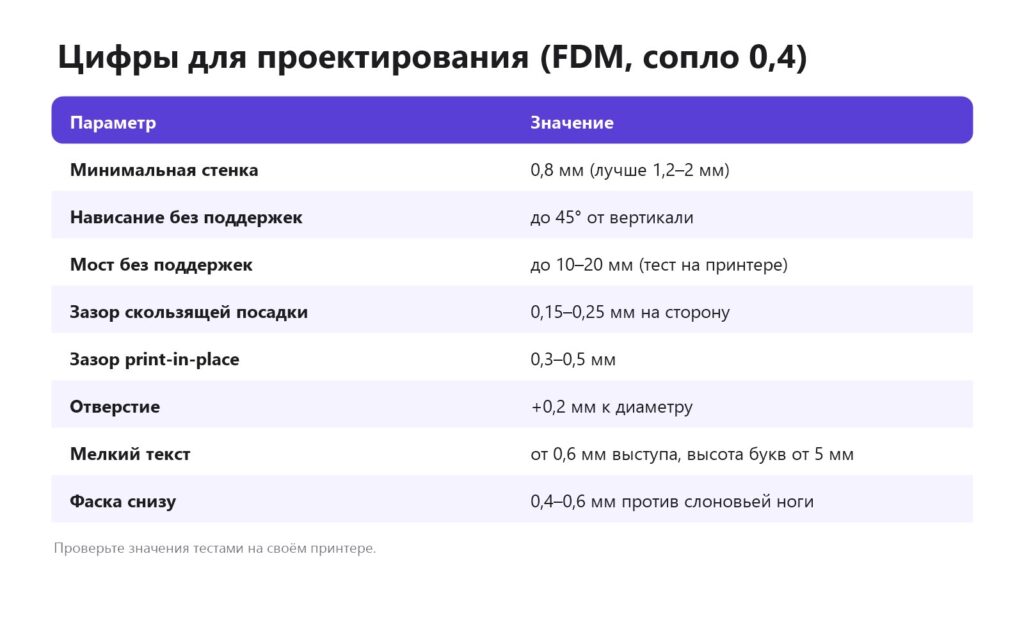
Цифры для проектирования
15 правил
1. Думайте об ориентации с самого начала
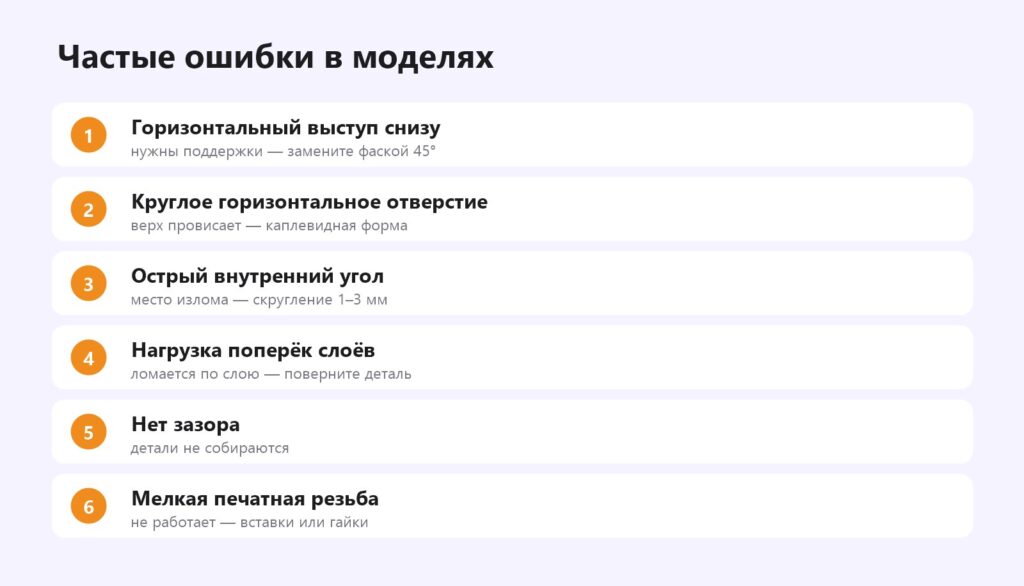
Определите, какой гранью деталь ляжет на стол. От этого зависят поддержки, прочность и вид. Нагрузка должна идти вдоль слоёв: крючок, напечатанный «стоя», ломается по слою у основания. Прочность слоёв.
2. Плоское основание
Большая ровная грань на столе — надёжная печать без каймы.
3. Стенки кратны ширине линии
Для сопла 0,4 — 0,8 / 1,2 / 1,6 / 2,0 мм. Стенка 1,0 мм даст две линии и щель или «заполнение пробелов» зигзагом. Тонкие стенки.
4. Нависания до 45°
Всё, что круче, потребует поддержек. Нависания.
5. Фаски вместо горизонтальных выступов
Выступ снизу (полка, бортик) замените фаской 45° — напечатается без поддержек.
6. Каплевидные отверстия
Горизонтальное круглое отверстие провисает сверху. Сделайте верх в виде «капли» (угол 45°) или плоский мост небольшой ширины. Вертикальные отверстия печатаются хорошо.
7. Мосты — короткие
Горизонтальный пролёт между опорами печатается без поддержек до 10–20 мм на большинстве принтеров. Мосты.
8. Зазоры для посадок
Скользящая посадка — 0,15–0,25 мм на сторону, свободная — 0,3–0,4, детали «print-in-place» — 0,3–0,5 мм. Print-in-place, тест допусков.
9. Отверстия делайте больше
Печатные отверстия получаются на 0,1–0,3 мм меньше. Добавьте 0,2 мм или используйте компенсацию отверстий в слайсере.
10. Фаска снизу
0,4–0,6 мм по нижнему краю компенсирует «слоновью ногу». Слоновья нога.
11. Скругления внутренних углов
Радиус 1–3 мм снимает концентрацию напряжений — именно там детали ломаются.
12. Рёбра вместо толщины
Ребро жёсткости даёт больше, чем утолщение всей стенки, и экономит время.
13. Металлический крепёж
Резьба М2–М6 — вставками или гайками в карманах, отверстия под саморезы на 0,3–0,5 мм меньше. Резьба и вставки.
14. Мелкие детали и текст
Выступ от 0,6 мм, высота букв от 5 мм, жирный шрифт. Мелочь — на смоле. Мелкие детали.
15. Разделяйте большие модели
Деталь больше стола или со сложными нависаниями разрежьте на части с шипами и пазами. Сборка больших моделей.
Типичные ошибки
Программы
- Простые детали — Tinkercad.
- Точные детали — Fusion, FreeCAD, КОМПАС-3D.
- Параметрические — OpenSCAD.
- Обзор — бесплатные программы для 3D-моделирования.
Частые вопросы
Какую толщину стенки делать для 3D-печати?
Кратно ширине линии: для сопла 0,4 — 1,2, 1,6 или 2 мм. Минимум — 0,8 мм.
Какой угол нависания допустим без поддержек?
До 45° от вертикали на большинстве принтеров.
Какой зазор делать между деталями?
0,15–0,25 мм на сторону для скользящей посадки, 0,3–0,5 мм для подвижных деталей, напечатанных собранными.
Как напечатать горизонтальное отверстие без поддержек?
Сделать его каплевидным: верх под углом 45°.
Почему напечатанные отверстия меньше?
Из-за особенностей укладки линии по окружности. Добавьте 0,2 мм к диаметру или используйте компенсацию в слайсере.
Как сделать деталь прочнее на этапе проектирования?
Правильная ориентация по нагрузке, скругления углов, рёбра жёсткости и металлический крепёж.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку