
Мосты в 3D-печати: как печатать пролёты без поддержек
Мост — горизонтальный пролёт между двумя опорами, который принтер печатает «в воздухе». Разбираем, как это работает, какой длины мосты реально печатаются, настройки слайсера (скорость, поток, обдув моста, направление), тест мостов, почему мост провисает или рвётся, пластики, пример и как спроектировать модель, чтобы обойтись без поддержек.
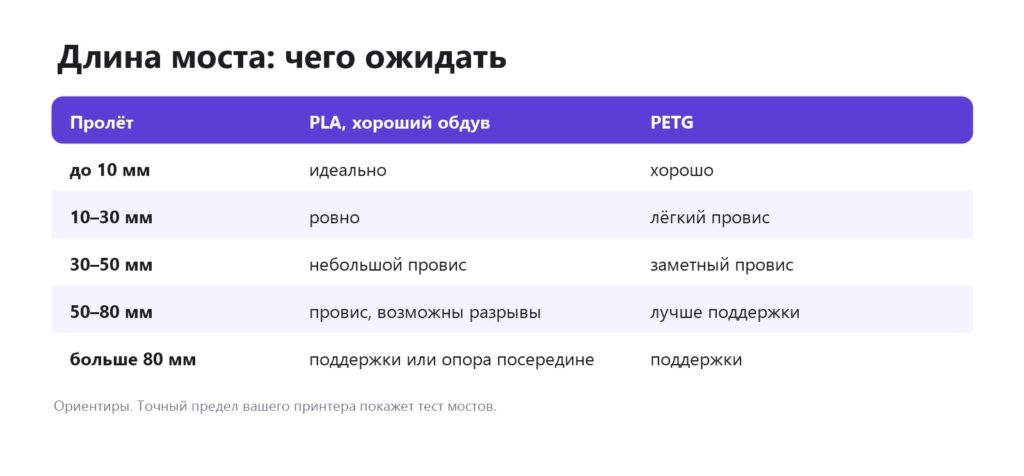
Коротко: мост — горизонтальный участок между двумя опорами (крыша арки, перемычка над окном корпуса, верх прямоугольного отверстия). Принтер печатает его «в воздухе», натягивая нить от опоры к опоре. Большинство принтеров с хорошим обдувом печатают мосты 10–30 мм аккуратно и до 50 мм и больше — с небольшим провисом. Ключевые настройки: низкая скорость моста (20–50 мм/с), поток моста 85–95 %, обдув 100 % для PLA и направление линий поперёк пролёта. Ниже — как это работает, длина пролётов, настройки по слайсерам, тест, проблемы, пластики, пример и проектирование.
Как печатается мост
Когда сопло доходит до края опоры, оно продолжает двигаться над пустотой и тянет за собой расплавленную нить, как паук паутину. Нить держится на двух концах, а в середине поддерживается только собственным натяжением. Если нить остывает быстро и натянута, она застывает почти прямой. Если остывает медленно или пластика выдавливается слишком много, она провисает под собственным весом. Следующие линии ложатся рядом, и первый слой моста становится основой для слоёв выше — уже обычных, сплошных.
Важно, что первый слой моста всегда немного провисает и имеет шероховатую нижнюю сторону. Задача настроек — сделать этот провис минимальным, а сам слой — достаточно прочным, чтобы держать остальное.
Мост и нависание
Мост опирается на две стороны — поэтому может быть горизонтальным. Нависание держится только с одной стороны — допустимо до ~45°. Слайсер определяет мосты автоматически: если горизонтальная область опирается на стенки с двух сторон, она печатается по правилам моста, а если только с одной — это нависание, и ему нужны поддержки. Нависания, поддержки.
Какой длины мост напечатается
Настройки
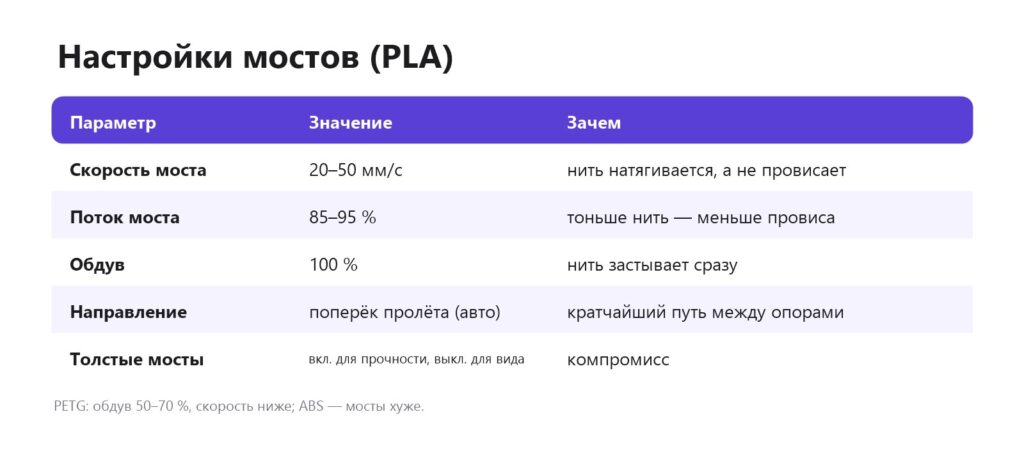
- Orca Slicer, Bambu Studio — «Скорость» → «Мост»; «Материал» → «Охлаждение» → «Обдув мостов»; «Качество» → «Поток моста», «Толстые мосты». Orca Slicer.
- Cura — «Экспериментальные» → «Включить настройки мостов»: скорость, поток, вентилятор для мостов. Cura.
- PrusaSlicer — «Скорость» → «Мосты», «Материал» → «Охлаждение» → «Скорость вентилятора для мостов», «Дополнительно» → «Поток моста». PrusaSlicer.
Толстые мосты
Вариант, когда мост печатается толстой «круглой» нитью — прочнее и надёжнее на длинных пролётах, но низ выглядит грубее. Для внешнего вида — выключите, для прочности — включите.
Направление
Слайсер старается вести линии моста по кратчайшему пути между опорами. Иногда для сложных форм он выбирает неудачное направление — тогда в некоторых слайсерах можно задать угол вручную или помочь модификатором. Проверяйте в предпросмотре, что линии первого слоя моста идут поперёк пролёта, а не вдоль него.
Что влияет на мост, кроме настроек моста
- Температура сопла. Горячий пластик дольше остаётся мягким и провисает сильнее. Для деталей с длинными мостами опустите температуру к нижней границе диапазона.
- Охлаждение принтера. Слабый вентилятор обдува — главный ограничитель длины моста. Апгрейд воздуховода или более мощный вентилятор часто удваивает длину ровного моста. Обдув.
- Высота слоя. Тонкий слой даёт тонкую нить, которая быстрее остывает, но и легче рвётся. Обычно оптимальны 0,15–0,2 мм.
- Ширина линии. Узкая нить легче, но слабее; слайсеры часто печатают мост чуть более толстой линией, чтобы она была прочнее.
- Опоры. Мост должен надёжно «зацепиться» за стенки по краям. Если стенки тонкие, в одну линию, мост отрывается от них — сделайте стенки толще.
- Слой над мостом. Второй и третий слои над мостом выравнивают провис. Для ровного верха над длинным мостом добавьте сплошных слоёв.
Мосты внутри модели
Мосты бывают не только на виду. Внутри детали над заполнением тоже печатаются «мосты» — первые слои верхней поверхности ложатся на редкую решётку. Если здесь провисание сильное, на верхней поверхности появляются бугры и дыры. Настройки мостов в большинстве слайсеров действуют и на эти участки, поэтому, улучшив мосты, вы заодно улучшите верх деталей. Заполнение.
Порядок настройки
- Напечатайте тест мостов со стандартными настройками.
- Включите максимальный обдув мостов, допустимый для пластика.
- Снизьте скорость моста до 25–30 мм/с.
- Уменьшите поток моста до 85–90 %.
- Повторите тест и сравните. Если провис остался — снизьте температуру на 5 °C.
- Сохраните найденные значения в профиль пластика.
Тест мостов
Напечатайте модель с пролётами 10, 20, 30, 40, 50 мм — например Bridging Test (автор Sdewe, CC BY) или комбинированный Temp Tower с мостами (автор Extrutim, CC BY-NC-SA). Посмотрите, до какой длины мост ровный — это ваш предел без поддержек. В Orca Slicer часть калибровок встроена в меню. Тестовые модели.
Проблемы
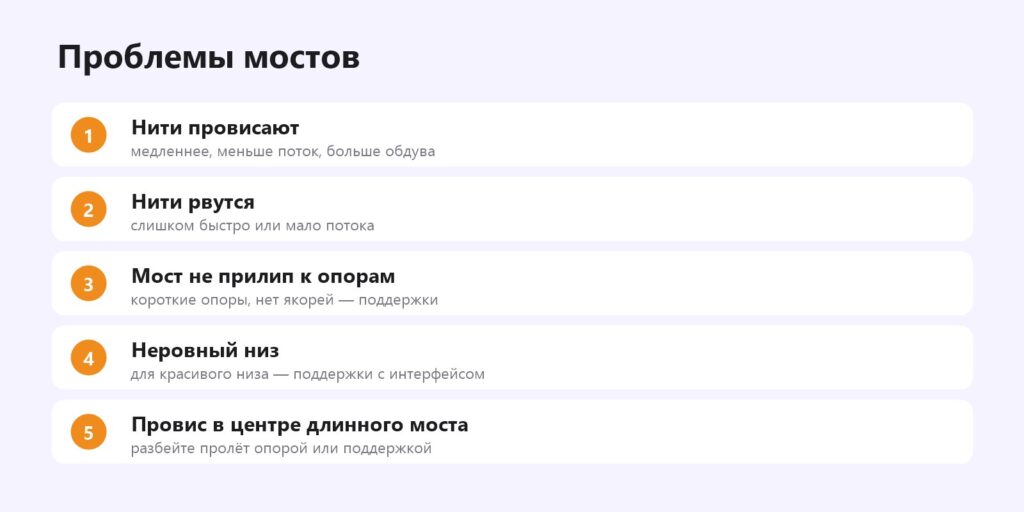
Важно и общее состояние: обдув, сухой пластик, правильная температура (горячий пластик дольше остаётся мягким). Влажный пластик пузырится в нити, и мост рвётся. Сушка.
Мосты на быстрых принтерах
Современные принтеры с высокими скоростями печатают стенки и заполнение на 200–300 мм/с, но мосты по-прежнему выгоднее печатать медленно. Хорошо, что в профилях Bambu Studio и Orca Slicer для этих принтеров скорость мостов уже снижена по умолчанию, а мощный обдув со всех сторон позволяет держать мосты 50–60 мм почти без провиса. Если вы переносите профиль со старого принтера на новый или наоборот, проверьте раздел мостов отдельно: настройки, которые работают с мощным обдувом, на принтере со слабым вентилятором дадут заметный провис. Как ускорить 3D-печать.
Ещё один приём — заставить слайсер печатать первый слой моста строго перпендикулярно пролёту, а следующий слой — под углом к нему. Так второй слой «сшивает» нити первого, и верх получается ровнее. В большинстве слайсеров это происходит автоматически, но при странных результатах стоит проверить угол в предпросмотре.
Пластики
- PLA — лучшие мосты благодаря сильному обдуву.
- PETG — хуже: обдув 50–70 %, скорость ниже, небольшой провис норма.
- ABS, ASA — мосты слабее из-за минимального обдува; лучше короткие пролёты или поддержки. Помогает кратковременное включение вентилятора только на мостах.
- TPU — почти не держит мосты.
Типичные ошибки
- Слишком быстрый мост. На высокой скорости нить не успевает остыть и рвётся или провисает.
- Слишком медленный мост без обдува. Нить висит в воздухе долго и успевает обвиснуть.
- Поток моста 100 % и выше. Лишний пластик тяжелее и провисает.
- Поддержки под каждый горизонтальный участок. Слайсер с порогом поддержек «везде» ставит их и под мосты длиной 10 мм, которые прекрасно печатаются сами. Разрешите мосты без поддержек.
- Длинный мост на PETG или ABS с минимальным обдувом. Лучше перепроектировать модель или добавить опору.
Когда без поддержек не обойтись
Мост не спасает, если пролёт очень длинный (больше 80–100 мм на PLA), если нижняя поверхность моста на виду и должна быть идеально гладкой, если у пролёта нет надёжной опоры с одной из сторон или если пластик плохо держит мосты (TPU, ABS без обдува). В этих случаях поставьте поддержки только под середину пролёта — они разобьют длинный мост на два коротких и снимутся легче, чем сплошной ряд. Нижняя поверхность над поддержками.
Пример: корпус с вентиляционными окнами
Корпус для блока питания из PETG с прямоугольными окнами 40×8 мм в боковых стенках. Окна печатаются горизонтально, и их верхняя кромка — мост длиной 40 мм. Первая печать со стандартными настройками: верх окон провис на 1–1,5 мм, нити местами оборвались. Изменения: скорость моста 25 мм/с вместо 50, поток моста 85 %, обдув мостов 80 % (на остальной печати — 40 %), температура 235 °C вместо 245 °C. Провис уменьшился до 0,2–0,3 мм, обрывов нет. Для красоты верхнюю кромку окон в модели сделали скошенной — нависание 45° с обеих сторон, и мост сократился до 8 мм.
Как проектировать под мосты
- Короткие пролёты — до 20–30 мм; длинные разбейте рёбрами-опорами.
- Горизонтальные отверстия делайте каплевидными или с плоским верхом небольшой ширины. Проектирование.
- Для отверстий в нависающей части — «жертвенный» слой: тонкая перемычка, которую потом прорезают ножом.
- Арки и фаски вместо прямоугольных проёмов — они печатаются как плавное нависание.
- Если низ моста на виду, разверните модель или используйте поддержки с интерфейсом.
Видео по теме
- Как печатать мосты и нависания — канал K3D tech.
- Приёмы 3D-моделирования для эффективной 3D-печати — канал «Цифровая фабрика».
- The best settings for bridges — канал SciTapas (англ.).
- How far can a 3D printer bridge? — канал 3D Printer Academy (англ.).
Читайте также: принтер печатает в воздухе, дыры в верхнем слое.
Частые вопросы
Что такое мост в 3D-печати?
Горизонтальный пролёт между двумя опорами, который принтер печатает без поддержек, натягивая нить.
Какой длины мост можно напечатать без поддержек?
Обычно 10–30 мм аккуратно, до 50 мм и больше — с небольшим провисом. Предел покажет тест.
Почему провисает мост?
Слишком быстро, много потока, мало обдува или слишком горячий пластик.
Какая скорость моста нужна?
Обычно 20–50 мм/с для PLA.
Нужен ли обдув на мостах?
Да, для PLA — 100 %, для PETG — 50–70 %.
Что такое толстые мосты?
Режим, когда мост печатается толстой нитью: прочнее, но низ грубее.
Почему мосты получаются хуже с одной стороны модели?
Вентилятор обдува дует с одной стороны — противоположная охлаждается хуже. Помогает воздуховод с обдувом по кругу.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

