
Принтер печатает в воздухе: пластик не выходит из сопла
Принтер двигает головой, но пластик не выходит или модель внезапно перестала печататься на середине. Разбираем причины: нить закончилась или порвалась, засор сопла, heat creep, проскальзывание шестерни экструдера, сопло слишком близко на старте, модель оторвалась. Пошаговая диагностика и как продолжить.
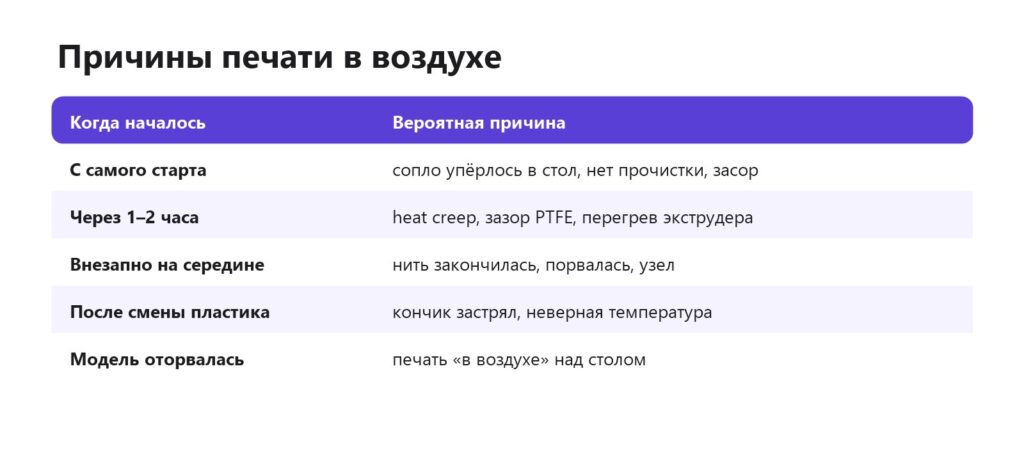
Коротко: «печать в воздухе» — когда голова двигается, а пластик не выходит. Подсказка — когда это началось. С самого старта: сопло слишком близко к столу и пластику некуда выйти, или засор. Через 1–2 часа: heat creep, зазор PTFE-трубки, перегрев мотора экструдера. Внезапно: нить закончилась, порвалась или запуталась на катушке. Отдельный случай — модель оторвалась, и принтер печатает над пустым столом. Диагностика: проверить нить и катушку, выдавить пластик вручную, послушать экструдер и при необходимости прочистить сопло. Ниже — подробно.
Когда началось
С самого старта
Если сопло стоит слишком близко к столу, пластик не может выйти — экструдер щёлкает, первый слой не появляется. Проверьте Z-offset и калибровку стола. Другая причина — после прошлой печати в сопле остался затвердевший кончик или пластик вытек при нагреве, и сопло «пустое»: полоса очистки в стартовом коде решает это. И наконец — засор с прошлого раза. Z-offset, первый слой.
Через время печати
Heat creep — тепло поднимается в термобарьер, пластик размягчается выше зоны плавления и застревает (часто PLA в закрытом корпусе). Зазор PTFE-трубки в хотэнде — пластик затекает в щель и постепенно образует пробку. Перегрев мотора экструдера — нить размягчается в шестернях и проскальзывает. Heat creep, PTFE-трубка, мотор экструдера греется.
Внезапно на середине
- Нить закончилась — без датчика принтер этого не знает. Датчик нити.
- Нить порвалась — хрупкий влажный пластик. Нить ломается.
- Узел на катушке — экструдер не может вытянуть нить. Нить запуталась.
- Шестерня «прогрызла» нить — после засора на нити выемка, и экструдер больше не может её захватить.
Диагностика по шагам
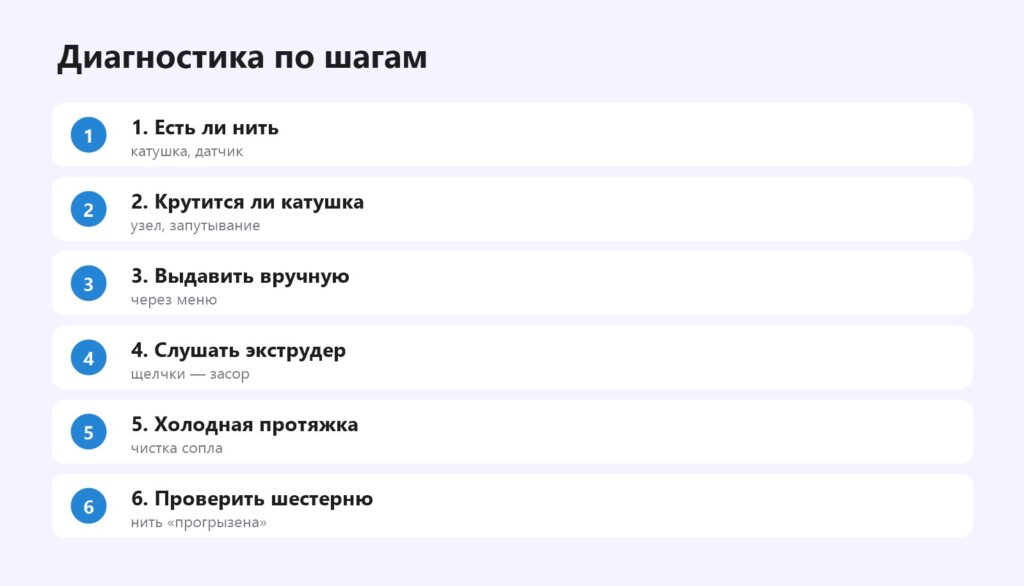
Поставьте печать на паузу и через меню выдавите 20–50 мм пластика при рабочей температуре. Если пластик выходит ровно — проблема была в катушке, нити или Z-offset. Если не выходит или выходит тонкой кривой струйкой — засор: холодная протяжка, чистка, при необходимости замена сопла. Если экструдер щёлкает, а нить стоит — засор или проскальзывание; посмотрите на нить у шестерни. Как прочистить сопло, щёлкает экструдер.
Модель оторвалась
Иногда пластик выходит, но модели нет: она оторвалась от стола, сдвинулась, и принтер печатает «спагетти» над пустым местом. Это другая проблема — прилипание. Модель оторвалась, пластик не прилипает.
Как продолжить печать
Если модель держится на столе и проблему удалось устранить на паузе (заменить катушку, распутать узел), — выдавите немного пластика, уберите соплю с сопла и продолжайте. Если печать долго шла в воздухе и модель уже «пропустила» слои, — допечатайте верх отдельно или начните заново. Восстановление печати.
Пример: печать прекращается через 90 минут
PLA в закрытом принтере стабильно перестаёт выходить примерно через полтора часа. Сопло чистое, после остывания печать идёт снова. Камера разогревается до 45 °C. Открываем дверцу при печати PLA и проверяем вентилятор радиатора — проблема исчезает. Это классический heat creep, а не засор сопла.
Если засор повторяется
Регулярные засоры — признак системной проблемы, а не случайности. Проверьте: качество пластика (мусор, нестабильный диаметр), температуру (слишком низкая для скорости), объёмную скорость (печатаете быстрее, чем плавит хотэнд), вентилятор радиатора (должен работать всегда при горячем хотэнде), ретракт (слишком длинный затягивает расплав вверх). Если засоры возникают на одном конкретном пластике — сушите его или смените марку. Если на всех — дело в принтере: хотэнд, PTFE, охлаждение. Объёмная скорость, качество пластика, ретракт.
Профилактика
- Сухой пластик и катушка, которая свободно вращается.
- Датчик окончания или движения нити.
- Для PLA в закрытом корпусе — открыть дверцу.
- Проверять PTFE-трубку на боуден-принтерах.
- Камера для наблюдения за долгими печатями. Камера.
Не путать с недоэкструзией
Если пластик выходит, но его мало — стенки тонкие и пористые, — это недоэкструзия, у неё свои причины. Недоэкструзия.
Частые вопросы
Почему принтер печатает в воздухе?
Нет экструзии: закончилась нить, засор, heat creep, проскальзывание или сопло упёрлось в стол.
Почему пластик перестал выходить через час?
Чаще всего heat creep или зазор PTFE-трубки.
Как проверить, засорено ли сопло?
Выдавить пластик вручную через меню.
Почему не выходит пластик на первом слое?
Сопло слишком близко к столу.
Можно ли продолжить печать?
Если модель держится и проблема устранена на паузе — да.
Поможет ли датчик нити?
Да, особенно датчик движения.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

