
Heat creep: почему пластик застревает в термобарьере и как это предотвратить
Heat creep — пластик размягчается выше зоны плавления и закупоривает термобарьер. Разбираем признаки (засоры через час печати, особенно PLA), причины — слабый вентилятор радиатора, горячая камера, длинный ретракт, медленная печать, паузы — и как убрать пробку и не допустить её снова.
Коротко: heat creep — когда тепло поднимается выше зоны плавления, и пластик размягчается в термобарьере или даже в холодной части хотэнда. Там он расширяется, прилипает к стенкам и застревает пробкой — экструдер начинает щёлкать, подача прекращается. Типичные признаки: засоры через 30–90 минут печати, чаще с PLA, особенно в закрытом корпусе, на медленных мелких деталях и после пауз. Причины: слабый или грязный вентилятор радиатора, горячая камера, длинный ретракт, долгий нагрев без подачи. Ниже — как работает хотэнд, признаки, как убрать пробку и как не допустить повторения.
Почему возникает
Хотэнд держит резкий температурный переход: снизу нагревательный блок 200+ °C, сверху — радиатор, который обдувается вентилятором и остаётся почти холодным. Между ними тонкостенный термобарьер (heatbreak), который «рвёт» поток тепла. Пока граница плавления узкая и находится в нижней части, нить входит твёрдой и плавится в сопле.
Если охлаждение слабеет или вокруг жарко, граница «ползёт» вверх. Нить размягчается раньше, раздувается в диаметре и прилипает к стенкам холодной зоны. PLA размягчается уже около 55–60 °C, поэтому страдает сильнее всех; PETG и ABS — реже. Устройство подробно — хотэнд 3D-принтера.
Признаки
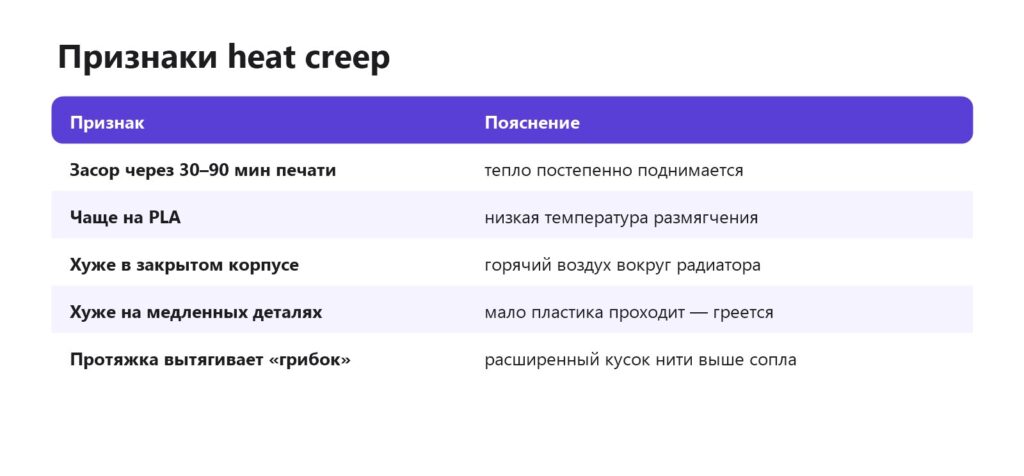
Главное отличие от обычного засора: в начале печати всё нормально, проблема накапливается со временем. После остывания и повторного нагрева принтер какое-то время снова печатает — до следующей пробки.
Основные причины
- Вентилятор радиатора остановился, забился пылью или крутится медленно. Он должен работать всегда, когда хотэнд горячее 50 °C.
- Горячая камера — PLA в закрытом принтере с горячим столом: воздух вокруг радиатора 40–50 °C, радиатор не справляется. Закрытый или открытый.
- Длинный ретракт — горячий пластик затягивается вверх, в холодную зону, и застывает там. На директе ретракт больше 2 мм часто вызывает именно это. Ретракт.
- Медленная печать мелочи — через хотэнд проходит мало холодного пластика, который обычно «уносит» тепло.
- Паузы с горячим соплом — смена цвета, долгие перемещения, пауза на ночь.
- Плохой тепловой контакт термобарьера с радиатором — по инструкции некоторых хотэндов нужна термопаста.
Как убрать пробку
- Нагрейте хотэнд до рабочей температуры и попробуйте вытянуть нить вверх через выгрузку.
- Если не вышла — холодная протяжка несколько раз: нагрев → протолкнуть → остудить до 90–110 °C (PLA) → резко вытянуть. Как прочистить сопло.
- Пробка выше сопла — разборка хотэнда по инструкции производителя, проталкивание проволокой 1,5–1,7 мм на горячем сверху вниз.
- У хотэндов с PTFE-трубкой проверьте и подрежьте трубку: оплавленный конец — частая причина. Замена PTFE.
На извлечённом кусочке нити часто видно «грибок» — раздутый участок выше сопла. Это и есть след heat creep.
Профилактика
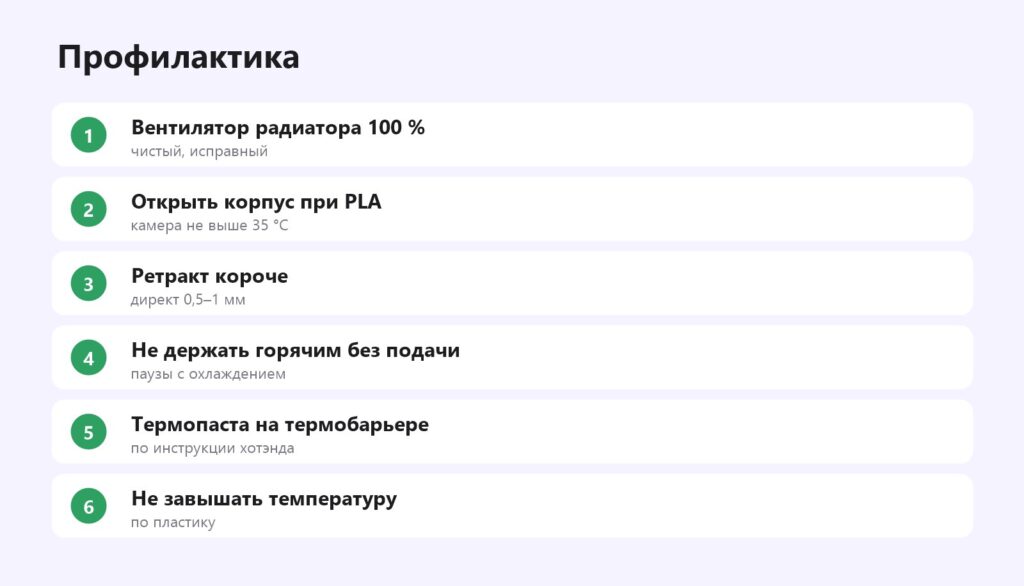
- Проверьте вентилятор радиатора: нагрейте хотэнд — вентилятор должен крутиться постоянно и тихо. Почистите от пыли и нитей, замените, если гудит. Ремонт.
- PLA в закрытом принтере — дверца открыта или крышка снята; многие производители так и рекомендуют.
- Ретракт — для директа 0,5–1 мм, не больше необходимого.
- Паузы — если печать надолго на паузе, пусть сопло остынет.
- Температура — не выше нужной: подберите температурной башней. Температура печати PLA.
Heat creep и другие засоры
| Признак | Heat creep | Обычный засор |
|---|---|---|
| Когда | через время печати | сразу или случайно |
| Пластик | чаще PLA | любой, особенно с примесями |
| Где пробка | в термобарьере | в сопле |
| Решение | охлаждение, ретракт | протяжка, игла, замена сопла |
Когда менять хотэнд
Если heat creep повторяется при исправном вентиляторе, открытой камере и коротком ретракте — проблема может быть в самом хотэнде. Дешёвые хотэнды с PTFE-трубкой до сопла плохо держат температурный переход, а повреждённый или неправильно собранный термобарьер (зазор между ним и соплом, перетянутая резьба) создаёт «карман», где пластик застаивается. Решения: полноценный цельнометаллический термобарьер, биметаллический (медь + сталь или титан) — он лучше разделяет зоны, или замена хотэнда на оригинальный комплект производителя. При сборке затягивайте сопло на горячую, упирая его в термобарьер, как указано в инструкции. Какое сопло выбрать.
Частые вопросы
Что такое heat creep?
Размягчение пластика выше зоны плавления, из-за которого в термобарьере образуется пробка.
Почему засор появляется через час печати?
Тепло постепенно поднимается по хотэнду — классический признак heat creep.
Почему чаще с PLA?
PLA размягчается при низкой температуре.
Помогает ли открытая дверца?
Да, если в камере жарко: радиатор охлаждается лучше.
Влияет ли ретракт?
Длинный ретракт затягивает горячий пластик в холодную зону — снижайте.
Как проверить вентилятор радиатора?
Нагрейте хотэнд выше 50 °C — вентилятор должен крутиться постоянно.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

