Замена PTFE-трубки: когда менять и как обрезать правильно
PTFE-трубка (тефлоновая) направляет нить в боуден-принтерах и внутри хотэнда. Разбираем признаки износа (засоры, щелчки экструдера, недоэкструзия), правильную обрезку под прямым углом, установку до упора в сопло, фитинги и стопорные клипсы, температурные ограничения и варианты трубок.
Коротко: PTFE-трубка (тефлоновая) направляет нить от экструдера к хотэнду в боуден-принтерах, а во многих хотэндах доходит прямо до сопла. Её главная проблема — зазор между концом трубки и соплом: туда затекает пластик, образуется пробка, и через несколько часов печати начинаются засоры и щелчки экструдера. При замене трубку обрезают строго под прямым углом специальным резаком или острым лезвием и вставляют до упора в сопло, фиксируя клипсой в фитинге. Обычный PTFE не любит температуры выше 240–250 °C: для ABS, PETG на высоких температурах и нейлона нужен цельнометаллический хотэнд. Ниже — признаки износа, порядок замены и ошибки.
Где стоит трубка
В боуден-принтерах длинная трубка идёт от экструдера на раме к печатающей голове, а внутри хотэнда — короткий участок до сопла (если хотэнд не цельнометаллический). В директ-принтерах трубка бывает только внутри хотэнда или от катушки к экструдеру (там она просто направляющая и не нагревается). Чаще всего проблемы возникают с участком внутри горячей зоны. Директ или боуден, хотэнд.
Признаки износа
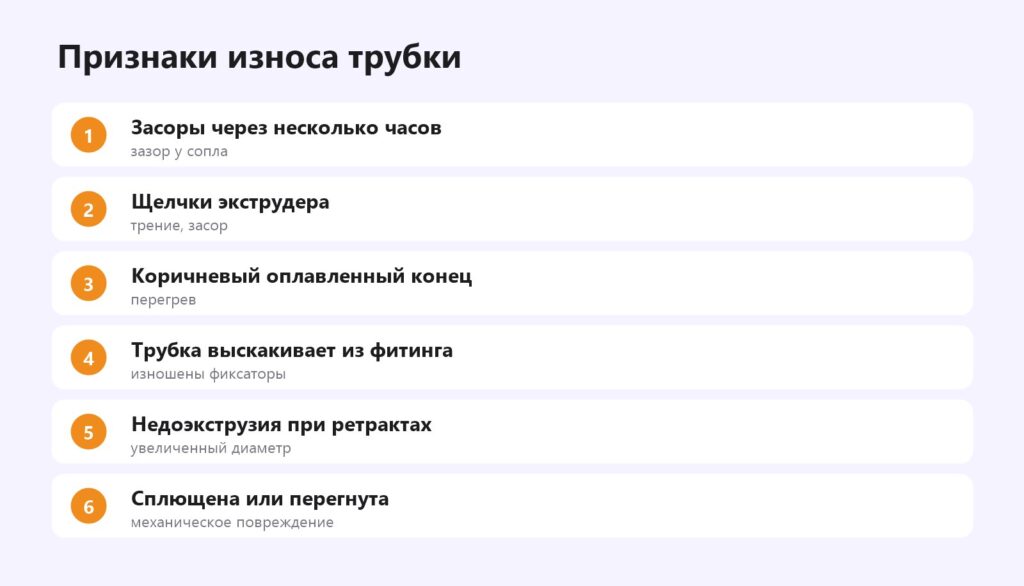
Конец трубки, который стоит в горячей зоне, со временем темнеет, оплавляется и сжимается — между ним и соплом появляется щель. Боуденная трубка изнашивается изнутри от трения и ретрактов, а её концы — в фитингах, где цанговые зубья постепенно «съедают» трубку и она начинает выскакивать.
Почему зазор у сопла так опасен
Расплавленный пластик заходит в щель между трубкой и соплом, остывает и образует «кольцо». Каждый ретракт затягивает туда ещё немного пластика, пробка растёт — и подача прекращается. Типичный симптом: печать начинается нормально, а через 1–3 часа появляется недоэкструзия и щелчки. Похоже на heat creep, но причина механическая. Heat creep, щёлкает экструдер.
Порядок замены
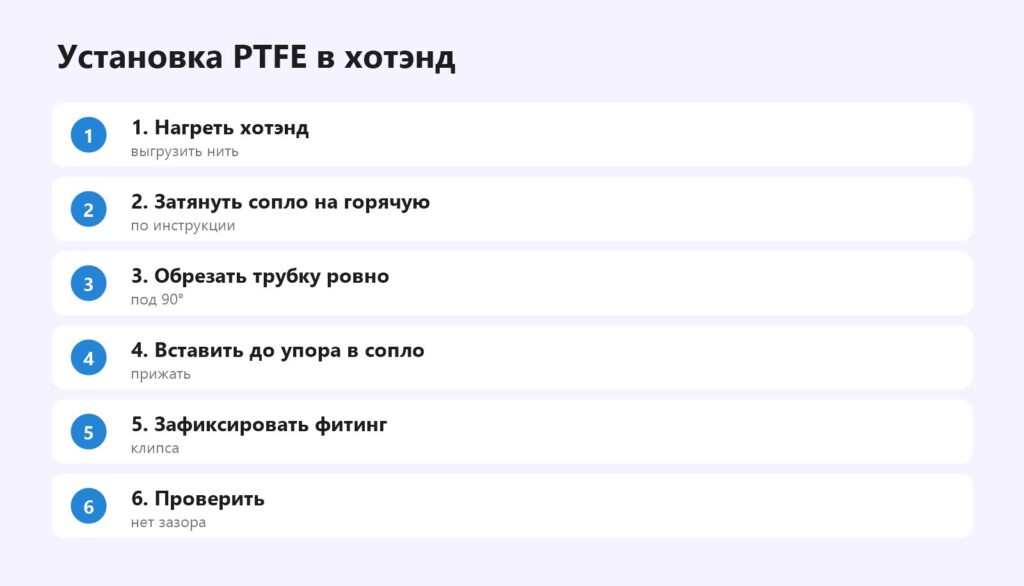
Резак для PTFE (продаётся недорого или печатается — держатель с лезвием) даёт идеально ровный срез. Ножницы сминают трубку и режут косо — так зазор гарантирован. Порядок для типичного хотэнда с трубкой до сопла: нагреть, выгрузить нить, затянуть сопло на горячую (по инструкции), остудить, вынуть старую трубку, вставить новую до упора и, прижимая её, зафиксировать фитинг клипсой. Некоторые хотэнды требуют другого порядка — сверяйтесь с инструкцией. Как прочистить сопло.
Фитинги и клипсы
Цанговые фитинги держат трубку зубьями. Со временем зубья изнашиваются, и трубка «гуляет» на несколько десятых миллиметра при ретрактах — это снова зазор у сопла. Решение — стопорная клипса под цангой (её часто печатают) или замена фитинга. Металлические фитинги долговечнее пластиковых.
Температурные ограничения
PTFE начинает деградировать при температурах выше примерно 240–250 °C, а при перегреве выделяет вредные пары. Для печати при высоких температурах (ABS, ASA, PC, нейлон) используйте цельнометаллический термобарьер, где PTFE не заходит в горячую зону. Никогда не грейте хотэнд с PTFE до сопла выше рекомендации производителя. Таблица температур, вредна ли 3D-печать.
Виды трубок
| Трубка | Особенности |
|---|---|
| Стандартный PTFE 2×4 мм | дёшево, для большинства принтеров |
| PTFE с точным внутренним диаметром | меньше зазор вокруг нити — лучше ретракт, проще TPU |
| Направляющие трубки (не в горячей зоне) | любые качественные, главное — без перегибов |
Трубки с точным внутренним диаметром улучшают управление ретрактом в боуден-системах и помогают при печати гибкими пластиками. Ретракт, TPU.
Пример: засоры на Ender-3 через два часа
Принтер стабильно засоряется после 1,5–2 часов печати PLA. Чистка сопла помогает ненадолго. Разбираем хотэнд: конец PTFE коричневый, оплавленный, между ним и соплом — кольцо пластика. Режем трубку резаком, затягиваем сопло на горячую, вставляем трубку до упора, фиксируем фитинг печатной клипсой. Засоры прекращаются. Эту процедуру полезно делать профилактически каждые несколько месяцев на боуден-принтерах. Настройки Ender-3.
Типичные ошибки
- Косой срез — зазор у сопла.
- Трубка не до упора — засоры через пару часов.
- Без клипсы — трубка «гуляет» в фитинге.
- Слишком высокая температура — оплавление и вредные пары.
- Перегибы длинной трубки — трение, недоэкструзия.
Частые вопросы
Когда менять PTFE-трубку?
При засорах через время печати, оплавленном конце, выскакивании из фитинга.
Чем резать трубку?
Резаком для PTFE или острым лезвием строго под 90°.
Почему трубка должна упираться в сопло?
Иначе в зазор затекает пластик и образует пробку.
Какую максимальную температуру выдерживает PTFE?
Ориентировочно до 240–250 °C.
Зачем клипса на фитинге?
Чтобы трубка не двигалась при ретрактах.
Нужно ли менять трубку на директ-принтере?
Только если она есть в горячей зоне хотэнда.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку