
Щёлкает экструдер 3D-принтера: 8 причин и что делать
Щелчки экструдера означают, что пластик не проходит через сопло и мотор проскальзывает. Разбираем 8 причин — засор, сопло у стола, слишком быстро, холодно, влажный пластик, тугая катушка, длинный ретракт, проблемы экструдера — диагностику за 5 минут, тест объёмной скорости и пример.
Коротко: экструдер щёлкает, когда пластик не может пройти через сопло, а мотор продолжает толкать и шестерня проскальзывает или мотор пропускает шаги. Самые частые причины: сопло слишком близко к столу (щёлкает только на первом слое), скорость выше возможностей хотэнда (на быстрых участках), засор (щёлкает всегда), низкая температура, heat creep на PLA, влажный пластик, тугая или запутанная катушка и слишком длинный ретракт. Определить причину помогает момент, когда начинаются щелчки, и 5-минутная диагностика. Ниже — все причины, тест объёмной скорости, пример и что делать, если нить уже «съедена» шестерней.
Почему щёлкает: как работает подача
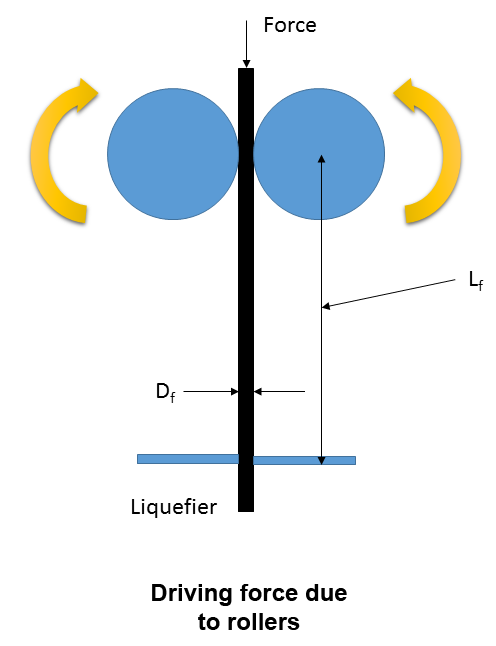
Экструдер — это шаговый мотор с подающей шестернёй, которая прижимает нить к ролику или второй шестерне и проталкивает её в хотэнд. Пока пластик свободно плавится и выходит из сопла, сила подачи небольшая. Как только выход затруднён — сопло упирается в стол, хотэнд не успевает плавить, внутри пробка — давление растёт. Когда оно превышает силу, которую может развить экструдер, происходит одно из двух: мотор пропускает шаг (характерный «тук»), или зубья шестерни проскальзывают по нити и сгрызают её (щелчок со скрежетом). В обоих случаях пластика выходит меньше, чем нужно, — начинается недоэкструзия.
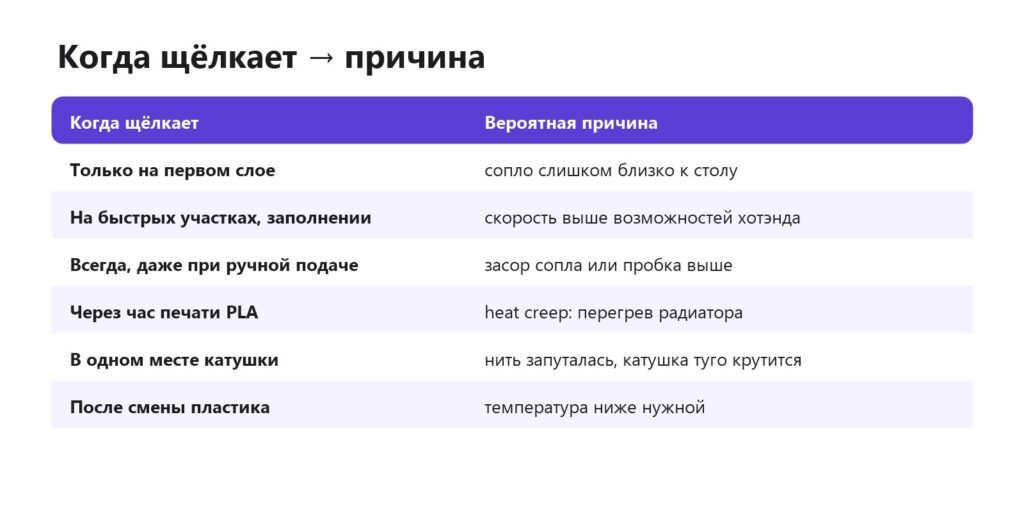
Когда щёлкает
8 причин и решения
1. Сопло слишком близко к столу
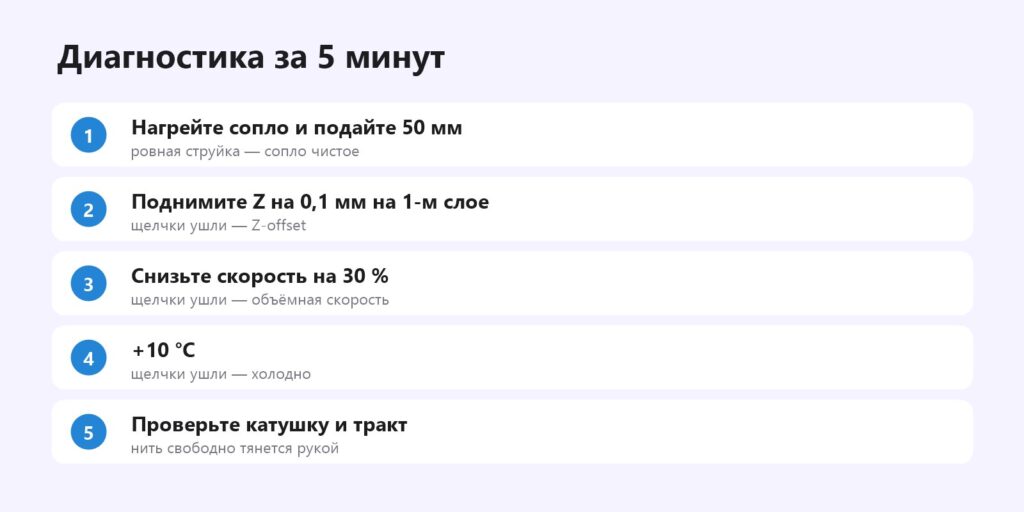
На первом слое пластику некуда выходить: сопло почти касается стола. Признаки — щелчки только в начале печати, прозрачный «размазанный» первый слой, царапины на столе. Поднимите Z-offset на 0,02–0,05 мм и проверьте калибровку стола. Z-offset, калибровка стола.
2. Скорость выше объёмной скорости хотэнда
Хотэнд не успевает расплавить пластик. Щелчки появляются на длинных быстрых линиях заполнения, а на медленных стенках пропадают. Ограничьте максимальную объёмную скорость в профиле пластика или снизьте скорость. Объёмная скорость.
3. Засор
Ручная подача не идёт или идёт тонкой кривой струйкой — сопло частично забито: нагаром, частичками другого пластика, пылью с нити. Прочистка горячей «холодной протяжкой» (cold pull) или иглой, в крайнем случае — замена сопла. Как прочистить сопло.
4. Низкая температура
Пластик вязкий. Добавьте 5–10 °C, особенно для PLA+ и PETG и на высоких скоростях. Если после смены марки пластика начались щелчки — у новой марки, скорее всего, другой рабочий диапазон. Таблица температур.
5. Heat creep и длинный ретракт
Тепло поднимается вверх по термобарьеру, и пластик размягчается раньше времени, образуя пробку. Типично для PLA в закрытом принтере и при длинных ретрактах. Проверьте вентилятор радиатора хотэнда, откройте дверцу при печати PLA, уменьшите ретракт. Heat creep, хотэнд.
Слишком длинный ретракт сам по себе тоже вызывает пробки: расплавленный кончик нити затягивается в холодную зону термобарьера, застывает там «грибком» и при следующей подаче упирается в стенки. Для директ-экструдера ретракт обычно 0,5–1,5 мм, для боудена — 4–6 мм. Если у вас стоит 6–8 мм на директе, а щелчки начинаются после участков с частыми ретрактами (мелкие детали, текст), — уменьшите ретракт и подберите его тестом. Ретракт.
6. Влажный пластик
Пар в сопле мешает равномерной подаче, а набухшая нить может застревать в узких местах тракта. Сушка.
7. Катушка и тракт
Запутанная нить, тугая ось катушки, перегиб трубки боудена — экструдер не может вытянуть нить. Проверьте, что нить свободно тянется рукой от катушки до экструдера. Если нить завязалась узлом на катушке — нить запуталась на катушке.
8. Экструдер
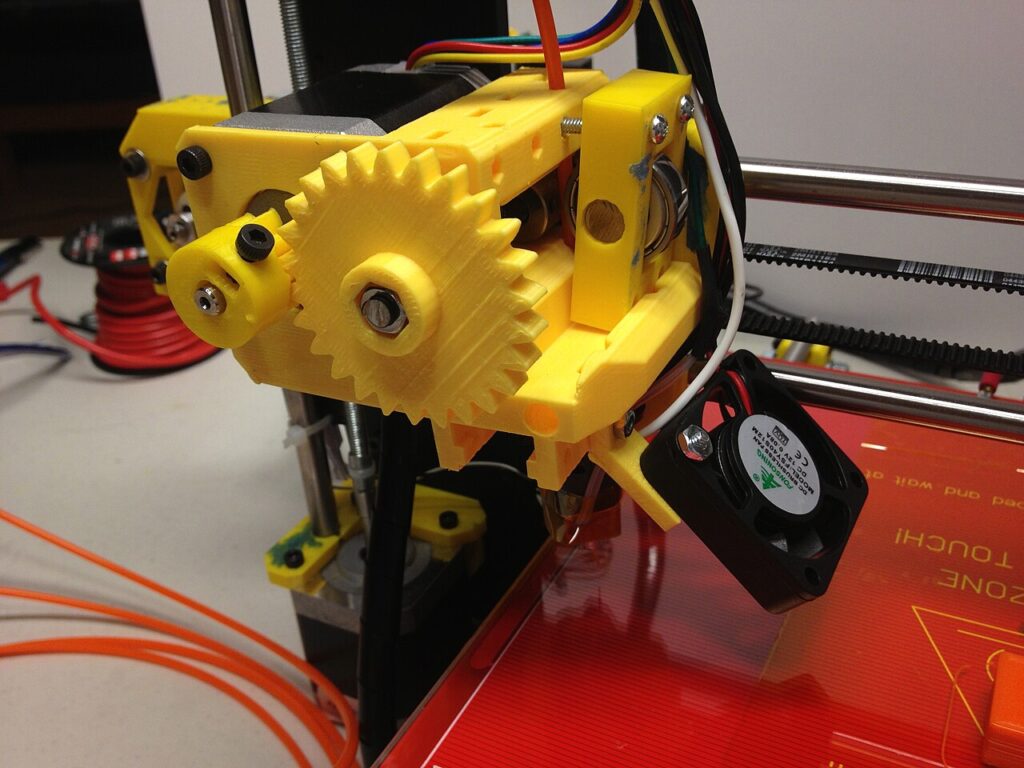
Пыль и стружка на шестерне, слабый прижим, треснувший пластиковый рычаг (частая беда бюджетных принтеров), разболтанная шестерня на валу мотора. Почистите шестерню щёткой, проверьте прижим и винт фиксации шестерни. Экструдер.
Диагностика
Как проверить прижим и шестерню
Если все «внешние» причины исключены, а щелчки остались — проверьте сам экструдер. Снимите нить и посмотрите на шестерню при хорошем свете: зубья должны быть чистыми и острыми, без набитой пластиковой пыли. Проверьте, что шестерня не проворачивается на валу мотора — винт фиксации часто ослабевает от вибрации, и тогда мотор крутится, а шестерня стоит. Пластиковый рычаг прижима у бюджетных экструдеров со временем трескается у оси — трещину видно, если отжать рычаг. Его меняют на металлический или напечатанный из PETG.
Силу прижима регулируют винтом с пружиной. Слишком слабый прижим — шестерня проскальзывает; слишком сильный — сплющивает нить, и она застревает на входе в хотэнд. Ориентир: при ручной протяжке нити через экструдер с отключённым мотором должно чувствоваться заметное сопротивление, а на нити оставаться ровные следы зубьев без глубоких вмятин.
Ещё одна проверка — калибровка шагов экструдера: если после замены экструдера или прошивки значение шагов на миллиметр неверное, экструдер может подавать больше пластика, чем пропускает сопло, и щёлкать даже на умеренной скорости. Калибровка экструдера.
Тест объёмной скорости
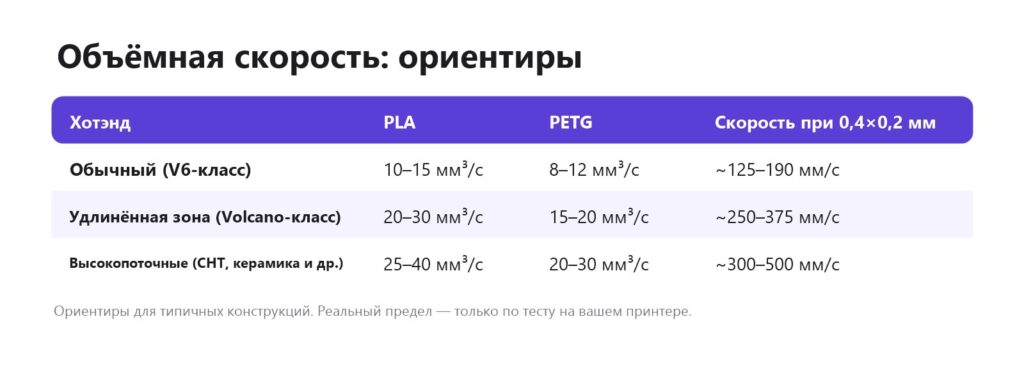
Объёмная скорость — сколько кубических миллиметров пластика в секунду проходит через хотэнд: ширина линии × высота слоя × скорость. Линия 0,45 × 0,2 мм на 150 мм/с — это 13,5 мм³/с, что уже на пределе для обычного хотэнда. Узнать свой предел просто: многие слайсеры (Orca Slicer, Bambu Studio) имеют встроенный тест «Max flow rate», а для других есть готовые модели. Печатают башню, где скорость растёт с высотой, и смотрят, на какой высоте начались щелчки или недоэкструзия. Полученное значение минус 10–15 % вписывают в профиль пластика.
- CNC Kitchen Extrusion Test part with Volumetric Flow Rates — тестовая деталь с разными объёмными скоростями (автор MC, общественное достояние).
- Max Volumetric Flow Test for PrusaSlicer — тест предела хотэнда для PrusaSlicer (автор HexCalibr, CC BY-SA).
Гибкие пластики
TPU и другие гибкие пластики — отдельный случай. Мягкая нить не толкается, а сжимается, как пружина, и при малейшем сопротивлении изгибается в зазоре между шестернёй и входом в хотэнд, наматывается на шестерню. Экструдер щёлкает или просто перестаёт подавать. Решения: директ-экструдер с минимальным зазором между шестерней и термобарьером, медленная печать (20–40 мм/с), ослабленный прижим, минимальный ретракт или его отсутствие. На боуден-принтерах мягкий TPU 85A часто не печатается вовсе — берите версии 95A и выше. Как печатать TPU, директ или боуден.
Профилактика
- Задайте в профиле каждого пластика максимальную объёмную скорость по тесту — слайсер сам ограничит скорость там, где хотэнд не справится.
- Раз в несколько катушек чистите подающую шестерню от стружки и пыли.
- Используйте фильтр-губку на нити перед экструдером — пыль с катушки не попадёт в сопло.
- Храните пластик сухим и не оставляйте нагретое сопло без подачи надолго — PLA в горячем сопле карамелизуется и образует нагар.
- После печати абразивными пластиками проверьте сопло: разбитое отверстие тоже даёт недоэкструзию, хотя и без щелчков.
- Следите за вентилятором радиатора хотэнда: если он стал шуметь или крутится медленнее, замените его до того, как появится heat creep.
Если нить уже «съедена»
После долгих щелчков шестерня выгрызает в нити выемку, и подача прекращается совсем, даже когда причина устранена. Что делать:
- Нагрейте сопло, ослабьте прижим и вытяните нить назад.
- Отрежьте повреждённый участок с запасом 5–10 см.
- Почистите шестерню от стружки зубной щёткой — забитые зубья плохо держат нить.
- Устраните причину щелчков, затем вставьте нить снова.
Пример: щелчки на заполнении
Принтер с обычным хотэндом, PETG, профиль «скоростной»: стенки 100 мм/с, заполнение 250 мм/с. Экструдер щёлкал только на заполнении, детали получались с «рваным» внутренним слоем. Расчёт: 0,45 × 0,2 × 250 = 22,5 мм³/с — почти вдвое больше, чем может расплавить такой хотэнд для PETG. Тест объёмной скорости показал предел 11 мм³/с. В профиле пластика задано ограничение 10 мм³/с, температура поднята с 235 до 245 °C. Щелчки исчезли, время печати выросло на 12 %, прочность деталей заметно выросла.
Не путайте
- Щелчки моторов осей — пропуск шагов X/Y, часто от удара сопла о модель. Смещение слоёв.
- Щелчки при ретракте — нормальный звук быстрого втягивания на некоторых экструдерах.
- Треск и хлопки — влажный пластик, а не экструдер.
- Стук и гул — вентиляторы, ремни, подшипники. Принтер стучит.
Чем опасно
Постоянные щелчки стачивают нить — появляется выемка, подача прекращается совсем. Плюс недоэкструзия и слабые детали, которые ломаются по слоям. При засоре и heat creep давление в хотэнде растёт, и пластик может начать вытекать по резьбе сопла. Недоэкструзия, сопло подтекает.
Видео по теме
- Щёлкает Ender 3 при печати — канал «Руслан Ажгалиев».
- 7 причин, почему может барахлить подача пластика — канал IMPRINTA.
- Схема работы экструдера изнутри — канал Rashid Shakhidov.
- Калибровка экструдера и потока — канал K3D tech.
Частые вопросы
Почему щёлкает экструдер?
Пластик не проходит через сопло: засор, сопло у стола, слишком быстро, холодно или проблемы с подачей нити.
Почему щёлкает только на первом слое?
Сопло слишком близко к столу. Поднимите Z-offset.
Щёлкает на высокой скорости — что делать?
Ограничить объёмную скорость, поднять температуру или снизить скорость.
Опасны ли щелчки экструдера?
Шестерня стачивает нить, начинаются пропуски и недоэкструзия. Причину нужно устранить.
Почему щёлкает через час печати PLA?
Вероятен heat creep: перегрев радиатора хотэнда. Проверьте вентилятор, откройте корпус.
Может ли щёлкать из-за катушки?
Да, если нить запуталась или катушка туго вращается.
Поможет ли увеличить ток мотора экструдера?
Иногда, если ток был занижен. Но это лечит симптом: если причина в засоре или скорости, мотор просто будет сильнее сгрызать нить или перегреется.
Щёлкает на новом принтере из коробки — это брак?
Чаще всего нет. Обычно виноваты заводской Z-offset, слишком быстрый стандартный профиль или пластик, для которого температура в профиле занижена. Начните с диагностики выше; если щелчки остаются даже при ручной подаче на чистом сопле — обращайтесь к продавцу.
Можно ли печатать дальше, если щёлкает редко?
Единичный щелчок на очень быстром участке не страшен, но это сигнал, что вы на пределе хотэнда. Снизьте объёмную скорость на 10–15 % — прочность деталей вырастет.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

