
Недоэкструзия и переэкструзия: как выглядят и как исправить
Если пластика выходит меньше, чем нужно, в модели появляются щели и тонкие стенки — это недоэкструзия. Если больше — наплывы и раздутые размеры. Разбираем, как отличить одно от другого, и как исправить: поток, диаметр нити, температура, скорость, засор и калибровка экструдера.
Коротко: недоэкструзия — пластика выходит меньше, чем нужно: тонкие стенки, щели и дыры в верхних слоях, хрупкая деталь. Переэкструзия — пластика слишком много: наплывы, «барашки» сверху, детали больше размера. Сначала исключите механику и материал: засор, влажная нить, тугая катушка, слишком высокая скорость. Только потом калибруйте поток (flow ratio) тестом в слайсере. Ниже — как отличить одно от другого, все причины по порядку проверки, калибровка потока в Orca Slicer, Bambu Studio, Cura и PrusaSlicer и таблица быстрых решений.
Как выглядит недоэкструзия и переэкструзия
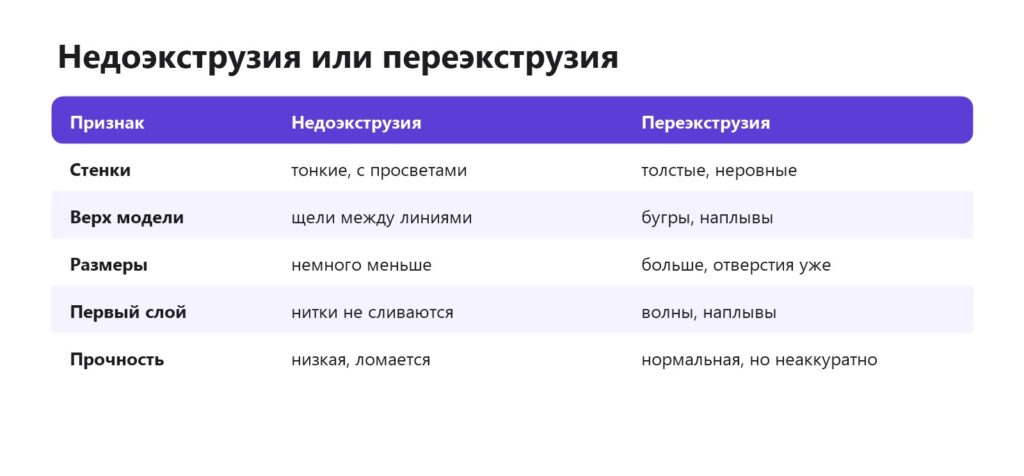
| Где смотреть | Недоэкструзия | Переэкструзия |
|---|---|---|
| Верхний слой | щели между линиями, видно заполнение | гребни, «барашки», шершавость |
| Стенки | просвечивают, линии с пропусками | волны, наплывы, капли |
| Размеры | в норме или меньше | отверстия меньше, детали не стыкуются |
| Прочность | деталь хрупкая, ломается по слоям | нормальная |
| Первый слой | отдельные линии, не слипаются | «слоновья нога», валик по краю |
| Звук | щелчки экструдера | сопло задевает модель |
Причины недоэкструзии: проверяйте по порядку
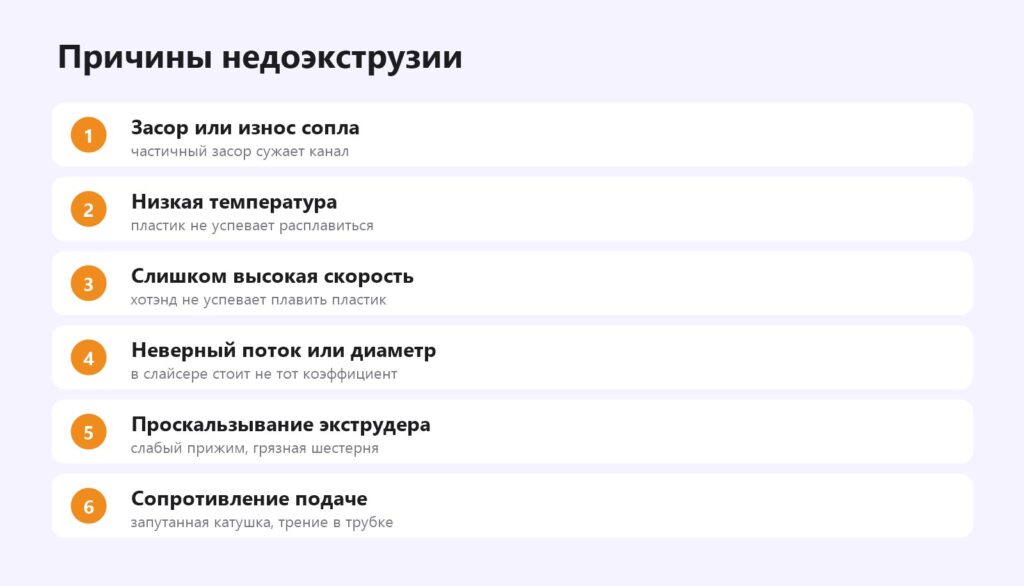
1. Частичный засор сопла
Нагрейте сопло и подайте 50 мм вручную: струйка должна идти ровно вниз. Если она тонкая и загибается — сделайте холодную протяжку. Как прочистить сопло.
2. Скорость выше, чем может расплавить хотэнд
Самая частая причина на быстрых принтерах. Каждый хотэнд плавит ограниченный объём пластика в секунду. Если слайсер требует больше — экструдер не успевает, и стенки получаются тонкими. Решение — ограничить максимальную объёмную скорость в настройках материала: для обычного хотэнда это порядка 10–15 мм³/с для PLA, 8–12 мм³/с для PETG, 2–4 мм³/с для TPU. Точное значение даёт калибровка «Max volumetric speed» в Orca Slicer. В Cura такого параметра нет — уменьшайте скорости печати.
3. Температура слишком низкая
Холодный пластик вязкий и выходит хуже. +5–10 °C часто сразу убирают недоэкструзию на высоких скоростях.
4. Влажный пластик
Пар в сопле рвёт поток — получаются пропуски, пузыри и шероховатость. Как сушить пластик.
5. Подача нити
- Катушка туго вращается или нить запуталась — экструдеру тяжело тянуть.
- Неверный диаметр нити в слайсере (2,85 вместо 1,75 мм).
- Слабый прижим экструдера или забитые зубья шестерни — нить проскальзывает, на ней видны выемки.
- У боудена — трубка выскочила из фитинга или оплавилась у сопла.
6. Поток (flow) и шаги экструдера
Если всё выше в порядке, а стенки всё равно тонкие — откалибруйте поток (ниже). Если поток приходится ставить больше 110 % — проверьте калибровку шагов экструдера (E-steps): отметьте нить на 120 мм выше экструдера, подайте 100 мм и измерьте остаток. Должно остаться 20 мм.
Недоэкструзия на первом слое и после шва
- Только первый слой — сопло слишком близко, пластику некуда выходить, или стол неровный. Калибровка стола.
- Пропуск в начале линии после перемещения — слишком длинный ретракт, нить не успевает вернуться; уменьшите длину или добавьте доподачу 0,02–0,05 мм. Ретракт.
- Тонкие места на углах и после остановок — нужно откалибровать pressure advance (linear advance).
- Недоэкструзия с одной высоты — катушка зацепилась, засор начался или перегрелся радиатор хотэнда (heat creep, частая проблема PLA в закрытом корпусе — откройте дверцу).
Причины переэкструзии
- Поток выше нужного — у профиля другого пластика или после «лечения» недоэкструзии потоком.
- Неверный диаметр нити — 1,75 в слайсере, а реальный диаметр пластика 1,80–1,85 мм у дешёвой нити. Замерьте штангенциркулем в нескольких местах.
- Слишком много заполнения сверху — 100 % верхние слои при перекрытии 15–25 % дают «барашки»; уменьшите поток для верхних слоёв или включите глажку.
- Неправильная калибровка шагов экструдера.
- Сопло слишком близко на первом слое — «слоновья нога».
Калибровка потока
Калибруйте поток для каждого нового пластика (а лучше каждого бренда) — это занимает 10–20 минут.
Orca Slicer
- Меню «Калибровка» → «Поток» (Flow rate) → «Проход 1».
- Напечатается набор квадратов с потоком от −20 % до +20 %.
- Найдите самый гладкий верх — без щелей и без гребней. Проведите пальцем: идеальный — ровный и гладкий.
- Слайсер создаст новый профиль с выбранным коэффициентом. При желании сделайте «Проход 2» для точной подстройки.
Bambu Studio
«Калибровка» → «Динамика потока» и «Коэффициент потока». У принтеров с лидаром часть калибровки выполняется автоматически перед печатью.
Cura и PrusaSlicer
Встроенной калибровки нет. Напечатайте куб 20 мм с 2 стенками, без верха и заполнения («режим вазы» с одной стенкой — тоже вариант), измерьте толщину стенки штангенциркулем и пересчитайте: новый поток = старый × (заданная ширина / измеренная). Параметр в Cura — «Материал» → «Поток», в PrusaSlicer — «Материал» → «Коэффициент экструзии».
Быстрые решения
| Симптом | Первое действие |
|---|---|
| Пропуски на высокой скорости | ограничить объёмную скорость, +5–10 °C |
| Щёлкает экструдер | проверить засор и зазор до стола |
| Щели в верхнем слое | больше верхних слоёв, калибровка потока |
| Гребни сверху | уменьшить поток на 2–5 %, глажка |
| Отверстия меньше размера | поток, компенсация отверстий в слайсере |
| Пузыри и треск | сушка пластика |
Читайте также: щёлкает экструдер 3D-принтера, дыры и щели в верхнем слое 3D-печати.
Частые вопросы
Что такое недоэкструзия?
Пластика выходит меньше, чем нужно: стенки тонкие, в верхних слоях щели, деталь хрупкая.
Как убрать недоэкструзию?
Проверить засор, влажность пластика и подачу нити, снизить скорость или ограничить объёмную скорость, поднять температуру и только потом калибровать поток.
Как понять, что переэкструзия?
Наплывы, гребни сверху, детали больше размера, отверстия меньше, сопло задевает модель.
Какой поток ставить?
Обычно 0,95–1,0 (95–100 %). Точное значение показывает тест потока для конкретного пластика.
Почему недоэкструзия только на быстрых участках?
Хотэнд не успевает расплавить пластик. Ограничьте максимальную объёмную скорость в настройках материала.
Нужно ли калибровать поток для каждой катушки?
Для каждого бренда и типа пластика — да. Для новой катушки того же пластика обычно достаточно проверить первый слой.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

