Волны и рябь на первом слое: причины и как убрать
Первый слой получается волнистым, «стиральной доской», с гребнями между линиями или с рябью по всей поверхности. Разбираем причины: сопло слишком близко к столу, переэкструзия, высокая скорость и ускорения первого слоя, pressure advance, неровный стол — и как их исправить.
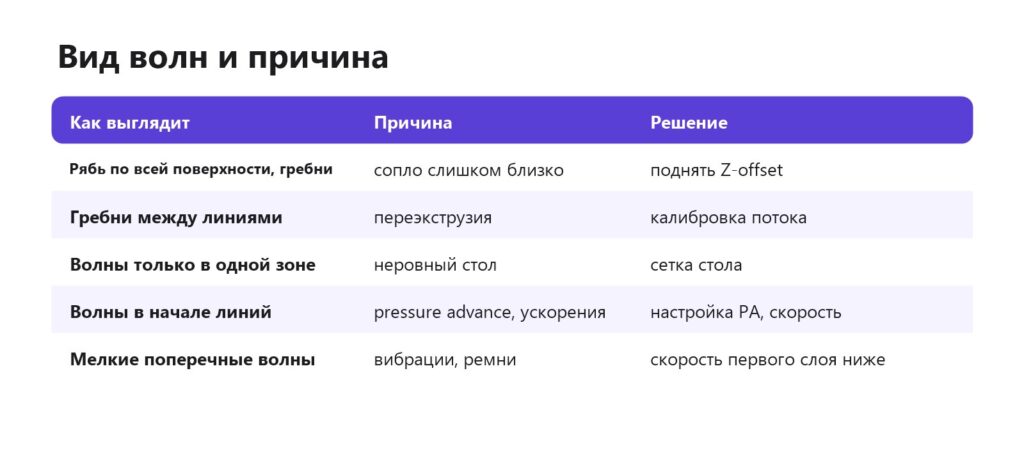
Коротко: волны и рябь на первом слое почти всегда означают, что сопло слишком близко к столу: пластику некуда деваться, он выдавливается в стороны гребнями. Это исправляется подъёмом Z-offset на 0,02–0,05 мм. Другие причины: переэкструзия (поток завышен), высокая скорость и ускорения первого слоя, неверный pressure advance и неровный стол (волны только в части стола). Ниже — как отличить причины по виду и как получить ровный первый слой.
Вид волн и причина
Сопло слишком близко
Самая частая причина. Многие советуют «вдавливать» первый слой для лучшего прилипания — но если перестараться, расплав не помещается между соплом и столом, вытесняется в стороны и образует гребни. Сопло потом цепляет эти гребни, получается рябь. На текстурных листах это видно меньше, на гладких — сразу. Поднимайте Z-offset на 0,02–0,05 мм и печатайте тест, пока линии не станут слегка приплюснутыми, без гребней и щелей. Z-offset, идеальный первый слой.
Переэкструзия
Если поток завышен, пластика слишком много даже при правильном зазоре. Признак — гребни между линиями и на верхних слоях модели тоже. Откалибруйте поток, проверьте, что в профиле нет «поток первого слоя 110 %». Переэкструзия, калибровка экструдера.
Скорость и ускорения
На высокой скорости и ускорениях первого слоя давление в сопле меняется на разгонах и торможениях — линия становится то толще, то тоньше. Снизьте скорость первого слоя и его ускорения. На быстрых принтерах первый слой может идти и на 50–100 мм/с, но только при хорошо настроенном pressure advance. Pressure advance, скорость печати.
Неровный стол
Если волны только в одном углу или полосе, а в остальных местах слой ровный, — стол там выше, и сопло слишком близко именно в этой зоне. Решение — сетка стола или регулировка. Кривой стол, автокалибровка.
Настройки первого слоя
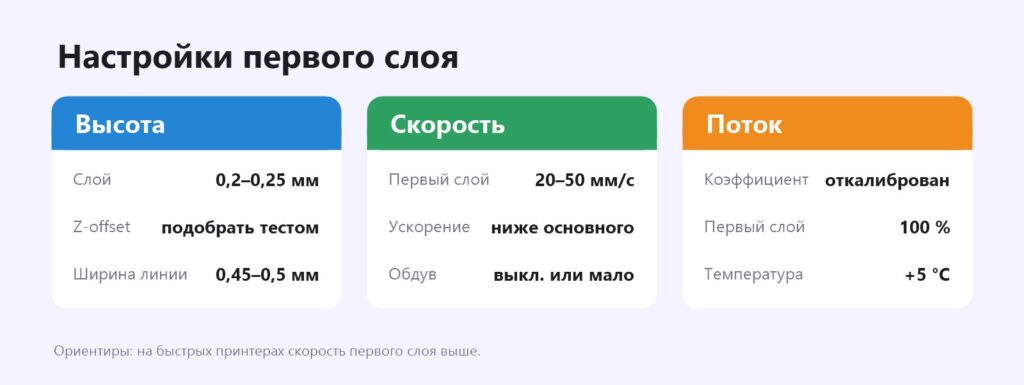
Толстый первый слой (0,2–0,25 мм) прощает неровности стола. Обдув на первом слое обычно выключают или делают минимальным — это улучшает прилипание. Ширина линии чуть больше — для площади контакта.
Тест первого слоя
- Напечатайте квадраты в одном слое по всему столу (центр и углы).
- Посмотрите на поверхность при боковом свете и проведите пальцем.
- Рябь и гребни — поднять Z-offset; щели между линиями и круглые «колбаски» — опустить.
- Повторяйте с шагом 0,02 мм.
На многих принтерах можно менять Z-offset прямо во время печати первого слоя — так подбор занимает несколько минут. Тестовые модели.
Пример: рябь на гладком PEI
После замены листа на гладкий PEI первый слой покрылся мелкой рябью. Поток откалиброван, стол ровный. Причина — Z-offset был подобран для текстурного листа, который толще и «прощает» вдавливание. Поднимаем Z-offset на 0,04 мм — поверхность становится ровной и зеркальной. Вывод: после смены листа всегда проверяйте Z-offset. PEI-пластина.
Как выглядит идеальный первый слой
Линии слегка приплюснуты и плотно прилегают друг к другу, без щелей и без гребней. Поверхность ровная на ощупь, на гладком листе — почти зеркальная. Первый слой легко снимается целиком одной плёнкой, если снять его сразу после печати, и не рвётся на отдельные нити. Если провести ногтем, он не цепляется за выступы. Если линии круглые и между ними просветы — сопло слишком далеко; если поверхность бугристая, с валиками и прозрачными участками — слишком близко. Сфотографируйте удачный первый слой: удобно сравнивать с ним после замены листа, сопла или обслуживания.
Если ничего не помогает
Проверьте механику оси Z: если винт или колёсики заедают, реальная высота первого слоя «прыгает» от точки к точке. Также проверьте датчик стола — неточный датчик строит неверную сетку. И наконец, убедитесь, что слайсер не применяет к первому слою особые настройки (поток, ширину) из другого профиля. Профиль принтера.
Связанные проблемы
- Слоновья нога — тоже часто следствие слишком близкого сопла. Слоновья нога.
- Пластик налипает на сопло — сопло цепляет гребни. Налипает на сопло.
- Волны на стенках — это другая проблема (вибрации). Звон.
Частые вопросы
Почему первый слой волнистый?
Чаще всего сопло слишком близко к столу.
Насколько поднимать Z-offset?
Шагами 0,02–0,05 мм до исчезновения гребней.
Может ли причина быть в потоке?
Да, при переэкструзии появляются гребни между линиями.
Почему волны только в одном месте?
Стол там выше — нужна сетка или регулировка.
Какая скорость первого слоя нужна?
Обычно 20–50 мм/с, на быстрых принтерах выше при настроенном PA.
Нужно ли проверять Z-offset после смены листа?
Да, у листов разная толщина.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку