
Кривой стол 3D-принтера: как проверить и исправить
Стол 3D-принтера неровный: первый слой в одних местах вдавлен, в других не прилипает. Разбираем, как проверить кривизну (сетка стола, щуп, линейка), допустимые значения, компенсацию сеткой, регулировку винтами и проставками, перекос портала, изгиб от нагрева, замену плиты или листа и когда это действительно нужно.
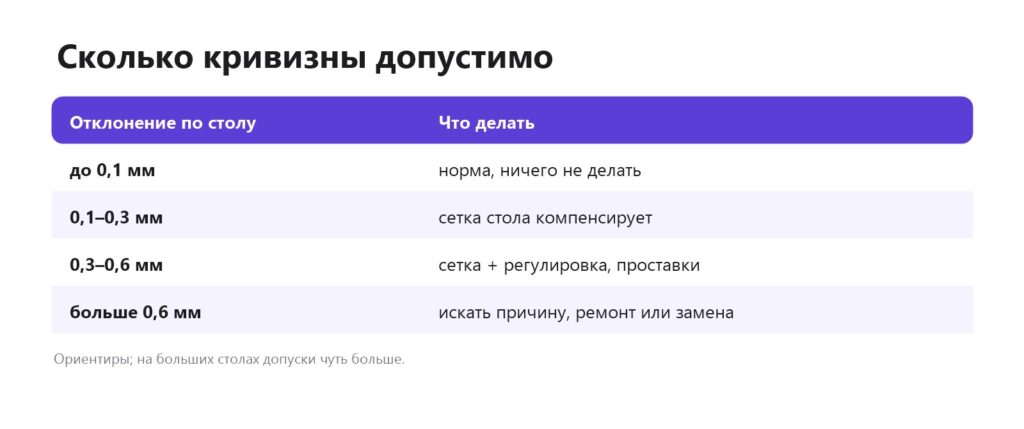
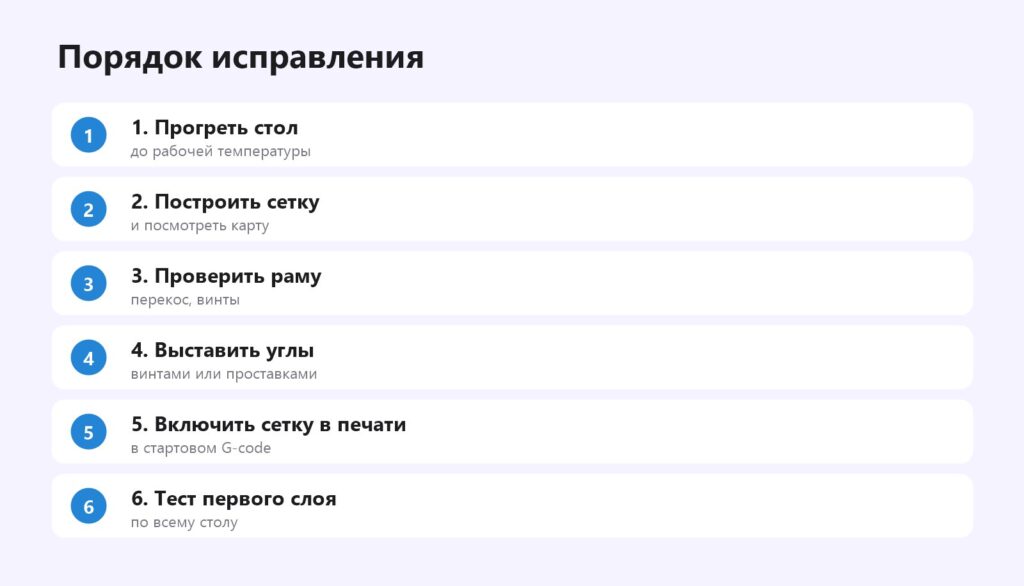
Коротко: абсолютно ровных столов нет: отклонение до 0,1 мм — норма, 0,1–0,3 мм уверенно компенсирует сетка стола (bed mesh) от датчика автокалибровки. Признак кривого стола — первый слой в одних местах вдавлен, а в других не прилипает. Порядок: прогреть стол и построить сетку, посмотреть карту неровностей, проверить перекос портала и затяжку винтов, выставить углы, включить использование сетки в каждой печати. Если отклонение больше 0,5–0,6 мм — ищите механическую причину (погнутая плита, перекос рамы) и при необходимости меняйте плиту или лист. Ниже — проверка, исправление и типичные ошибки.
Признаки кривого стола
- Первый слой в центре прозрачный и вдавленный, а по краям — круглыми «колбасками» и не держится (или наоборот).
- Модели в одном углу отрываются, в другом — сопло царапает стол.
- Калибровка по бумаге в углах хорошая, а в центре — нет.
Похожие симптомы бывают при неправильном Z-offset или грязном столе — проверьте и это. Первый слой, Z-offset, пластик не прилипает.
Как проверить
Сетка стола — лучший способ: датчик измеряет высоту в десятках точек, а интерфейс (Mainsail, Fluidd, OctoPrint с плагином, экран принтера) показывает карту. Важна разница между максимумом и минимумом. Без датчика — металлическая линейка на ребро: под ней видны просветы; щупом можно измерить их. Проверяйте стол при рабочей температуре: многие плиты при нагреве выгибаются куполом или «чашей». Автокалибровка, Mainsail и Fluidd.
Сколько допустимо
Порядок исправления
Карта
Карта подсказывает причину. Наклон всей плоскости — стол не выставлен винтами или портал перекошен. Купол или чаша — изгиб плиты, часто от нагрева. Один угол ниже — ослабленная пружина или винт. «Седло» — перекручена плита или рама.
Механика
Проверьте, что рама собрана ровно (диагонали равны), портал не перекошен (обе стороны оси Z на одной высоте), винты крепления стола и кареток затянуты. На принтерах с двумя моторами Z портал выравнивают по инструкции — иногда прошивка делает это сама. Кинематика.
Регулировка
Выставьте углы винтами, чтобы общий наклон был минимальным, — сетка лучше компенсирует небольшую кривизну, чем большой наклон. Мягкие пружины замените на жёсткие или проставки — регулировка будет держаться. Для «чаши» и «купола» иногда помогает перетяжка винтов крепления плиты к нагревателю или подкладка фольгированного скотча под лист в провалах. Калибровка стола.
Сетка в печати
Сетку нужно не только построить, но и применять: в Marlin — команда загрузки сетки после хоминга (M420 S1) или построение в стартовом коде (G29), в Klipper — BED_MESH_CALIBRATE или загрузка сохранённого профиля. Современные принтеры делают «адаптивную» сетку только под область модели — быстрее. Макросы Klipper, Marlin.
Если сетка не помогает
- Датчик неточен — проверьте повторяемость измерений.
- Сетка слишком редкая — увеличьте количество точек.
- Стол «гуляет» — люфт кареток стола или мягкие пружины.
- Кривизна больше 0,6 мм — механический ремонт или замена плиты.
Замена
Если плита сильно погнута, её меняют на новую — для бюджетных принтеров они недороги. Толстые фрезерованные плиты держат форму лучше штампованных. Гибкий магнитный лист может создавать неровности, если под ним грязь или магнитная подложка отклеилась — проверьте это до замены плиты. Нагревательный стол, PEI-пластина.
Пример: «чаша» на столе 235×235
Карта сетки показывает: центр на 0,35 мм ниже краёв. Первый слой в центре не прилипает. Регулировка винтами улучшает углы, но не центр. Решение: сетка 7×7 точек при 60 °C, включение загрузки сетки в стартовом G-code, жёсткие проставки вместо пружин. После этого первый слой ровный по всему столу. Плиту менять не пришлось.
Профилактика
Не оставляйте тяжёлые предметы на столе, не снимайте детали с силой, прогревайте и остужайте стол без резких перепадов. Раз в месяц перестраивайте сетку — особенно после перевозки или обслуживания.
Частые вопросы
Как понять, что стол кривой?
Первый слой в одних местах вдавлен, в других не прилипает; карта сетки покажет точно.
Какая кривизна допустима?
До 0,1 мм — норма, до 0,3 мм компенсирует сетка.
Помогает ли сетка стола?
Да, если отклонение не слишком большое и сетка применяется в печати.
Почему стол кривой только горячим?
Плита изгибается от нагрева — строите сетку при рабочей температуре.
Можно ли выровнять стол без датчика?
Регулировкой винтами и подкладками, но компенсировать изгиб сложнее.
Когда менять плиту?
При отклонении больше 0,5–0,6 мм без механической причины.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

