
Пластик не прилипает к столу 3D-принтера: причины и что делать
Первый слой не прилипает, модель отрывается посреди печати или загибаются углы. Разбираем, как по виду первого слоя понять причину, где менять настройки в Bambu Studio, Orca Slicer, Cura и PrusaSlicer, как правильно мыть стол и что делать с усадкой.
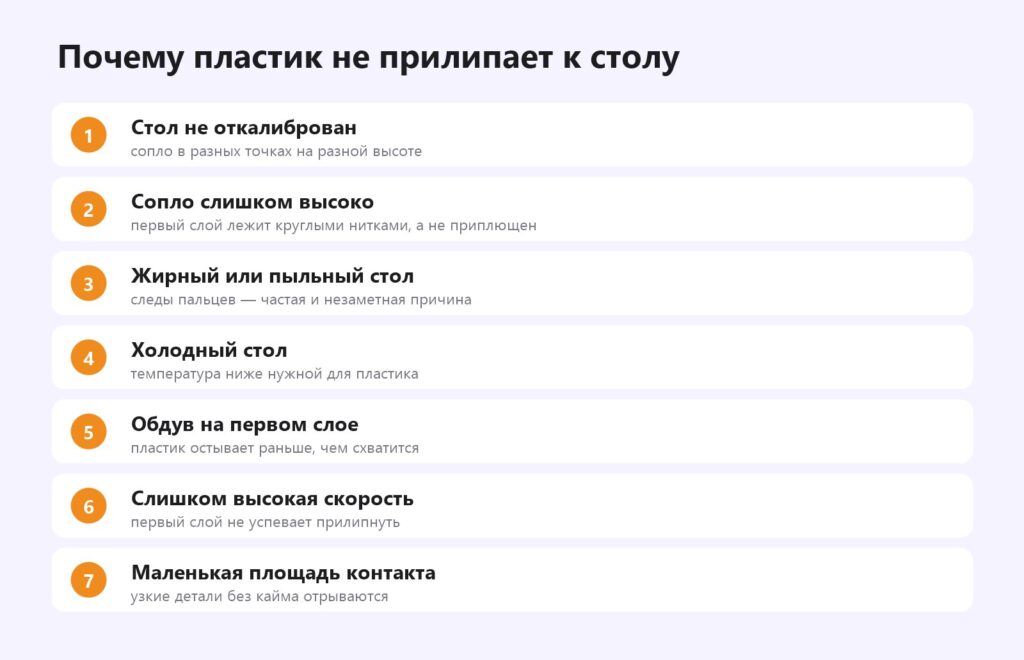
Коротко: в 9 случаях из 10 пластик не прилипает к столу 3D-принтера по одной из трёх причин: жирный стол, сбитая калибровка или сопло слишком высоко над столом. Начните с этого порядка: вымойте стол тёплой водой со средством для посуды и протрите изопропиловым спиртом → перекалибруйте стол → опустите сопло (Z-offset), пока первый слой не станет плоским. Если не помогло — проверьте температуру стола, обдув и скорость первого слоя, добавьте кайму. Ниже — как по виду первого слоя понять причину, где именно менять настройки в Bambu Studio, Orca Slicer, Cura и PrusaSlicer, и что делать с отслаиванием углов.
Диагностика по первому слою: 2 минуты, которые экономят часы
Не меняйте настройки наугад. Запустите печать и смотрите на первые 1–2 минуты — первый слой почти всегда сам говорит, в чём дело:
| Что видно | Причина | Что делать |
|---|---|---|
| Нить лежит круглой «верёвочкой», сдвигается пальцем, между линиями щели | сопло слишком высоко | уменьшить Z-offset на 0,02–0,05 мм |
| В одном углу прилипает, в другом — нет | стол не откалиброван или неровный | калибровка стола, проверка карты стола |
| Пластик почти не выходит, сопло «скребёт» стол, слой полупрозрачный | сопло слишком низко | увеличить Z-offset |
| Слой выглядит хорошо, но пятнами не держится | жир от пальцев на столе | помыть стол водой со средством для посуды |
| Первый слой нормальный, позже углы загибаются вверх | усадка: сквозняк, холодный стол, ABS без корпуса | кайма, корпус, температура стола |
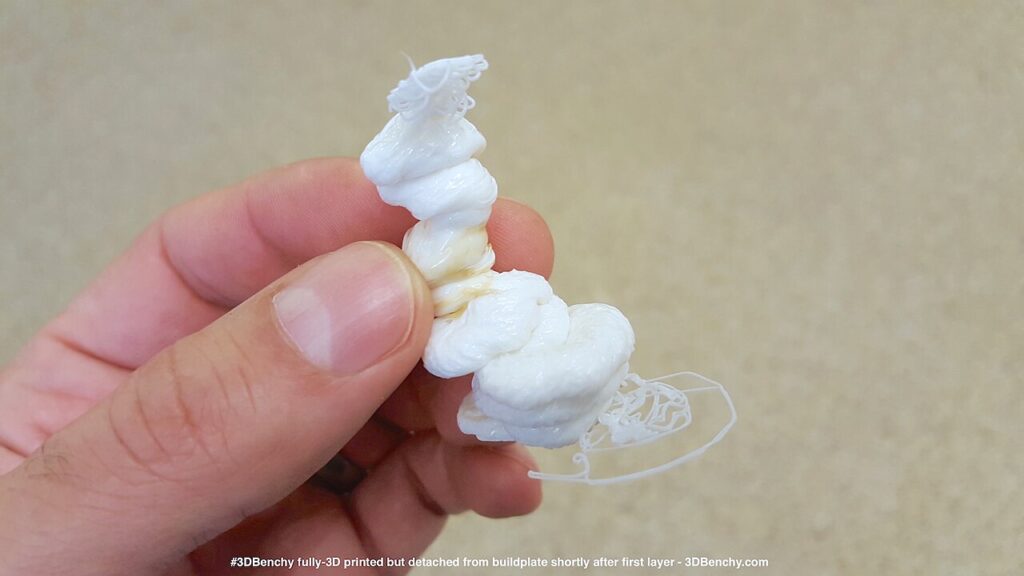
| Модель держалась, а посреди печати оторвалась | маленькая площадь контакта или сопло задело загнутый край | кайма, другая ориентация модели |
Причина 1. Жирный или грязный стол
Самая недооценённая причина. Кожный жир с пальцев — тончайшая плёнка, к которой пластик не прилипает, и глазом её не видно. Типичная история: «вчера всё печаталось, сегодня — нет», а между этим стол снимали руками.
- Снимите магнитную пластину и вымойте её тёплой водой с обычным средством для посуды — мягкой губкой, без абразива.
- Вытрите насухо безворсовой салфеткой или бумажным полотенцем.
- Перед каждой печатью протирайте изопропиловым спиртом (лучше 90–99 %).
- Дальше берите пластину только за края.
Спирт удаляет жир не полностью — он больше «размазывает» его. Поэтому раз в несколько недель (или когда начались проблемы) обязательно мойте средством для посуды. Это решает проблему чаще, чем любой клей.
Причина 2. Стол не откалиброван
Если сопло в разных точках стола стоит на разной высоте, в одном месте пластик будет вдавливаться, в другом — лежать «верёвочкой». На принтерах с автокалибровкой запустите её заново: калибровка сбивается после перевозки, замены сопла или пластины. На принтерах без автокалибровки выставьте стол по листу бумаги в углах и центре. Подробная инструкция — в статье «Калибровка стола 3D-принтера».
Причина 3. Сопло слишком высоко: Z-offset
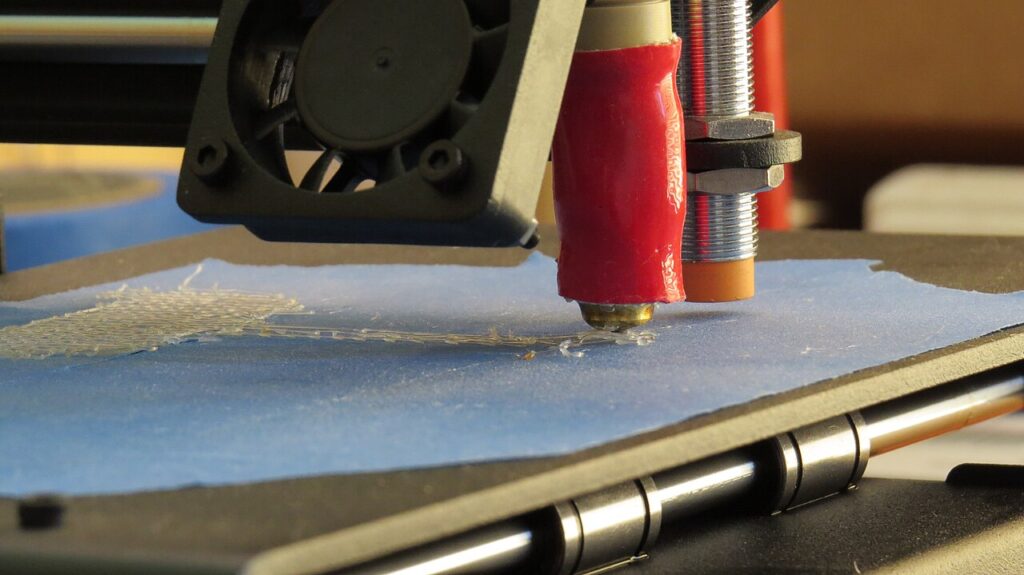
Правильный первый слой слегка приплюснут: линии плоские, соседние сливаются в ровную поверхность без щелей, на ощупь гладко. Если линии круглые — сопло высоко. Это исправляет поправка Z-offset — смещение сопла относительно «нуля» после калибровки.
Где её менять:
- Принтеры на Marlin (Ender, Anycubic, многие Creality) — во время печати: «Настроить / Tune» → «Z-смещение / Z Offset» или «Babystep Z». Меняйте шагом 0,02–0,05 мм и смотрите на линии. Не забудьте сохранить («Сохранить настройки / Store settings»), если прошивка это требует.
- Prusa — «Live adjust Z» в меню во время печати первого слоя или «First layer calibration» в разделе калибровки.
- Принтеры на Klipper — в веб-интерфейсе кнопки «Z offset» (−/+) прямо во время печати, затем сохранить.
- Bambu Lab — высота подбирается автоматически при калибровке. Если первый слой всё равно плохой, чаще всего проблема в грязной пластине или неправильно выбранном типе пластины в Bambu Studio.
- Orca Slicer — в настройках принтера есть поле «Z offset»: поправка в самом файле, удобно, если нет доступа к меню принтера.
Удобный тест — напечатать квадрат 50×50 мм в один слой в центре и по углам. Хороший результат: гладкий лист, который не рвётся при снятии и не просвечивает щелями.
Причина 4. Неправильная температура стола
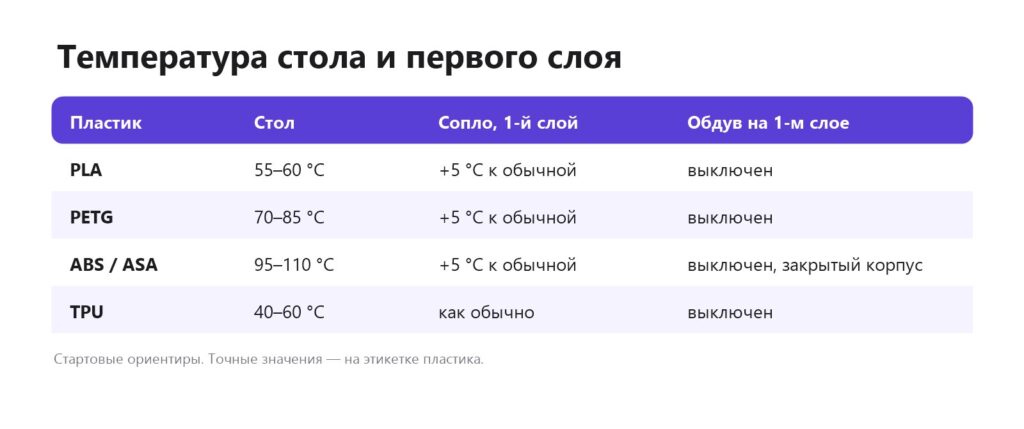
Слишком холодный стол — пластик не схватывается. Для PLA слишком горячий стол тоже вредит: края «плывут» и отходят, появляется «слоновья нога» — расплющенный низ модели.
Где настраивать:
- Bambu Studio / Orca Slicer — в настройках материала (Filament) → раздел температур. В Bambu Studio температура стола задаётся отдельно для каждого типа пластины (Cool Plate, Engineering, High Temp, Textured PEI), поэтому обязательно выберите в слайсере ту пластину, которая реально стоит на принтере. Неверно выбранная пластина — частая скрытая причина.
- Cura — «Материал» → «Температура стола» и «Температура стола на первом слое».
- PrusaSlicer — настройки пластика → «Температура» → «Стол: первый слой / остальные слои».
Для первого слоя часто полезно поднять температуру сопла на 5 °C — пластик становится жиже и лучше «затекает» в текстуру стола.
Причина 5. Обдув работает на первом слое
Вентилятор обдува модели охлаждает пластик раньше, чем тот схватится со столом. В нормальных профилях обдув на первом слое выключен. Проверьте:
- Bambu Studio / Orca — Filament → Cooling → «No cooling for the first N layers» (без обдува первые N слоёв) — поставьте 1–3.
- Cura — «Охлаждение» → «Начальная скорость вентилятора» = 0 % и «Обычная скорость вентилятора на слое» — со 2–4 слоя.
- PrusaSlicer — Filament → Cooling → «Disable fan for the first N layers».
Отдельно проверьте сквозняк: открытое окно, кондиционер, вентилятор в комнате дают тот же эффект, что и обдув.
Причина 6. Слишком высокая скорость первого слоя
Даже очень быстрые принтеры печатают первый слой медленно: обычно 30–50 мм/с, для проблемных случаев — 15–25 мм/с. Где настроить: Bambu Studio / Orca — Speed → «Initial layer»; Cura — «Скорость» → «Скорость первого слоя»; PrusaSlicer — Speed → «First layer speed».
Ещё помогает более широкая линия первого слоя (Line width → Initial layer, 110–125 % от диаметра сопла) и высота первого слоя 0,2–0,25 мм: толстый слой прощает небольшие неровности стола.
Причина 7. Маленькая площадь контакта
Узкие, высокие и тонкие модели держатся за стол маленьким «пятачком», и вибрация их отрывает. Решения:
- Кайма (brim) — широкие «поля» вокруг модели в один слой, 5–10 мм. Потом отрезается ножом. Bambu Studio / Orca: Others → Brim type; Cura: «Тип прилипания к столу» → «Кайма»; PrusaSlicer: «Юбка и кайма» → «Ширина каймы».
- «Ушки» (brim ears) — маленькие круглые площадки только на острых углах. Есть в Orca Slicer и Bambu Studio. Почти не оставляют следов.
- Подложка (raft) — сетчатая основа под всей моделью, крайний вариант: портит нижнюю поверхность.
- Ориентация — положите модель на самую широкую плоскую грань.
Углы отходят от стола: усадка и коробление
Если первый слой лёг хорошо, но через 20–60 минут углы модели начали загибаться вверх — это не прилипание, а усадка. Остывающий пластик сжимается, верхние слои тянут нижние, и модель «выгибается». Сильнее всего это у ABS, ASA, нейлона, заметно — у крупных плоских моделей из PETG, меньше всего — у PLA.
- Закрытый корпус или хотя бы короб вокруг принтера — для ABS и ASA обязательно (почему).
- Кайма и «ушки» на углах.
- Скруглённые углы в модели вместо острых — меньше концентрация напряжения.
- Ниже обдув для PETG и ABS.
- Заслон от сквозняка (draft shield) — тонкая стенка вокруг модели, есть в Orca, Cura и PrusaSlicer.
Покрытие стола: какое и как ухаживать
| Покрытие | PLA | PETG | ABS/ASA | Особенности |
|---|---|---|---|---|
| Текстурированный PEI | отлично | отлично | хорошо | универсальный выбор, модель «отстреливает» при остывании |
| Гладкий PEI | отлично | с клеем-разделителем | хорошо | гладкий низ модели; PETG может вырвать покрытие |
| Стекло | с клеем или лаком | с клеем-разделителем | с клеем | идеально ровное, но без покрытия держит хуже |
| Cool Plate / гладкая пластина для PLA | отлично при низкой температуре | осторожно | не рекомендуется | для PLA при 35–45 °C |
PEI со временем изнашивается: появляются потёртые глянцевые пятна, к которым пластик липнет хуже. Если в одном и том же месте постоянно не держится — возможно, пора менять пластину. Временное решение — клей-карандаш; о нём подробно — какой клей выбрать для стола.
Особенности для разных пластиков
- PLA — самый простой. Если не липнет, почти всегда виноваты жир или Z-offset. Стол 55–60 °C.
- PETG — наоборот, липнет слишком сильно. Не «вдавливайте» первый слой: поднимите сопло на 0,02–0,05 мм относительно PLA. На гладком PEI и стекле — клей-карандаш как разделитель. Подробно — как печатать PETG.
- ABS/ASA — нужен горячий стол 95–110 °C, корпус и почти нулевой обдув.
- TPU — липнет отлично, иногда тоже нужен разделитель; как печатать TPU.
- Влажный пластик любого типа пузырится и держится хуже — как просушить.
Порядок действий: чек-лист
- Вымыть пластину водой со средством для посуды, протереть спиртом, не трогать пальцами.
- Выбрать в слайсере правильный тип пластины и пластика.
- Нагреть стол и перекалибровать.
- Напечатать тестовый квадрат и подобрать Z-offset, пока слой не станет плоским и гладким.
- Проверить температуру стола, выключить обдув на первых слоях, снизить скорость первого слоя.
- Добавить кайму или «ушки» для узких моделей.
- Для ABS — корпус, для PETG — клей-разделитель, для всех — сухой пластик.
- Если в одном месте стабильно не держит — заменить пластину.
Читайте также: PEI-пластина: текстурированная или гладкая, слоновья нога.
Частые вопросы
Почему PLA перестал прилипать к столу, хотя раньше всё было хорошо?
Чаще всего стол загрязнился жиром от пальцев или сбилась калибровка. Вымойте пластину водой со средством для посуды, протрите спиртом и перекалибруйте горячий стол.
Помогает ли лак для волос или клей?
Да, но это костыль. Сначала исправьте настоящую причину — чистоту стола, калибровку и Z-offset. Лак распыляйте только на снятую пластину, не над принтером.
Почему PETG прилипает слишком сильно?
PETG очень хорошо сцепляется с гладким PEI и стеклом и может вырвать кусок покрытия. Используйте тонкий слой клея-карандаша и не прижимайте первый слой так, как для PLA.
Что такое Z-offset?
Поправка высоты сопла над столом после калибровки. Уменьшение Z-offset опускает сопло ближе к столу, увеличение — поднимает.
Нужна ли кайма каждый раз?
Нет. Кайма нужна узким, высоким моделям и пластикам с усадкой. Для большинства моделей из PLA на чистом столе достаточно правильного первого слоя.
Почему отрываются только углы?
Это усадка: остывающий пластик сжимается. Помогают закрытый корпус, кайма или «ушки» на углах, защита от сквозняка и меньший обдув.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

