
ABS-пластик для 3D-принтера: свойства, температура печати и как избежать трещин
ABS — термостойкий и прочный пластик, из которого делают детали для машины и техники. Но он даёт усадку, трескается и пахнет при печати. Разбираем температуру сопла, стола и камеры, вентиляцию, ацетоновую обработку и чем ABS отличается от ASA.
Коротко: ABS печатают при температуре сопла 240–260 °C и стола 95–110 °C, почти без обдува и обязательно в закрытом корпусе, где воздух прогревается до 40–60 °C. Без корпуса ABS трескается между слоями и отрывается углами от стола. ABS пахнет и выделяет стирол — нужна вентиляция или фильтр. Для деталей, которые будут на солнце, берите ASA. Ниже — настройки по шагам с путями в слайсерах, как прогреть камеру, самодельный корпус, кайма и «уши» против отслоения, ацетоновая обработка и таблица проблем.
Что такое ABS и зачем он нужен
ABS (акрилонитрилбутадиенстирол) — тот же пластик, из которого делают корпуса бытовой техники, детали автомобилей и кубики LEGO. В 3D-печати его выбирают за:
- термостойкость — размягчается примерно при 95–100 °C, гораздо позже PLA (~55 °C) и PETG (~75 °C);
- ударопрочность — не колется, а гнётся;
- лёгкую обработку — шлифуется, сверлится, склеивается и сглаживается ацетоном;
- низкую цену — катушка обычно не дороже PETG.
Типичные детали из ABS: запчасти и аксессуары для салона машины, корпуса электроники, детали рядом с моторами и лампами, механические узлы, крепления, которые нагреваются.
Нужен ли вам ABS
| Задача | Что выбрать |
|---|---|
| Деталь для салона машины летом | ABS или ASA |
| Деталь на улице, на солнце | ASA |
| Прочная деталь до ~70 °C, открытый принтер | PETG |
| Корпус электроники, нагрев до 80–90 °C | ABS |
| Нужна гладкая глянцевая поверхность без шлифовки | ABS + пары ацетона |
| Декор, фигурки, прототипы | PLA |
Если корпуса у принтера нет, а термостойкость нужна умеренная, — PETG или ABS: что выбрать.
Температура печати ABS
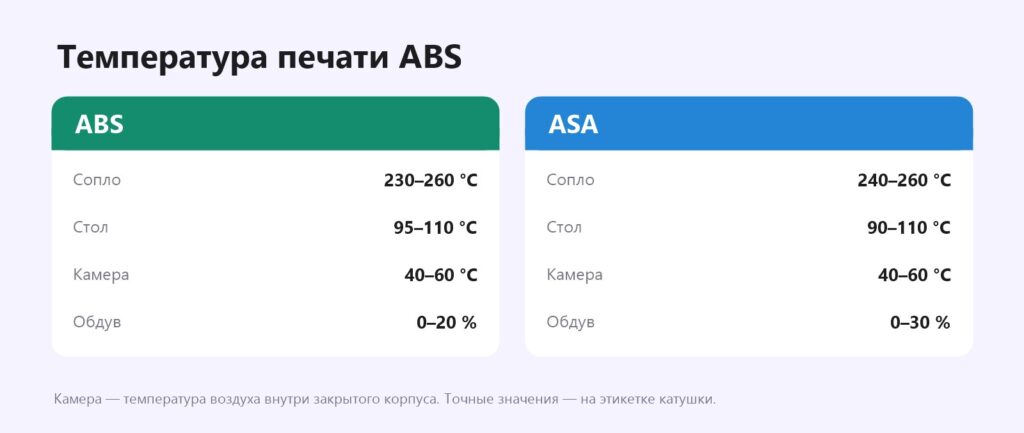
| Настройка | Значение | Orca / Bambu Studio | Cura | PrusaSlicer |
|---|---|---|---|---|
| Сопло | 240–260 °C | Filament → Temperature | Температура сопла | Filament → Temperature |
| Стол | 95–110 °C | Filament → Bed temperature | Температура стола | Filament → Bed |
| Камера | 40–60 °C | Filament → Chamber temperature (если есть подогрев) | — | Filament → Chamber |
| Обдув | 0–20 %, до 40 % на мостах | Filament → Cooling | Охлаждение | Filament → Cooling |
| Кайма (brim) | 5–8 мм для крупных деталей | Others → Brim | Тип прилипания → Кайма | Skirt and brim |
Сопло: 240–260 °C
Начните с 245 °C и уточните температурной башней (в Orca Slicer — «Калибровка» → «Температура»). Слишком низкая температура — слабое спекание слоёв и трещины, слишком высокая — потёки и сильнее запах.
Стол: 95–110 °C
Горячий стол нужен, чтобы нижние слои не остывали и не отрывались. На текстурированном PEI ABS держится хорошо. На гладком PEI и стекле используйте клей-карандаш или специальный адгезив — клей для стола 3D-принтера.
Камера: 40–60 °C — самое важное
ABS даёт заметную усадку при остывании. Если верхние слои остывают быстрее нижних, модель тянет: углы загибаются вверх, а между слоями появляются трещины. Закрытый корпус удерживает тепло стола и решает эту проблему.
Как прогреть камеру: закройте дверцу и крышку, нагрейте стол до 100–110 °C и подождите 10–15 минут перед печатью. Многие слайсеры умеют делать паузу на прогрев: в Bambu Studio и Orca это «Chamber temperature» и стартовый G-code с ожиданием. В принтерах с активным подогревом камеры выставьте 50–60 °C.
Обдув: 0–20 %
Обдув модели почти выключен — немного только на нависаниях и мостах. Сквозняк от окна или кондиционера для ABS так же вреден, как обдув.
Нет корпуса — что делать
- Купить готовый тканевый корпус-палатку для 3D-принтера — недорого, держит тепло и защищает от сквозняков.
- Собрать корпус из шкафа ИКЕА LACK (популярный самодельный вариант) или листов акрила.
- Накрыть принтер картонной коробкой — временно, для мелких деталей. Следите, чтобы ничего не касалось движущихся частей и проводов.
Почему ABS трескается и отслаивается
- Нет корпуса или он открыт — модель остывает неравномерно. Закройте дверцу и прогрейте камеру.
- Сквозняк — уберите принтер от окна и кондиционера.
- Включён обдув — выключите или снизьте до 10–20 %.
- Крупная плоская модель — кайма 5–8 мм, «мышиные уши» (диски на углах) и скругление острых углов в модели.
- Холодный стол — поднимите до 100–110 °C.
- Слишком много заполнения в массивной модели — больше пластика, сильнее усадка. 15–25 % гироида обычно достаточно.
- Слишком холодное сопло — слои плохо спекаются; +5–10 °C.
Если модель отрывается уже на первом слое — все причины, почему пластик не прилипает к столу. Трещины между слоями подробно — расслоение при 3D-печати.
Запах ABS и вентиляция
При печати ABS выделяет стирол и сверхмелкие частицы — отсюда характерный «пластмассовый» запах. Печатать ABS в спальне или на кухне не стоит. Что помогает:
- закрытый корпус с угольным фильтром (лучше угольный + HEPA) или вытяжкой на улицу через гибкий воздуховод;
- отдельное проветриваемое помещение, где вы не находитесь постоянно;
- не открывать дверцу сразу после печати — дайте фильтру поработать 10–15 минут.
Подробнее о безопасности пластиков — вредна ли 3D-печать.
Сушка ABS
ABS набирает влагу меньше, чем PETG и нейлон, но влажный пластик трещит в сопле и даёт шероховатую поверхность. Сушите при 65–80 °C 4 часа — как сушить пластик.
Обработка ABS ацетоном
Уникальное свойство ABS — его растворяет ацетон. Это используют:
- Для склейки. Кисточкой с ацетоном смочите обе поверхности и прижмите на минуту — шов получается монолитным. Для щелей делают «ABS-сок»: обрезки ABS растворяют в ацетоне до консистенции мёда.
- Для сглаживания в парах ацетона. Модель ставят на подставку в закрытую ёмкость, на стенки которой нанесён ацетон (бумажные полотенца, смоченные ацетоном). Через 15–60 минут поверхность оплавляется, слои исчезают, модель становится глянцевой. После — 12–24 часа сушки, пока пластик снова не затвердеет.
Другие способы сгладить печать — как шлифовать 3D-печать.
ABS или ASA
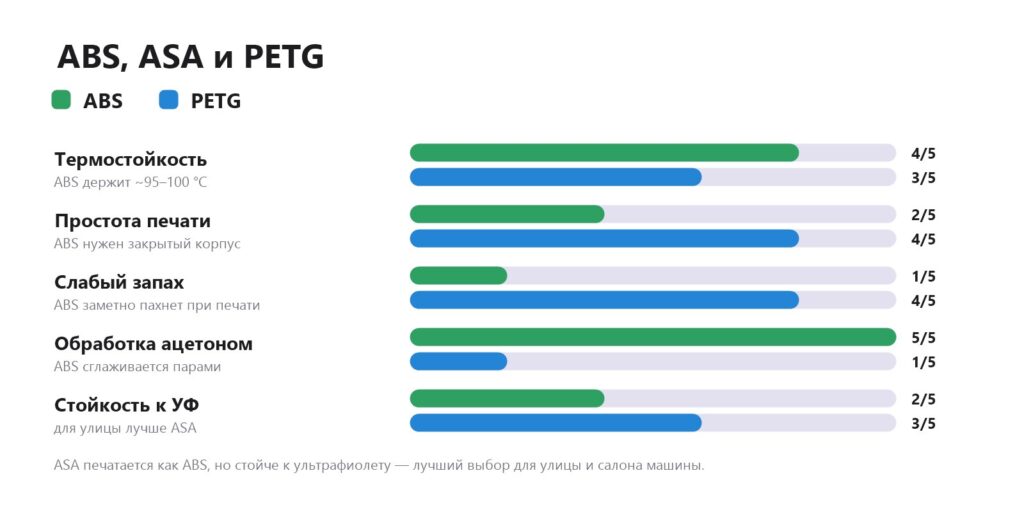
ASA — «родственник» ABS: печатается почти так же (сопло 240–260 °C, стол 90–110 °C, корпус), но устойчив к ультрафиолету и меньше желтеет и трескается на солнце. Для деталей на улицу, дачу, автомобиль снаружи ASA — лучший выбор. ABS остаётся хорошим вариантом для деталей внутри помещений и корпусов техники. Если корпуса нет — как печатать PETG.
Читайте также: ASA-пластик, корпус и вытяжка для 3D-принтера, 3D-печать для автомобиля.
Частые вопросы
Можно ли печатать ABS на открытом принтере?
Мелкие детали иногда получатся, крупные почти наверняка треснут или оторвутся. Нужен закрытый корпус, хотя бы самодельный.
Какая температура печати ABS?
Сопло 240–260 °C, стол 95–110 °C, воздух в камере 40–60 °C, обдув почти выключен.
Вреден ли запах ABS?
При печати ABS выделяет стирол и микрочастицы, поэтому нужна вентиляция или угольный фильтр. Не печатайте ABS в жилой комнате без вытяжки.
Чем склеить ABS?
Ацетоном или раствором ABS в ацетоне — получается монолитный шов. Подойдёт и цианоакрилатный клей. Подробнее — чем склеить детали 3D-печати.
Почему ABS трескается между слоями?
Модель остывает неравномерно: нет корпуса, сквозняк или включён обдув. Закройте корпус, прогрейте камеру, выключите обдув и поднимите температуру сопла.
Что лучше для машины: ABS или PETG?
Для салона, где летом жарко, — ABS или ASA: PETG может повести уже при 70–75 °C. Для деталей снаружи — ASA.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

