
Как печатать PETG: настройки, температура и частые проблемы
PETG прочнее и термостойче PLA, но капризнее в печати: тянет паутину, налипает на сопло и может вырвать покрытие стола. Разбираем настройки печати PETG — температуру, первый слой, обдув, ретракт и скорость — и решения частых проблем.
Коротко: PETG печатают при температуре сопла 230–250 °C (чаще 235–240) и стола 70–85 °C, с обдувом 30–50 % и без обдува на первых слоях. Первый слой не прижимают так сильно, как PLA, а на гладком PEI или стекле наносят клей-карандаш как разделитель — иначе PETG вырвет кусок покрытия. Главное условие — сухой пластик: он решает половину проблем с паутиной и каплями. Ниже — профиль PETG по шагам, где менять каждую настройку в Bambu Studio, Orca Slicer, Cura и PrusaSlicer, калибровки и таблица проблем.
Чем PETG отличается от PLA в печати
PETG прочнее на удар, не боится воды и бытовой химии, выдерживает около 75–80 °C. Но при печати ведёт себя иначе, чем PLA:
- дольше остаётся вязким — отсюда паутина и нити;
- налипает на горячее сопло, потом оставляет на модели капли и коричневые наплывы;
- очень сильно сцепляется с гладкими столами;
- быстрее набирает влагу из воздуха;
- хуже переносит сильный обдув — слои спекаются слабее.
Выбираете между этими пластиками — сначала прочитайте «PLA или PETG: какой пластик выбрать».
Настройки печати PETG
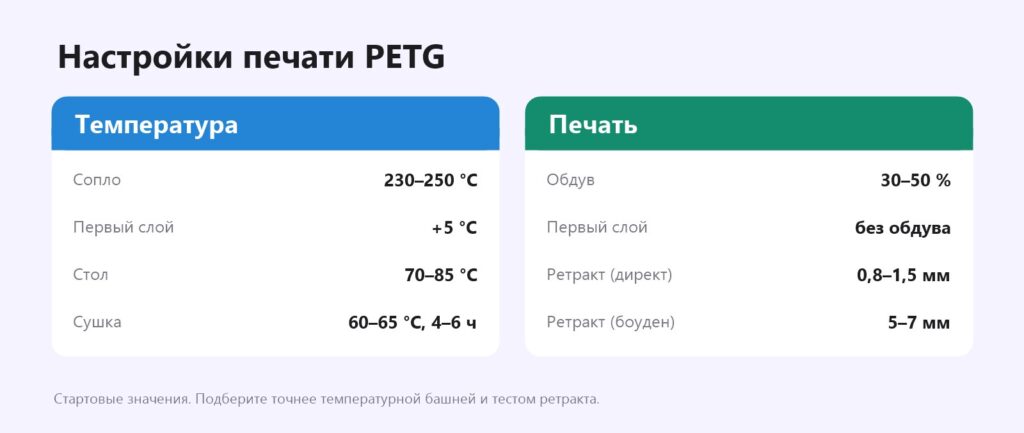
| Настройка | Значение | Bambu Studio / Orca | Cura | PrusaSlicer |
|---|---|---|---|---|
| Сопло | 230–250 °C | Filament → Temperature → Nozzle | Материал → Температура сопла | Filament → Temperature → Extruder |
| Стол | 70–85 °C | Filament → Bed temperature (по типу пластины) | Материал → Температура стола | Filament → Bed |
| Обдув | 30–50 % | Filament → Cooling → Fan speed | Охлаждение → Скорость вентилятора | Filament → Cooling |
| Без обдува на первых слоях | 2–3 слоя | No cooling for the first N layers | Начальная скорость вентилятора 0 % | Disable fan for first N layers |
| Ретракт (директ) | 0,8–1,5 мм, 25–40 мм/с | Filament → Setting overrides → Retraction | Перемещение → Откат | Printer → Extruder → Retraction |
| Ретракт (боуден) | 5–7 мм, 30–40 мм/с | то же | то же | то же |
| Первый слой | 20–30 мм/с, высота 0,2–0,25 мм | Speed → Initial layer | Скорость первого слоя | First layer speed |
Температура сопла
Начните с середины диапазона на катушке — обычно 235–240 °C. Слишком низкая температура — слабое спекание слоёв, матовая пористая поверхность. Слишком высокая — паутина, капли, потемнение пластика. Подберите температурной башней: в Orca Slicer — «Калибровка» → «Температура».
Стол и покрытие
На текстурированном PEI PETG держится отлично при 70–80 °C и легко снимается после остывания — лучший вариант. На гладком PEI и стекле обязательно тонкий слой клея-карандаша: без него PETG может вырвать кусок покрытия или даже откол стекла. Подробнее — клей для стола 3D-принтера.
Первый слой: не вдавливать
Самая частая ошибка — печатать PETG с Z-offset от PLA. Если сопло слишком близко, PETG налипает на сопло, тянется за ним «соплями» и портит первый слой. Поднимите сопло на 0,02–0,05 мм относительно PLA. Если первый слой не держится — все причины.
Обдув
30–40 % для прочных деталей, 50–70 % можно включать локально для нависаний и мостов (в Orca и Bambu Studio — «Overhang cooling»). Сильный обдув на всей модели — частая причина слабых слоёв у PETG.
Скорость
PETG обычно печатают медленнее PLA. На быстрых принтерах используйте профиль PETG производителя: он ограничивает максимальную объёмную скорость — сколько пластика хотэнд успевает расплавить. Для стандартного хотэнда это порядка 8–12 мм³/с, для высокопоточных — больше. Точное значение покажет калибровка «Max volumetric speed» в Orca Slicer. Холостые перемещения — максимально быстрые: это уменьшает паутину.
Ретракт
Чуть длиннее и медленнее, чем для PLA. Слишком длинный ретракт приводит к засорам. Подробно — ретракт в 3D-печати и паутина при 3D-печати.
Калибровки для новой катушки PETG
- Сушка — если катушка открыта больше пары дней.
- Температурная башня — выберите температуру.
- Поток — уберёт щели или бугры на верхних слоях; недо- и переэкструзия.
- Pressure advance — ровные углы.
- Ретракт — тест на паутину.
Сохраните результаты в профиле этой катушки — разные марки и даже цвета PETG печатаются по-разному.
Сушка PETG
Влажный PETG трещит в сопле, пузырится, тянет паутину и даёт пористые слабые стенки. Сушите при 60–65 °C 4–6 часов и храните в закрытом боксе с силикагелем. Подробная инструкция — сушка пластика.
Частые проблемы PETG и решения
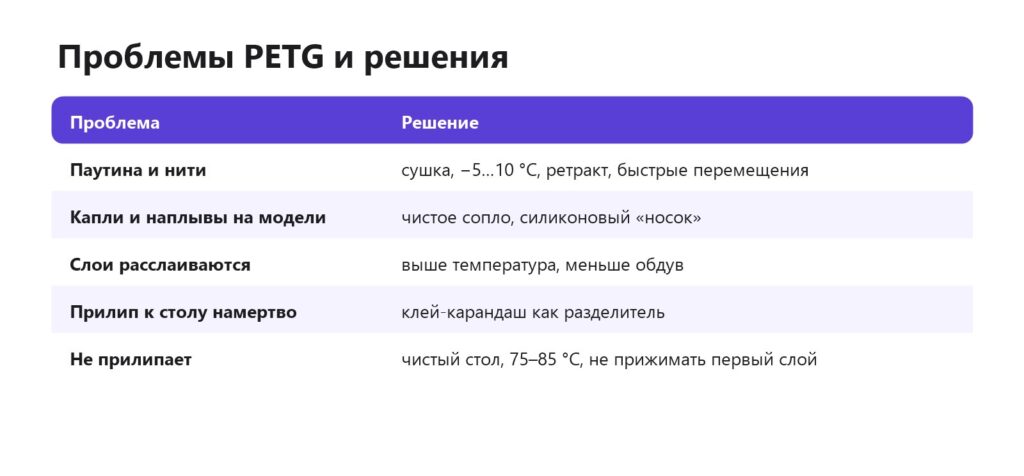
- Капли и коричневые наплывы. PETG собирается на сопле, подгорает и падает на модель. Держите сопло чистым (латунная щётка на горячем сопле), используйте силиконовый «носок» на нагревательный блок, снизьте температуру на 5 °C.
- Слои расслаиваются. Поднимите температуру на 5–10 °C, уменьшите обдув, проверьте сухость пластика — о расслоении.
- Модель не снимается со стола. Дайте столу полностью остыть — PETG часто «отстреливает» сам. В следующий раз — клей-карандаш как разделитель.
- Верх модели неровный, «барашки». Переэкструзия — откалибруйте поток; сопло цепляет верх — включите подъём по Z при перемещениях.
- Нависания провисают. PETG хуже держит нависания, чем PLA: поднимите обдув на нависаниях, используйте поддержки с меньшего угла.
- Мутный прозрачный PETG. Для прозрачности нужны толстые стенки без заполнения, температура ближе к верхней границе, медленная печать и меньше обдува.
Постобработка PETG
- Паутина — строительным феном: короткий поток горячего воздуха с 10–15 см сжимает волоски.
- Шлифовка — сложнее, чем у PLA: PETG вязкий и задирается. Используйте мокрую шлифовку и грунт-наполнитель — как сгладить печать.
- Склейка — двухкомпонентной эпоксидкой; суперклей держит хуже — чем склеить.
Читайте также: самый прочный пластик, прозрачная печать PETG.
Частые вопросы
Какая температура печати PETG?
Сопло 230–250 °C, стол 70–85 °C. Начните с середины диапазона на катушке и уточните температурной башней.
Нужна ли закрытая камера для PETG?
Нет. PETG почти не даёт усадки и хорошо печатается на открытых принтерах. Защитите модель от сквозняка.
Почему PETG тянет нити?
Он дольше остаётся вязким после выхода из сопла. Помогают сухой пластик, температура пониже, ретракт и быстрые перемещения.
Можно ли печатать PETG без клея?
На текстурированном PEI — да. На гладком PEI и стекле лучше использовать клей-карандаш, иначе можно повредить покрытие стола.
Какой обдув ставить для PETG?
30–50 %, без обдува на первых 2–3 слоях. Больше — только локально для нависаний.
Почему на модели из PETG коричневые пятна?
Это подгоревший PETG, который налип на сопло и упал на модель. Почистите сопло, снизьте температуру, используйте силиконовый «носок».
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

