
Паутина при 3D-печати: как убрать нити с PLA и PETG
Тонкие нити между частями модели — «паутина», или стрингинг, — одна из самых частых проблем FDM-печати, особенно с PETG. Разбираем причины и настройки, которые её убирают: ретракт, температура, сушка пластика и перемещения.
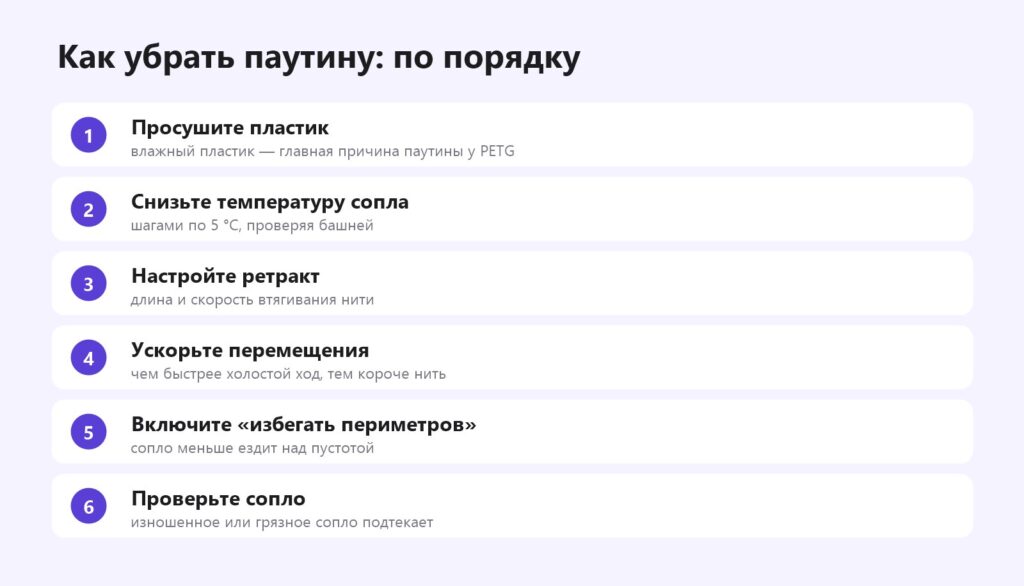
Коротко: паутина (стрингинг) при 3D-печати появляется, когда расплавленный пластик вытекает из сопла во время холостых перемещений. Работайте по порядку: 1) просушите пластик → 2) снизьте температуру на 5–10 °C по температурной башне → 3) откалибруйте ретракт тестом → 4) ускорьте перемещения и включите «избегать пересечения периметров». С PLA паутину обычно удаётся убрать полностью, с PETG — уменьшить до тонких волосков, которые снимаются за секунды строительным феном. Ниже — каждая настройка с путями в Bambu Studio, Orca Slicer, Cura и PrusaSlicer и таблица «как выглядит → что крутить».
Что такое паутина и почему она появляется
Паутина, или стрингинг (от англ. stringing), — тонкие пластиковые нити между отдельными частями модели. Пока головка перелетает от одной башни к другой, в сопле остаётся расплавленный пластик под давлением. Он продолжает понемногу вытекать и тянется следом. На модели остаются «волоски», а в тяжёлых случаях — капли и наплывы («сопли»).
Четыре фактора определяют, сколько будет паутины:
- Влажность пластика — вода превращается в пар и выдавливает пластик из сопла даже без подачи. Главная причина «внезапной» паутины.
- Температура — чем жиже пластик, тем легче он вытекает.
- Ретракт — насколько принтер втягивает нить перед перемещением и снижает давление.
- Перемещения — сколько времени сопло висит над пустотой.
Диагностика: какая у вас паутина
| Как выглядит | Вероятная причина | Начните с |
|---|---|---|
| Паутина появилась внезапно на «проверенной» катушке, слышен треск | влажный пластик | сушка |
| Много тонких волосков, особенно с PETG | высокая температура, мало ретракта | температурная башня, затем ретракт |
| Толстые нити и капли на модели | сопло подтекает, слишком горячо, грязное сопло | температура, чистка сопла |
| Паутина только на коротких перемещениях | минимальное перемещение для ретракта слишком большое | настройка «минимальное перемещение» |
| После ретракта — пропуски в начале линии | ретракт слишком длинный | уменьшить длину ретракта |
Шаг 1. Просушите пластик
Если паутина появилась на катушке, которая раньше печатала чисто, — почти наверняка пластик набрал влагу. Проверка: нагрейте сопло и выдавите пластик вручную. Если нить трещит и пузырится — сушите. PETG — 4–6 часов при 60–65 °C, PLA — при 45–55 °C, TPU — 6–8 часов при 50–60 °C. Подробно о режимах и способах — в статье «Сушка пластика для 3D-принтера».
Шаг 2. Подберите температуру
Опускайте температуру шагами по 5 °C. Удобнее всего напечатать температурную башню — модель, в которой каждый ярус печатается при своей температуре:
- Orca Slicer — меню «Калибровка» → «Температура»: выберите пластик и диапазон, башня сгенерируется автоматически.
- Cura — модель температурной башни из библиотеки и постобработка «ChangeAtZ» или плагин «Calibration Shapes».
- PrusaSlicer / Bambu Studio — готовые модели башен с G-code вставками по высоте или модификаторы высоты.
Выберите самый низкий ярус, на котором ещё хорошо спекаются слои и нет пропусков. Не уходите ниже нижней границы, указанной на катушке, — получите расслоение.
Шаг 3. Настройте ретракт
Ретракт — втягивание нити назад перед холостым перемещением, чтобы снизить давление в сопле. Главные параметры — длина и скорость, и они сильно зависят от типа подачи пластика:
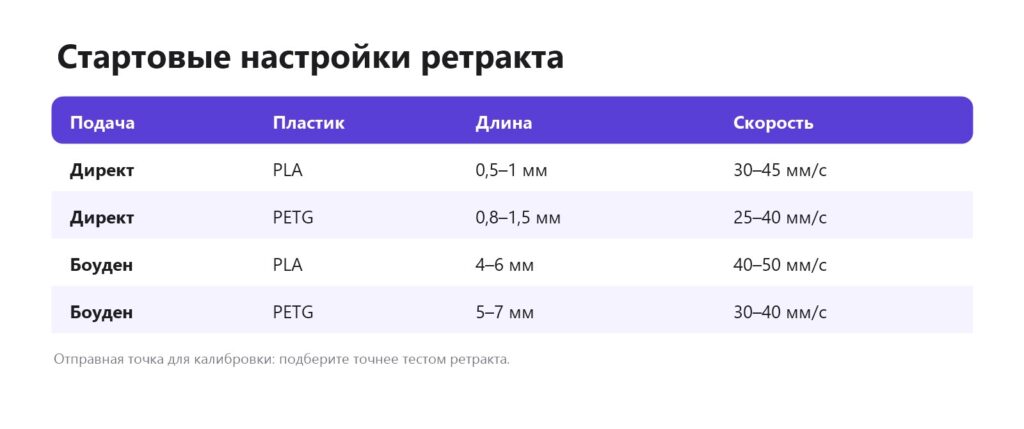
- Директ-экструдер (мотор подачи прямо на головке — большинство современных принтеров) — короткий ретракт, 0,5–1,5 мм.
- Боуден (нить идёт к соплу по длинной трубке — Ender-3 старых версий и похожие) — длинный ретракт, 4–7 мм.
Где настраивать:
- Bambu Studio / Orca Slicer — настройки принтера → «Extruder» → «Retraction length / speed». Можно переопределить для конкретного пластика: Filament → Setting Overrides → Retraction.
- Cura — «Перемещение» → «Включить откат», «Расстояние отката», «Скорость отката».
- PrusaSlicer — Printer Settings → Extruder → Retraction.
Тест ретракта: в Orca Slicer — «Калибровка» → «Тест ретракта»: печатается башенка, где длина ретракта растёт с высотой. Выберите высоту, где паутины почти нет, и переведите её в длину по подсказке слайсера. В других слайсерах печатают модель из 2–4 тонких столбиков на расстоянии 3–5 см и меняют длину по 0,2 мм (директ) или 0,5–1 мм (боуден).
Слишком длинный ретракт вреден: расплавленный пластик затягивается в холодную зону хотэнда и застывает — так появляются засоры. Подробно о настройке — в статье «Ретракт в 3D-печати».
Шаг 4. Перемещения и «хитрые» настройки
- Скорость холостых перемещений — чем быстрее, тем меньше вытекает: на современных принтерах 200–500 мм/с.
- «Избегать пересечения периметров» / «Combing» — сопло ездит над уже напечатанной моделью, а не над пустотой. Orca/Bambu: Quality → «Avoid crossing walls»; Cura: «Перемещение» → «Режим комбинга»; PrusaSlicer: «Avoid crossing perimeters».
- Протирка (wipe) — перед ретрактом сопло проходит немного по периметру, оставляя каплю на модели, а не в воздухе. Есть во всех основных слайсерах.
- Минимальное перемещение для ретракта — 1–2 мм: на очень коротких перемещениях ретракт не нужен, но если значение слишком большое, на коротких перелётах будет паутина.
- Подъём по Z (Z-hop) — защищает модель от царапин соплом, но может слегка усилить паутину. Используйте 0,2–0,4 мм только при необходимости; в Orca и Bambu Studio есть «спиральный» подъём, который тянет меньше нитей.
Паутина при печати PETG
PETG — самый «волосатый» из популярных пластиков: он дольше остаётся вязким после выхода из сопла. Что помогает именно с ним:
- сухой пластик — обязательно, PETG отсыревает быстрее PLA;
- температура ближе к нижней границе диапазона (часто 230–235 °C);
- ретракт чуть длиннее и медленнее, чем для PLA: на директе 0,8–1,5 мм при 25–40 мм/с;
- обдув 30–50 %, на нависаниях выше — больше охлаждения означает меньше нитей, но слабее спекание;
- чистое сопло и силиконовый «носок» на нагревательный блок: PETG налипает на сопло и падает каплями на модель.
Остатки тонких нитей с PETG — норма. Их убирают строительным феном: короткий поток горячего воздуха (200–300 °C) с расстояния 10–15 см заставляет волоски сжаться. Держите фен в движении и не перегревайте тонкие детали. Подробно о PETG — как печатать PETG.
Паутина при печати PLA
С сухим PLA паутины обычно почти нет. Если она появилась, проверьте по порядку:
- влажность катушки — особенно если она месяцами лежала открытой;
- температуру — часто помогает снизить до 200–205 °C;
- ретракт — для директа достаточно 0,5–1 мм;
- сопло — латунные сопла изнашиваются, особенно после пластиков с наполнителями; изношенное сопло подтекает. Когда менять сопло.
Чем PLA отличается от PETG в целом — «PLA или PETG: какой пластик выбрать».
Паутина при печати TPU
Гибкий TPU тоже тянет нити, но бороться с этим ретрактом нельзя: длинный ретракт сминает гибкую нить в экструдере. Здесь помогают только сушка, чуть более низкая температура и быстрые перемещения. Подробнее — как печатать TPU.
Как убрать паутину с готовой модели
- Строительный фен — быстрее всего, особенно для PETG и тонких волосков.
- Зажигалка или газовая горелка — короткое движение пламени; аккуратно, легко оплавить модель.
- Макетный нож и надфиль — для толстых нитей и наплывов.
Читайте также: пупырышки и точки на поверхности 3D-печати (blobs, zits), щёлкает экструдер 3D-принтера.
Частые вопросы
Почему паутина появилась внезапно?
Чаще всего катушка набрала влагу. Просушите пластик и повторите печать — в большинстве случаев паутина исчезает.
Можно ли полностью убрать паутину с PETG?
Сильно уменьшить — да, полностью убрать удаётся не всегда. Остатки быстро снимаются строительным феном.
Что такое стрингинг?
То же самое, что паутина: тонкие нити пластика между частями модели, которые тянутся за соплом при перемещениях.
Помогает ли увеличение ретракта?
До определённого предела. Слишком длинный ретракт вызывает засоры, поэтому увеличивайте постепенно и проверяйте тестом.
Какая температура уменьшает паутину?
Обычно на 5–10 °C ниже, чем вы печатаете сейчас, но не ниже минимума с этикетки катушки. Точнее покажет температурная башня.
Влияет ли скорость печати на паутину?
Влияет скорость холостых перемещений: чем быстрее сопло перелетает пустоту, тем меньше паутины.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

