
PLA или PETG: какой пластик выбрать для 3D-печати
PLA и PETG — два самых популярных пластика для FDM-принтеров. Разбираем, чем они отличаются по прочности, термостойкости и сложности печати, какие настройки ставить и какой пластик выбрать под вашу задачу.
Коротко: берите PLA, если печатаете фигурки, макеты, декор, органайзеры — всё, что стоит в комнате, не нагревается выше 50 °C и не падает. Берите PETG, если нужна функциональная деталь: крючок, кронштейн, защёлка, корпус, вещь для ванной, кухни или балкона — всё, что должно выдерживать удары, влагу и тепло. Для салона машины летом не подойдёт ни тот, ни другой — нужен ASA или ABS. Ниже — сравнение в цифрах, таблица «задача → пластик», настройки в слайсерах, как выбрать катушку и типичные ошибки.
Чем отличаются PLA и PETG: главное за минуту
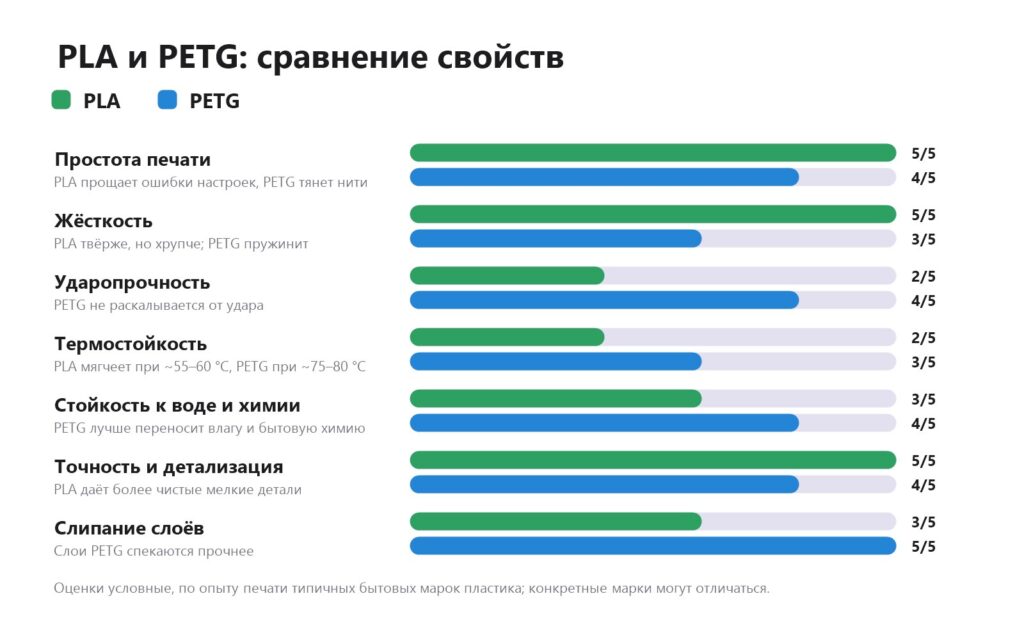
| Параметр | PLA | PETG |
|---|---|---|
| Температура сопла | 190–220 °C | 230–250 °C |
| Температура стола | 50–60 °C | 70–85 °C |
| Размягчается при | ~55–60 °C | ~75–80 °C |
| Поведение при ударе | раскалывается | пружинит, гнётся |
| Жёсткость | высокая | средняя |
| Удлинение до разрыва | около 5 % — почти не тянется | в разы больше — тянется перед разрывом |
| Детализация, острые углы | отличная | хорошая |
| Паутина при печати | мало | заметно больше |
| Влага и бытовая химия | средне | хорошо |
| Ультрафиолет, улица | плохо | лучше, но не идеально |
| Запах при печати | почти нет | слабый |
| Шлифовка и покраска | легко | сложнее |
| Закрытый корпус | не нужен, даже вреден | не нужен |
| Плотность | ~1,24 г/см³ | ~1,27 г/см³ |
Механические характеристики сильно зависят от марки, цвета и настроек печати, поэтому в таблице — ориентиры, а не паспортные значения. Конкретные цифры смотрите в техническом листе (TDS) производителя катушки.
PLA: когда это лучший выбор
PLA (полилактид) делают из кукурузного крахмала или сахарного тростника. Это самый популярный пластик для домашней печати, и на то есть причины:
- Прощает ошибки. Почти не даёт усадки, не трескается, не отрывается от стола — печатается даже на дешёвом открытом принтере.
- Лучшая детализация среди бытовых пластиков. Быстро застывает под обдувом, поэтому держит острые грани, нависания до 50–60° и мелкий рельеф.
- Быстрая печать. Современные принтеры печатают PLA на скоростях 200–300 мм/с без потери качества.
- Огромный выбор: матовые, шёлковые, мраморные, «под дерево», с блёстками, светящиеся — о них в статье «Декоративные пластики».
- Легко обрабатывать: шлифуется, грунтуется, красится акрилом.
Слабые места PLA — хрупкость и низкая термостойкость. От удара о кафель деталь раскалывается, а уже при 55–60 °C начинает размягчаться: PLA-держатель телефона в машине летом «поплывёт» за один день. Если нужен PLA чуть прочнее — есть PLA+, но термостойкость у него почти та же.
Миф про «биоразлагаемость»: PLA разлагается только в промышленном компосте при 55–60 °C и высокой влажности. В доме и на улице деталь служит годами.
PETG: когда без него не обойтись
PETG — это PET (пластик бутылок для воды), модифицированный гликолем, чтобы он был менее хрупким и удобным для печати.
- Ударопрочность. PETG не колется, а пружинит: защёлки, крючки и крепления не ломаются при первой нагрузке.
- Термостойкость выше: размягчается примерно при 75–80 °C — держатель на батарее или подоконнике выживет.
- Влага и химия: не боится воды, моющих средств, большинства бытовых жидкостей.
- Отличное спекание слоёв: PETG-деталь редко ломается по слою — в отличие от PLA, где слои слабое место.
Минусы PETG — в печати: паутина между деталями, налипание на сопло и капли на модели, слишком сильное прилипание к гладким столам, хуже мелкие детали. И он быстрее набирает влагу из воздуха. Всё это решается настройками — подробная инструкция «Как печатать PETG».
Что выбрать: таблица под конкретную задачу
| Что печатаете | Пластик | Почему |
|---|---|---|
| Первые печати, обучение | PLA | прощает ошибки настроек |
| Фигурки, статуэтки, миниатюры | PLA (или смола) | детализация, легко красить |
| Макеты, прототипы для проверки формы | PLA | точность, скорость |
| Органайзеры для стола и ящиков | PLA | нет нагрузки и тепла |
| Крючки на дверь, держатели сумок | PETG | под нагрузкой PLA ползёт и ломается |
| Защёлки, клипсы, корпуса с крышками | PETG | упругость |
| Ванная, кухня, раковина | PETG | вода, моющие средства |
| Балкон, дача, кашпо | PETG или ASA | влага, солнце |
| Вещи рядом с батареей, лампой, мотором | PETG, при сильном нагреве ABS/ASA | термостойкость |
| Детали в салоне машины | ASA или ABS | летом в салоне 60–80 °C — PLA и PETG деформируются |
| Гибкие детали: чехлы, прокладки | TPU | ни PLA, ни PETG не гнутся |
Настройки печати: стартовые значения
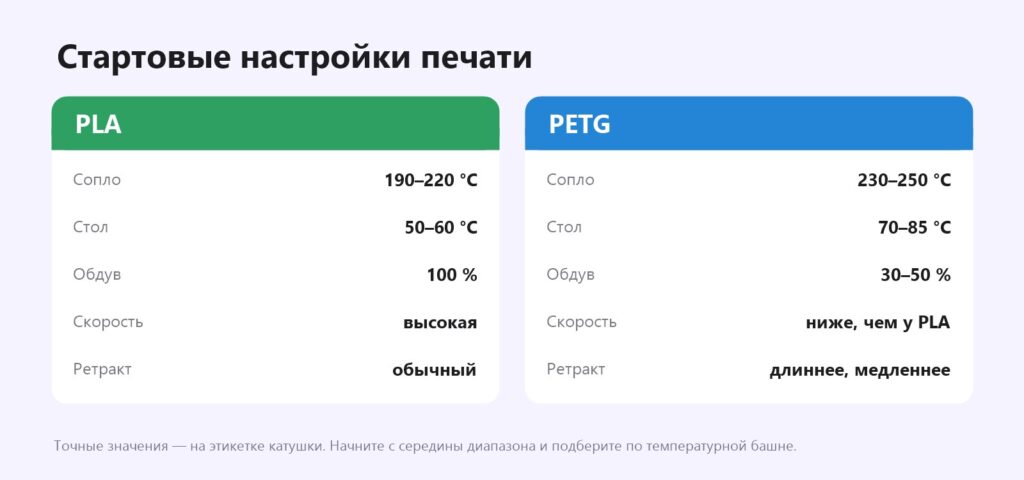
В современных слайсерах (Bambu Studio, Orca Slicer, PrusaSlicer, Cura) уже есть готовые профили «Generic PLA» и «Generic PETG» — для начала берите их. Если у производителя вашей катушки есть свой профиль, он ещё лучше. Затем подстройте под катушку:
- Температурная башня. В Orca Slicer — меню «Калибровка» → «Температура»: принтер напечатает башню, где каждый ярус — своя температура. Выберите ярус с чистыми нависаниями и без паутины.
- Поток (Flow). Там же — калибровка потока; убирает щели и бугры на верхних слоях. Подробно — недо- и переэкструзия.
- Ретракт — особенно для PETG; как настроить.
Советы по печати PETG
Полное руководство с настройками — в статье «Как печатать PETG». Главное:
- Не прижимайте первый слой. PETG не любит, когда сопло «вдавливает» его в стол: поднимите сопло на 0,02–0,05 мм относительно PLA.
- Защитите стол. На гладком PEI и стекле нанесите тонкий слой клея-карандаша — он работает как разделитель.
- Боритесь с паутиной: сухой пластик, температура на 5–10 °C ниже, ретракт чуть длиннее — подробнее в статье «Паутина при 3D-печати».
- Сушите пластик. Щелчки и пузыри — признак влаги; 4–6 часов при 60–65 °C — подробно в статье «Сушка пластика для 3D-принтера».
- Обдув 30–50 %: при сильном обдуве слои PETG хуже спекаются.
Особенность PLA: не печатайте в закрытом корпусе
Если у вас закрытый принтер, при печати PLA откройте дверцу или снимите крышку. В горячем корпусе PLA плохо охлаждается, а радиатор хотэнда перегревается — пластик начинает размягчаться выше сопла и забивать его. Многие профили закрытых принтеров прямо рекомендуют печатать PLA с открытой дверцей.
Прочность: какой пластик прочнее на самом деле
«Прочнее» — слишком общее слово. Разберём по видам нагрузки:
- Жёсткость — PLA лучше: деталь меньше прогибается под весом.
- Удар — PETG заметно лучше: не раскалывается.
- Постоянная нагрузка (крючок с сумкой месяцами) — PLA со временем ползёт и может сломаться внезапно; PETG надёжнее.
- Межслойная прочность — PETG: слои спекаются почти монолитно.
- Нагрев — PETG держит на 20 °C больше.
Прочность детали зависит не только от пластика. Количество стенок, заполнение и ориентация модели на столе часто важнее выбора материала — подробно в статье «Заполнение в 3D-печати».
Постобработка и покраска
Если модель будут шлифовать и красить, удобнее PLA: он твёрдый, хорошо шлифуется наждачкой от P240 до P800 и принимает грунт и акрил. PETG при шлифовке «тянется» и задирается, краска держится только по хорошему грунту. Как обрабатывать модели — шлифовка, шпатлёвка, грунт. Склейка: PLA — цианоакрилатом, PETG — эпоксидкой; подробнее о клеях.
Как выбрать катушку
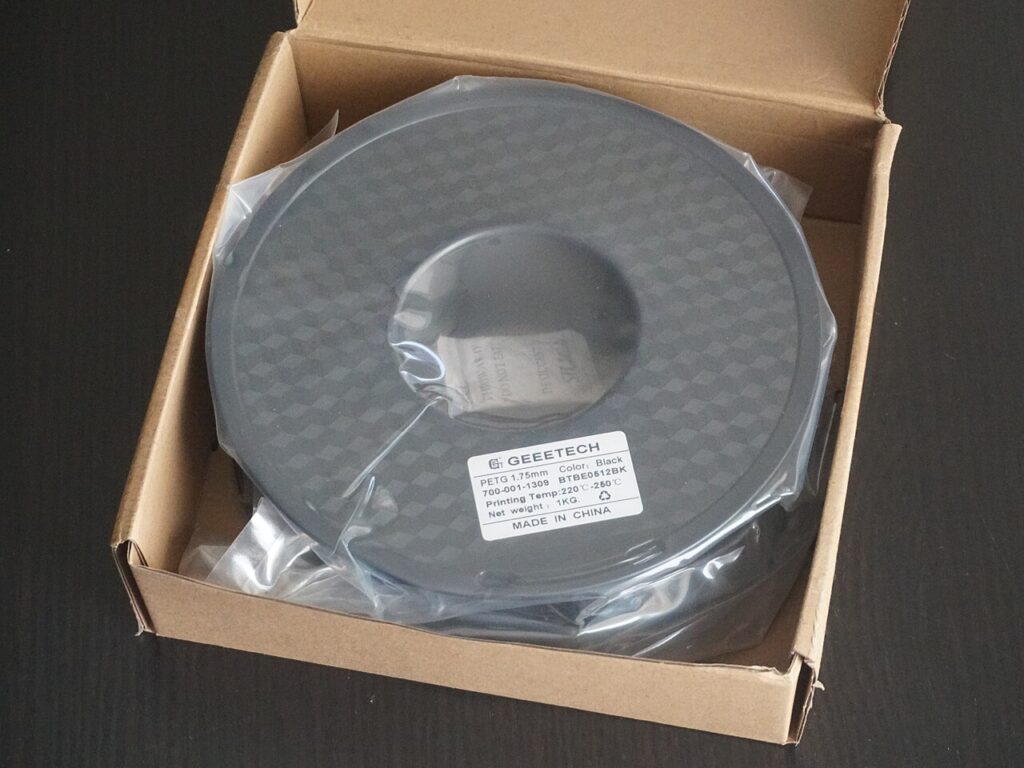
- Диаметр — почти у всех домашних принтеров 1,75 мм. Проверьте свой.
- Допуск по диаметру — хорошие производители указывают ±0,02–0,03 мм. Чем точнее, тем стабильнее подача.
- Вакуумная упаковка с силикагелем — признак нормального производителя, особенно для PETG.
- Намотка — ровная, без перехлёстов: перехлёст на катушке может остановить печать.
- Технические данные — у хороших брендов есть TDS с температурами и свойствами.
- Цвет влияет на настройки: чёрные, белые и прозрачные пластики одной марки иногда печатаются при разной температуре.
В России доступны и отечественные производители, и китайские бренды. Стоят PLA и PETG одного производителя обычно сопоставимо; шёлковые и наполненные PLA дороже.
Хранение
Оба пластика набирают влагу из воздуха, PETG — быстрее. Открытые катушки храните в пакетах с застёжкой или контейнерах с силикагелем; держите влажность ниже 20–30 %. Если пластик начал трещать в сопле — просушите его.
Безопасность и пищевой контакт
Оба пластика — одни из самых безопасных для домашней печати: в отличие от ABS, они почти не пахнут. Печатать всё равно лучше в проветриваемой комнате — подробнее в статье «Вреден ли 3D-принтер для здоровья».
С посудой осторожнее. Сырьё PETG используют для пищевой тары, PLA допускается в упаковке, но напечатанная деталь — другое дело: в щелях между слоями копятся бактерии, а в пластике бывают красители и частицы металла из сопла. Формочка для печенья на один раз — допустимо, кружка или разделочная доска — нет.
Частые ошибки новичков
- Печатать PETG с настройками PLA — получается паутина, плохой первый слой и слабые слои.
- Печатать держатель для машины из PLA — летом он деформируется.
- Печатать PLA в закрытом горячем корпусе — засоры.
- Хранить PETG открытым неделями — пузыри и паутина.
- Выбирать пластик по прочности, а потом ставить 2 стенки и 10 % заполнения — прочность детали определяют и настройки.
Читайте также: самый прочный пластик, пищевой пластик, прозрачная 3D-печать, PLA или ABS.
Частые вопросы
Можно ли печатать PETG на принтере, который печатает PLA?
Почти всегда да. Нужен хотэнд, который держит 240–250 °C, и стол с нагревом до 70–80 °C — это умеет большинство современных домашних принтеров. Закрытая камера для PETG не нужна.
Что лучше: PLA+ или PETG?
PLA+ — это PLA с добавками, которые делают его менее хрупким. Печатается почти так же легко, как PLA, но по термостойкости и стойкости к влаге уступает PETG. Подробнее — PLA или PLA+.
Какой пластик прочнее: PLA или PETG?
PLA жёстче, PETG — ударостойче, лучше держит постоянную нагрузку и тепло. Для функциональных деталей прочнее в итоге PETG.
Какой пластик дешевле?
Обычно стоят сопоставимо: цена больше зависит от бренда, чем от материала. Специальные PLA (шёлковые, с наполнителями) бывают дороже PETG.
Почему PETG тянет нити, а PLA нет?
PETG дольше остаётся вязким после выхода из сопла и тянется за ним при перемещениях. Помогают ретракт, пониженная температура, сухой пластик и быстрые перемещения.
Можно ли использовать PLA на улице?
Недолго. Солнце и тепло делают PLA хрупким и деформируют его. Для улицы лучше PETG, а для длительного использования на солнце — ASA.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

