
Прозрачная 3D-печать: как получить прозрачные детали из PETG и смолы
Почему прозрачный пластик печатается мутным и как добиться прозрачности: какой пластик выбрать (PETG, PCTG, прозрачный PLA, смола), настройки — толстые линии, 100 % заполнение, температура, режим вазы — и постобработка: шлифовка, лак, эпоксидка, полировка смолы.
Коротко: прозрачный пластик на FDM-принтере почти всегда печатается полупрозрачным: свет рассеивается на границах линий и слоёв, на пустотах заполнения и на шероховатой поверхности. Чтобы получить максимально прозрачную деталь, нужны: прозрачный PETG или PCTG, сушка, 100 % заполнение концентрическим узором, температура у верхней границы, медленная печать и минимум обдува, слегка повышенный поток, а затем шлифовка и лак или эпоксидка. Для по-настоящему прозрачных мелких деталей (линзы, витрины) лучше подходит прозрачная фотополимерная смола с полировкой. Ниже — как работает каждый шаг и чего ожидать.
Почему прозрачный пластик печатается мутным
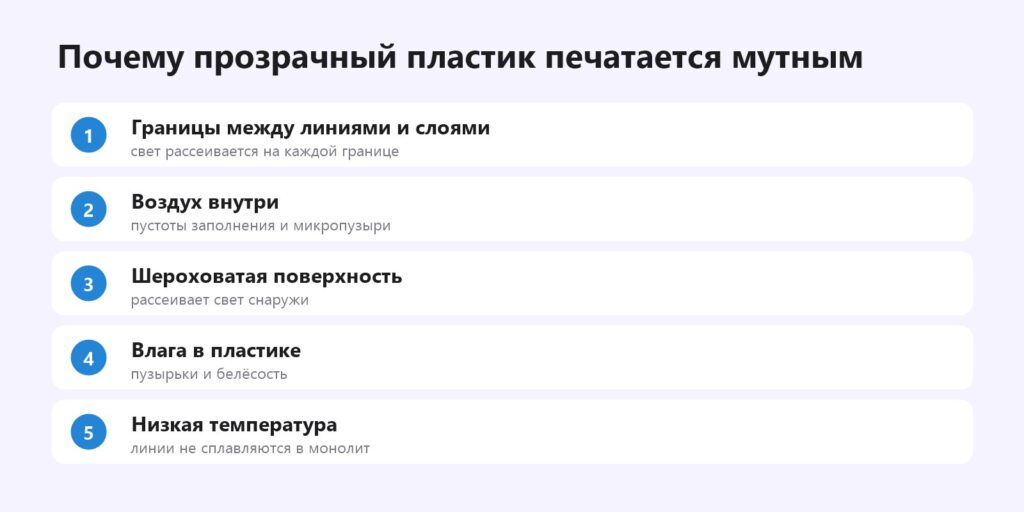
Литьевой пластик прозрачен, потому что это сплошной однородный материал с гладкой поверхностью. Напечатанная деталь — это тысячи линий, уложенных рядом и друг на друга. Каждая граница между ними, каждый микропузырь и каждая неровность снаружи рассеивают свет. Задача — сделать деталь максимально монолитной и гладкой.
Какой пластик выбрать
| Материал | Прозрачность | Особенности |
|---|---|---|
| PETG Clear / прозрачный | хорошая | самый доступный вариант, ударопрочный |
| PCTG | очень хорошая | прозрачнее и прочнее PETG, печатается похоже |
| PLA Clear / Natural | средняя | чаще «молочный», для светильников и абажуров |
| PC (поликарбонат) | хорошая | сложно печатать, высокая температура |
| Прозрачная смола | отличная после полировки | мелкие детали, линзы, витрины |
Цветные прозрачные пластики («translucent») дают красивое свечение в светильниках, но не стеклянную прозрачность.
Настройки FDM-печати для прозрачности
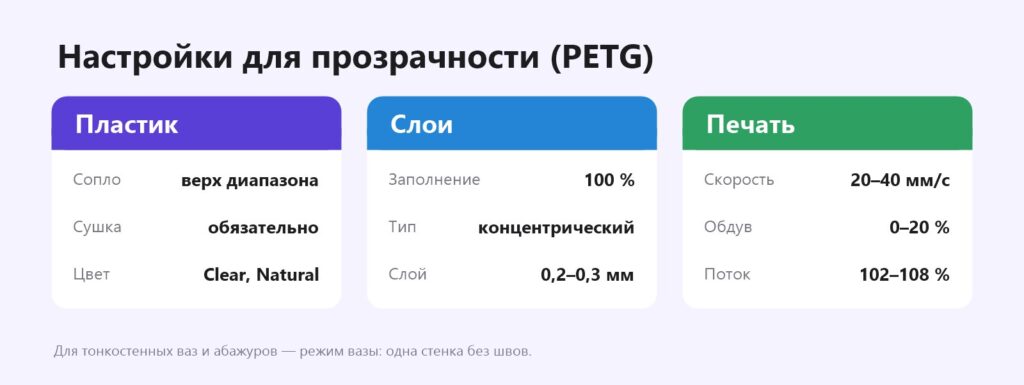
- Сушка. Влага даёт пузырьки и белёсость. PETG — 60–65 °C, 4–6 часов. Сушка.
- 100 % заполнение. Пустоты заполнения — главный источник мутности. Ставьте 100 % и концентрический тип для верха, низа и заполнения — линии повторяют контур и не пересекаются.
- Температура у верхней границы диапазона на катушке (для PETG часто 250–260 °C) — линии лучше сплавляются друг с другом.
- Медленно: 20–40 мм/с — пластик успевает растечься.
- Минимум обдува: 0–20 %, кроме мостов и нависаний.
- Поток 102–108 % — небольшая переэкструзия заполняет промежутки между линиями. Больше — появятся наплывы.
- Толще слой и линия: слой 0,2–0,3 мм и сопло 0,6 дают меньше границ на единицу объёма.
- Гладкий стол (гладкий PEI или стекло) — нижняя поверхность получится зеркальной и прозрачной. Для PETG используйте клей как разделитель. Клей для стола.
Где менять: в Orca и Bambu Studio — «Прочность» → «Заполнение» (плотность, шаблон «Концентрический»), «Материал» → «Охлаждение», «Материал» → «Коэффициент потока». В Cura и PrusaSlicer — аналогичные пункты «Заполнение», «Охлаждение», «Поток» / «Коэффициент экструзии».
Режим вазы для абажуров и ваз
Тонкостенные изделия (абажуры, вазы, плафоны) лучше печатать в режиме вазы — одна стенка спиралью без швов. Сопло 0,6–0,8 мм с широкой линией (0,8–1 мм) даёт прочную и светлую стенку. Включается: Orca/Bambu Studio — «Спиральная ваза», Cura — «Спирально печатать внешний контур», PrusaSlicer — «Ваза».
Постобработка
Даже идеально напечатанная деталь мутная снаружи из-за слоёв. Прозрачность дают гладкие поверхности:
- Мокрая шлифовка от P400 до P2000–P3000. Как шлифовать 3D-печать.
- Полировальная паста для пластика или автомобильная — до блеска.
- Прозрачный лак (глянцевый) в несколько тонких слоёв — заполняет микроцарапины.
- Эпоксидная смола для покрытий — самый сильный эффект: тонкий слой затекает в слои и делает поверхность стеклянной.
Без шлифовки слой лака или эпоксидки на гладкой стенке тоже заметно повышает прозрачность — это быстрый вариант для декора.
Прозрачная фотополимерная смола
Для мелких прозрачных деталей смола даёт лучший результат: слоёв почти нет, материал однородный.
- Печатайте деталь с минимумом поддержек на видимых поверхностях.
- Промывайте коротко и в чистом спирте. Промывка и засветка.
- Засвечивайте коротко и в стакане с водой — меньше желтеет.
- Для полной прозрачности — шлифовка до P2000 и покрытие тонким слоем той же смолы с засветкой или глянцевым лаком.
Виды смол — смолы для фотополимерного принтера.
Чего ожидать
| Подход | Результат |
|---|---|
| Прозрачный PETG, обычные настройки | мутный, светится |
| Настройки для прозрачности | полупрозрачный, видны предметы за деталью |
| + шлифовка и лак/эпоксидка | близко к прозрачному пластику |
| Смола + полировка | прозрачная, почти как стекло |
Идеи для прозрачной печати
- Светильники, абажуры, ночники — литофании работают на том же принципе пропускания света.
- Корпуса для электроники с видимыми светодиодами.
- Окна смотровых крышек, защитные кожухи.
- Вазы и декор с «ледяным» эффектом.
Частые вопросы
Можно ли напечатать прозрачную деталь на FDM-принтере?
Полупрозрачную — да. Почти прозрачную — с правильными настройками и шлифовкой с лаком или эпоксидкой.
Какой пластик самый прозрачный для 3D-печати?
Из FDM — PCTG и прозрачный PETG. Лучше всех — прозрачная фотополимерная смола.
Почему прозрачный PETG печатается мутным?
Свет рассеивается на границах линий, пустотах заполнения и шероховатой поверхности. Помогают 100 % заполнение, высокая температура и медленная печать.
Какое заполнение для прозрачной печати?
100 % концентрическое — линии повторяют контур и не пересекаются.
Как сделать 3D-печать прозрачной после печати?
Мокрая шлифовка до P2000, полировка и покрытие глянцевым лаком или эпоксидной смолой.
Почему прозрачная смола желтеет?
От пересвета ультрафиолетом. Засвечивайте коротко и в воде.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

