
Сушка пластика для 3D-принтера: температура, время и способы
Влажный пластик трещит в сопле, тянет паутину и даёт хрупкие детали. Разбираем, как понять, что катушка набрала влагу, при какой температуре сушить PLA, PETG, ABS, TPU и нейлон, и как сделать это в сушилке, духовке или на столе принтера.
Коротко: пластик для 3D-принтера впитывает влагу из воздуха, и печать портится: треск в сопле, паутина, пузыри, хрупкие детали. Сушат при температуре чуть ниже точки размягчения: PLA — 45–55 °C, PETG — 60–65 °C, ABS — 65–80 °C, TPU — 50–60 °C, нейлон — 70–80 °C, обычно 4–8 часов (нейлон — 8–12). Самый удобный способ — сушилка для филамента, бюджетный — сушилка для овощей с регулятором, аварийный — стол принтера под коробкой. Ниже — таблица режимов, как проверить влажность взвешиванием, чем сушить, как хранить и как сделать сухой бокс своими руками.
Зачем сушить пластик
Почти все пластики для FDM-печати гигроскопичны. Открытая катушка в обычной квартире (влажность 40–60 %) за дни или недели набирает достаточно воды, чтобы печать заметно ухудшилась. В сопле при 200–250 °C вода мгновенно закипает: появляются пузыри, треск, паутина, а слои хуже спекаются.
Насколько быстро пластики набирают влагу:
| Пластик | Чувствительность к влаге | Когда пора сушить |
|---|---|---|
| PLA | низкая | после недель на открытом воздухе |
| PETG | средняя | после нескольких дней открытым |
| ABS, ASA | средняя | после недели-двух |
| TPU | высокая | после 1–2 дней |
| Нейлон (PA), PA-CF | очень высокая | перед каждой печатью |
| PVA, BVOH | очень высокая | перед каждой печатью, печатать из сушилки |
Даже новая катушка из вакуумной упаковки не всегда сухая: если пластик долго лежал на складе или упаковка негерметична, он мог отсыреть до вскрытия.
Как понять, что пластик влажный
Тест «послушать сопло»
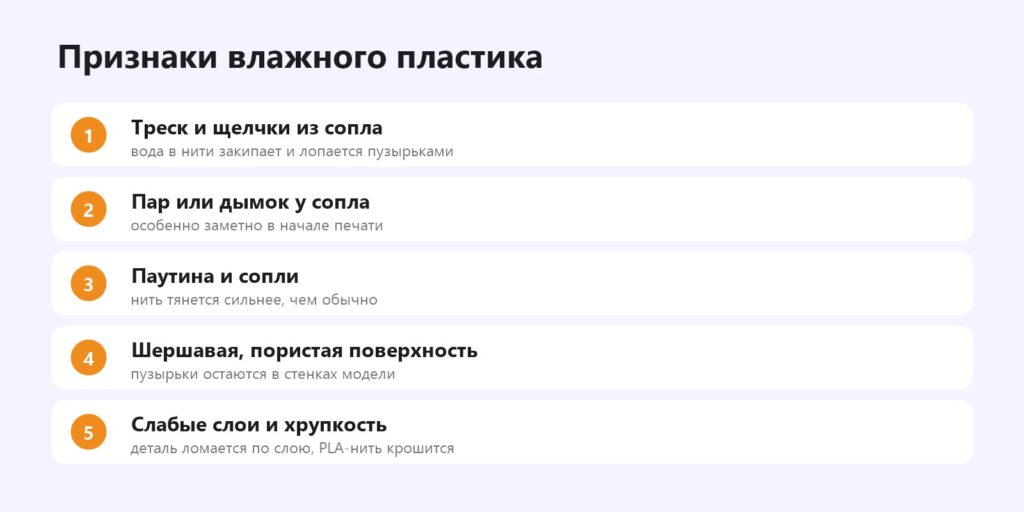
Нагрейте сопло и выдавите 50–100 мм пластика вручную через меню принтера. Сухой пластик выходит ровной гладкой нитью беззвучно. Влажный трещит, шипит, нить покрыта пузырьками или выходит рваной, у сопла видно облачко пара.
Тест взвешиванием
Самый объективный способ: взвесьте катушку на кухонных весах до сушки и после. Если после 6–8 часов сушки вес уменьшился на 0,1–0,5 % (на килограммовой катушке — 1–5 граммов), пластик был влажным. Если вес не изменился — проблема не во влаге, ищите причину в температуре или ретракте.
Тест на хрупкость (для PLA)
Согните конец нити. Сухой PLA гнётся до излома с усилием, отсыревший и «уставший» — ломается сразу, иногда прямо в подающей трубке. Обратите внимание: хрупкость PLA бывает и от старения, и сушка помогает не всегда.
При какой температуре сушить пластик: таблица
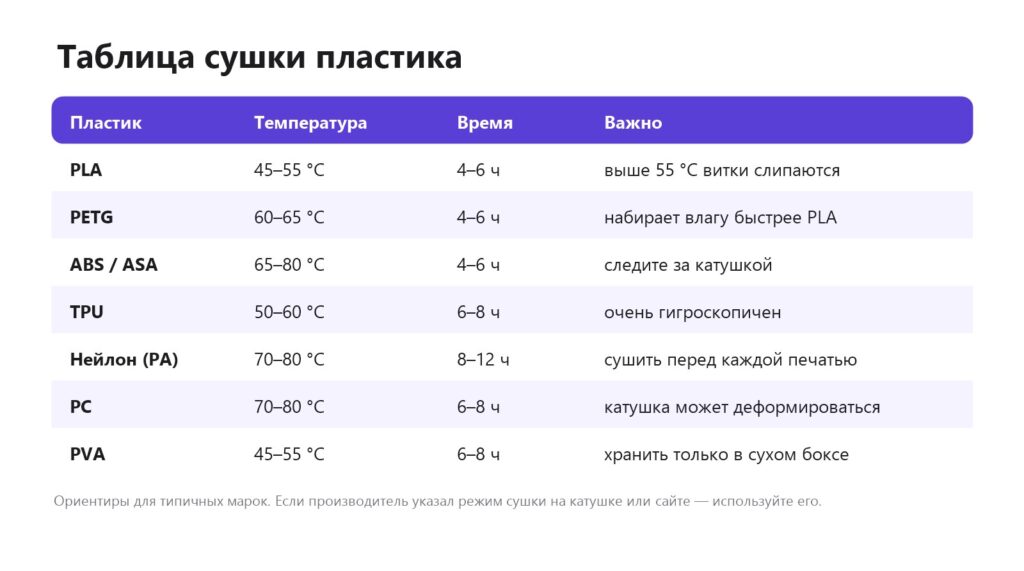
Главное правило: сушить ниже температуры размягчения, иначе витки слипнутся в монолит. Поэтому PLA сушат мягче всех, а нейлон и поликарбонат — горячее.
| Пластик | Температура сушки | Время | Особенности |
|---|---|---|---|
| PLA | 45–55 °C | 4–6 ч | выше 55 °C витки слипаются |
| PETG | 60–65 °C | 4–6 ч | набирает влагу быстрее PLA |
| ABS, ASA | 65–80 °C | 4–6 ч | проверьте, выдержит ли катушка |
| TPU | 50–60 °C | 6–8 ч | очень гигроскопичен |
| Нейлон (PA) | 70–80 °C | 8–12 ч | сушить перед каждой печатью |
| Поликарбонат (PC) | 70–80 °C | 6–8 ч | картонная или жаростойкая катушка |
| PVA | 45–55 °C | 6–8 ч | хранить только в сухом боксе |
Сушка PLA
PLA сушат при 45–55 °C в течение 4–6 часов. Не поднимайте выше 55 °C: PLA начинает размягчаться, и катушку придётся выбросить. PLA переносит влагу лучше других пластиков, поэтому часто хватает хранения в закрытом боксе, а сушка нужна, когда появились треск или хрупкость.
Сушка PETG
PETG сушат при 60–65 °C, 4–6 часов. Он набирает влагу заметно быстрее PLA, и влажный PETG — главная причина паутины и «соплей». Если с PETG постоянно тянутся нити, начните с сушки, а уже потом крутите ретракт — как убрать паутину. Подробно о разнице этих пластиков — «PLA или PETG: какой пластик выбрать».
Сушка TPU и нейлона
Эти пластики сохнут долго и отсыревают быстро. Нейлон сушат 8–12 часов при 70–80 °C и печатают прямо из сушилки, не давая ему остыть на открытом воздухе. TPU — 6–8 часов при 50–60 °C. Подробнее — как печатать TPU.
Чем сушить пластик: 5 способов
1. Сушилка для филамента — лучший вариант
Специальная сушилка для пластика — бокс на одну-две катушки (бывают и на четыре) с нагревом, таймером, вентилятором и часто датчиком влажности. Главное преимущество — можно печатать прямо из сушилки: нить выходит через отверстие в корпусе, и катушка остаётся сухой во время многочасовой печати. Такие сушилки выпускают Creality, Sunlu, eSun и другие производители.
На что смотреть при выборе:
- максимальная температура — для нейлона и PC нужно 70–80 °C, многие бюджетные модели дают только 55–65 °C;
- вентилятор и циркуляция — без неё катушка прогревается неравномерно;
- отверстие для печати из сушилки с роликами;
- датчик влажности — видно, когда сушка закончилась.
Некоторые системы автоматической подачи пластика у современных принтеров тоже умеют сушить катушки по встроенным профилям — например, AMS 2 Pro и AMS HT у Bambu Lab. Если у вас такая — пользуйтесь ей.
2. Сушилка для овощей и фруктов
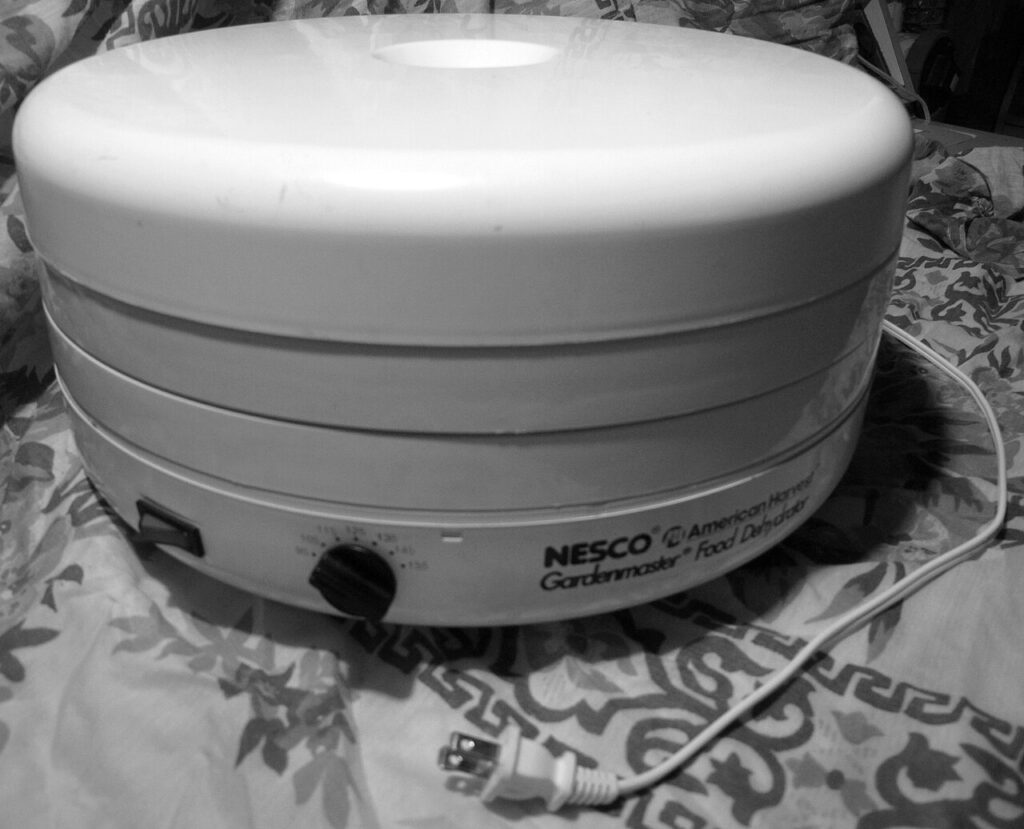
Бытовая сушилка-дегидратор с регулятором температуры — популярная и недорогая замена. Подготовка:
- Уберите средние решётки, чтобы поместилась катушка. Если высоты не хватает, купите проставочные кольца или напечатайте их.
- Сверху закройте крышкой или накройте коробкой, оставив щель для выхода влаги.
- Проверьте реальную температуру кухонным термометром: у недорогих моделей она может отличаться от надписи на ручке на 10 °C и больше.
- Переворачивайте катушку раз в 2–3 часа, если нет циркуляции.
3. Сушка пластика в духовке
Можно, но рискованно. Бытовые духовки плохо держат низкие температуры: при выставленных 50 °C внутри может быть и 40, и 80 °C, а ТЭН рядом с катушкой оплавит витки. Как снизить риски:
- положите внутрь термометр и проверьте температуру до того, как ставить катушку — минут 20 на прогрев;
- используйте режим с конвекцией и минимальную температуру;
- приоткройте дверцу на 1–2 см, чтобы выходила влага;
- ставьте катушку на среднюю решётку, подальше от нижнего ТЭНа, можно на противень как экран;
- проверяйте каждые 30–60 минут, не уходите из дома.
Для PLA духовка — самый рискованный способ: запас между нужными 50 °C и размягчением при 55–60 °C слишком мал. Электрическая духовка с точным термостатом подходит лучше газовой.
4. Сушка на столе 3D-принтера
Если сушилки нет, используйте нагреваемый стол: положите катушку на стол, накройте картонной коробкой и включите нагрев стола. Часть тепла уходит, поэтому температура стола ставится чуть выше режима сушки: для PETG — 70–75 °C, для PLA — 55–60 °C (не выше). Переворачивайте катушку каждые 2 часа, чтобы прогревались обе стороны. Способ медленный — 6–10 часов, — но безопасный.
5. Система подачи с подогревом
Если ваш принтер умеет сушить пластик в системе автоматической смены катушек — это самый простой вариант: выбрали материал, и сушка идёт по готовому профилю с правильной температурой.
Как хранить пластик
Проще не дать пластику отсыреть, чем сушить его каждый раз:
- Закрытый контейнер с уплотнителем или вакуумный пакет с клапаном для каждой открытой катушки. Вакуумные пакеты для одежды с ручным насосом — недорогой вариант.
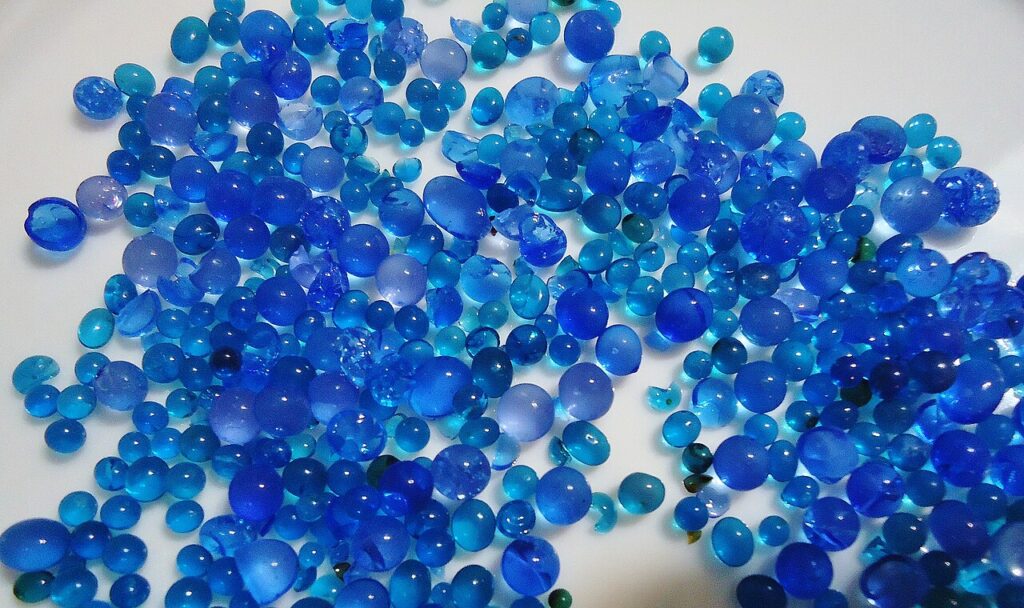
- Силикагель внутри — 50–100 г на контейнер. Индикаторный силикагель меняет цвет, когда насыщается влагой.
- Гигрометр в контейнере. Цель — влажность ниже 20–30 %.
- Не оставляйте катушку на принтере на дни и недели, особенно PETG, TPU и нейлон.
Как восстановить силикагель
Насыщенный силикагель можно высушить и использовать снова: разложите его тонким слоем на противне и прогрейте в духовке при 100–120 °C 1–3 часа, пока не вернётся исходный цвет. Пакетики из ткани и бумаги выдерживают это нормально, пластиковые — нет. Остывший силикагель сразу закрывайте в банку.
Сухой бокс своими руками
Чтобы печатать прямо из сухого хранилища:
- Возьмите пластиковый контейнер с уплотнителем крышки, куда помещаются 1–2 катушки.
- Положите внутрь держатель катушки на подшипниках — его модели легко найти в библиотеках, где скачать.
- Просверлите отверстие в стенке и вставьте фитинг с тефлоновой трубкой — по ней нить пойдёт к принтеру.
- Положите силикагель и гигрометр.
Такой бокс не сушит отсыревший пластик, но не даёт сухому намокнуть во время долгой печати.
Частые ошибки
- Сушить PLA при 60–70 °C — витки слипаются, катушку не спасти.
- Сушить в закрытом контейнере без выхода влаги — испарившаяся вода остаётся рядом с пластиком.
- Высушить и оставить на воздухе на неделю — всё заново.
- Лечить паутину ретрактом, а не сушкой — при влажном пластике настройки не помогут.
- Доверять термостату сушилки на слово — проверяйте термометром.
Частые вопросы
Сколько сушить пластик для 3D-принтера?
Обычно 4–6 часов для PLA, PETG и ABS, 6–8 часов для TPU и 8–12 часов для нейлона. Сильно отсыревшую катушку можно сушить дольше — при правильной температуре это не вредит пластику.
Можно ли сушить пластик в духовке?
Можно, если проверить реальную температуру термометром, приоткрыть дверцу и не оставлять духовку без присмотра. Для PLA этот способ рискованный — проще использовать стол принтера или сушилку.
При какой температуре сушить PETG?
При 60–65 °C в течение 4–6 часов. На столе принтера под коробкой — при 70–75 °C, потому что часть тепла уходит.
Нужно ли сушить новый пластик?
Не всегда. Если при печати нет треска, пузырей и паутины — можно печатать сразу. Нейлон, TPU и PVA лучше сушить даже из новой упаковки.
Как проверить, что пластик просох?
Взвесьте катушку до и после сушки: когда вес перестал уменьшаться — пластик сухой. И послушайте сопло: сухой пластик выходит без треска.
Можно ли пересушить пластик?
При правильной температуре — нет. Испортить катушку можно только перегревом: витки слипаются, а катушка деформируется.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

