
Как печатать TPU: гибкий пластик для 3D-принтера, настройки и советы
TPU — гибкий резиноподобный пластик для чехлов, прокладок, ножек и колёс. Разбираем, чем отличаются TPU 95A и более мягкие марки, какой экструдер нужен, при какой температуре и скорости печатать и как избежать спутывания нити.
Коротко: TPU печатают медленно: 15–40 мм/с или с ограничением объёмной скорости 2–4 мм³/с, при температуре сопла 220–240 °C и стола 40–60 °C, с минимальным ретрактом или без него. Лучше всего подходит принтер с директ-экструдером. Для первого раза берите TPU 95A: он гибкий, но печатается без мучений. Пластик обязательно сушите — TPU набирает влагу за день. Ниже — профиль по шагам с путями в Bambu Studio, Orca Slicer, Cura и PrusaSlicer, подготовка принтера, что напечатать для пробы и решение типичных проблем.
Что такое TPU и что из него печатать
TPU (термопластичный полиуретан) — гибкий пластик, похожий на резину. Детали из него гнутся, тянутся, гасят удары, не ломаются и хорошо держат истирание. Из TPU печатают:
- чехлы для телефонов, бамперы для камер и пультов;
- прокладки, уплотнители, виброопоры под принтер и стиральную машину;
- ножки для мебели и техники, нескользящие накладки, заглушки;
- колёса и шины для моделей, гусеницы для роботов;
- браслеты, ремешки для часов, гибкие петли, кабельные органайзеры;
- защитные накладки на углы, отбойники, демпферы для дронов.
Готовые модели ищите на Printables и MakerWorld по запросам «TPU», «flexible», «phone case» — где скачать 3D-модели.
Твёрдость TPU: 98A, 95A, 90A, 85A
Гибкость обозначают твёрдостью по Шору: чем меньше число, тем мягче пластик и тем сложнее его печатать.
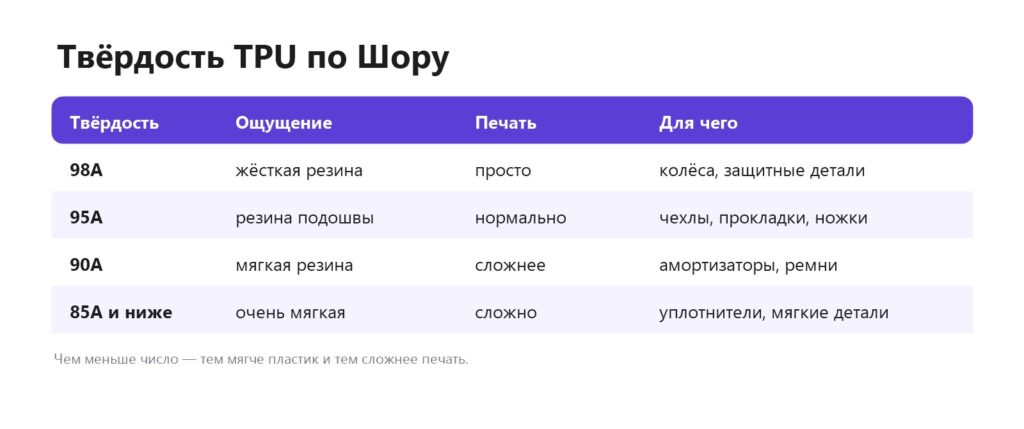
- 98A — почти жёсткий, гнётся с усилием. Печатается почти как PETG, даже на боудене. Для защитных накладок и колёс.
- 95A — золотая середина: мягкий, как подошва кроссовка. Самая популярная марка для чехлов, ножек и прокладок.
- 90A и 85A — заметно мягче, как ластик или силикон. Только директ-экструдер, очень медленно.
- Вспененный TPU (с пенообразователем) — меняет мягкость и плотность от температуры печати; капризный, для опытных.
Есть ещё «быстрый» TPU (High Speed TPU, TPU for AMS) — марки производителей принтеров, рассчитанные на высокие скорости и подачу через автоматические системы смены пластика. Если у вас такой принтер, начните с них и родного профиля.
Какой экструдер нужен
Гибкая нить ведёт себя как варёная макаронина: если между шестернёй подачи и соплом есть длинный путь или зазоры, она сжимается, гнётся и запутывается.
- Директ-экструдер (мотор подачи прямо на печатающей головке) — лучший вариант. Особенно хороши экструдеры с двумя ведущими шестернями.
- Боуден (длинная тефлоновая трубка до сопла) — TPU 95A–98A напечатать можно, но медленно (15–20 мм/с) и без ретракта. Мягкие марки — скорее нет.
- Системы автоматической смены пластика (AMS, CFS и подобные) обычно не рассчитаны на обычный TPU — подавайте его с внешней катушки. Исключение — специальные марки TPU, которые производитель разрешает подавать через свою систему.
Не знаете, какой у вас экструдер, — как устроен 3D-принтер.
Подготовка принтера
- Ослабьте прижим экструдера, если он регулируется: сильный прижим сминает мягкую нить. Нить должна подаваться без проскальзывания, но и без «расплющивания».
- Проверьте путь нити от шестерни до сопла: никаких зазоров, куда нить может «выпрыгнуть».
- Повесьте катушку так, чтобы она легко вращалась: TPU тянется, и тугая катушка даёт недоэкструзию.
- Почистите стол и, если он гладкий PEI или стекло, нанесите клей-карандаш как разделитель — TPU прилипает очень сильно.
Настройки печати TPU
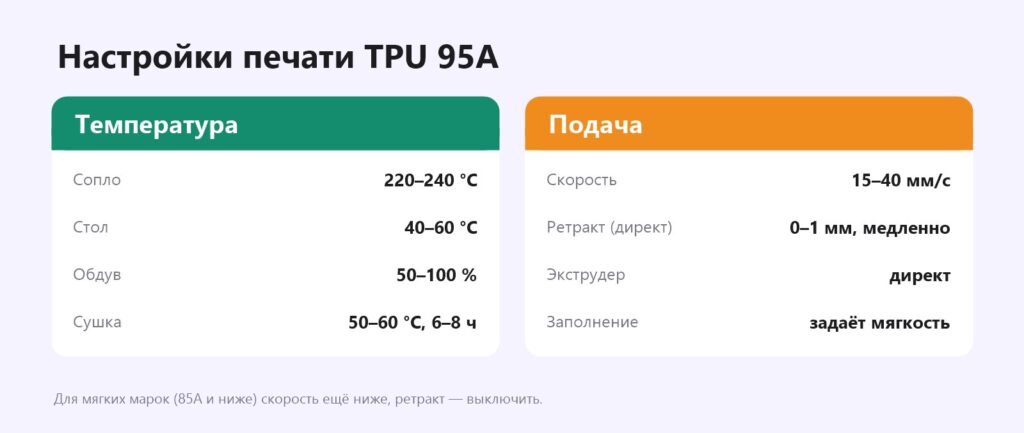
| Настройка | TPU 95A | Где в Orca / Bambu Studio | Cura | PrusaSlicer |
|---|---|---|---|---|
| Сопло | 220–240 °C | Filament → Temperature | Материал → Температура сопла | Filament → Temperature |
| Стол | 40–60 °C | Filament → Bed temperature | Температура стола | Filament → Bed |
| Скорость | 15–40 мм/с | Filament → Max volumetric speed 2–4 мм³/с | Скорость печати | Print → Speed / Max volumetric speed |
| Ретракт | 0–1 мм, 20–30 мм/с | Filament → Setting overrides → Retraction | Перемещение → Откат | Filament overrides → Retraction |
| Обдув | 50–100 % | Filament → Cooling | Охлаждение | Filament → Cooling |
| Заполнение | 10–30 % гироид | Strength → Sparse infill | Заполнение | Infill |
Скорость — главная настройка
Для TPU важна не столько скорость в мм/с, сколько объёмная скорость — сколько кубических миллиметров пластика в секунду проходит через сопло. Для обычного TPU 95A ставьте 2–4 мм³/с. Это ограничение работает на любом принтере: слайсер сам замедлит печать там, где линии толстые. Если экструдер щёлкает или нить вылезает из шестерни — скорость слишком высокая.
Ретракт
Минимальный или выключенный: 0–1 мм на директе, медленно. Длинный ретракт растягивает и сминает гибкую нить. Паутина с TPU бывает, но она тонкая и снимается феном или ногтем. Включите «Избегать пересечения стенок» (Avoid crossing walls), чтобы сопло меньше летало над пустотой. Подробнее — ретракт в 3D-печати.
Температура и обдув
Начните с 230 °C. Слишком холодно — слабое спекание и недоэкструзия, слишком горячо — паутина и потёки. Обдув можно держать высоким: TPU не склонен расслаиваться, а мелкие детали получаются чётче.
Заполнение задаёт мягкость
Мягкость детали зависит не только от пластика, но и от заполнения и стенок:
- 10–20 % гироида, 2 стенки — деталь мягкая и пружинит, хорошо для виброопор;
- 30–50 %, 3–4 стенки — упругая, держит форму, для колёс и накладок;
- 100 % — плотная резина, для прокладок и уплотнителей.
Гироид для TPU лучше сетки — он пружинит равномерно. Подробнее — заполнение в 3D-печати.
Первая печать TPU: пошагово
- Просушите катушку (см. ниже).
- Выберите в слайсере готовый профиль TPU от производителя принтера или пластика — он уже ограничивает скорость.
- Напечатайте маленький тест: кубик 20 мм или простой виброопор. Время — 15–30 минут.
- Если кубик ровный, без пропусков — переходите к нужной детали. Если есть пропуски — снизьте объёмную скорость на 0,5–1 мм³/с.
- Для чехла телефона печатайте лицевой стороной вниз, без поддержек под вырезами, если модель это позволяет.
Сушка TPU
TPU — один из самых гигроскопичных пластиков: открытая катушка набирает влагу за день-два. Влажный TPU пузырится, трещит, тянет много нитей и даёт рыхлые стенки. Сушите при 50–60 °C 6–8 часов, а лучше печатайте прямо из сушилки. Подробнее — как сушить пластик.
Частые проблемы и решения
| Проблема | Причина | Решение |
|---|---|---|
| Нить запуталась в экструдере | высокая скорость, ретракт, зазоры на пути | снизить объёмную скорость, выключить ретракт, проверить тракт |
| Пропуски, тонкие стенки | скорость выше, чем экструдер успевает | 2–3 мм³/с, проверить, что катушка легко крутится |
| Много паутины | влажный пластик, высокая температура | просушить, снизить на 5–10 °C, феном после печати |
| Деталь не снимается со стола | слишком сильная адгезия | дождаться остывания, клей-карандаш как разделитель |
| Пузыри и треск в сопле | влага | сушка 6–8 часов |
| Деталь слишком жёсткая | много стенок и заполнения | 2 стенки, 10–20 % гироида |
TPU, TPE и другие гибкие пластики
- TPE — обычно мягче TPU, но печатается капризнее и хуже держит истирание.
- Soft PLA, гибкий PETG — компромисс: гнутся, но не тянутся как резина.
- Силикон на обычном FDM-принтере не печатается — для силиконовых деталей печатают форму и заливают силикон в неё.
Обзор всех пластиков — в рубрике «Материалы».
Частые вопросы
Можно ли печатать TPU на боудене?
TPU 95A–98A — можно, но медленно (15–20 мм/с) и без ретракта. Мягкие марки на боудене почти не печатаются.
Какая температура печати TPU?
Сопло 220–240 °C, стол 40–60 °C. Ориентируйтесь на диапазон на катушке и начните с 230 °C.
Какая скорость печати TPU?
15–40 мм/с, а точнее — ограничение объёмной скорости 2–4 мм³/с для TPU 95A. Быстрые марки — по профилю производителя.
Что лучше для гибких деталей: TPU или TPE?
TPU проще печатать, и он прочнее на истирание. TPE обычно мягче, но печатается капризнее.
Можно ли печатать TPU через систему автоматической смены пластика?
Обычный TPU — нет, он застревает в длинных трактах. Только специальные марки, которые производитель принтера разрешает подавать через свою систему.
Как сделать деталь из TPU мягче?
Уменьшите количество стенок до 2 и заполнение до 10–20 % гироида, либо возьмите более мягкую марку — 90A или 85A.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

