
Ретракт в 3D-печати: что это и как настроить
Ретракт — втягивание нити перед холостым перемещением сопла. Он убирает паутину и капли, но при неправильной настройке вызывает засоры и пропуски. Разбираем длину и скорость ретракта для директ- и боуден-экструдера, PLA и PETG, и как настроить его тестом в слайсере.
Коротко: ретракт — втягивание нити назад перед тем, как сопло перелетит на новое место. Он сбрасывает давление в сопле, чтобы пластик не вытекал и не тянул паутину. Для директ-экструдера обычно хватает 0,5–1,5 мм при 30–45 мм/с, для боудена нужно 4–7 мм при 35–50 мм/с. Точное значение подбирают тестом ретракта — в Orca Slicer это встроенная калибровка. Слишком длинный ретракт опасен: он вызывает засоры. Ниже — все параметры ретракта, где они в Bambu Studio, Orca, Cura и PrusaSlicer, пошаговый тест и связь с pressure advance.
Что такое ретракт в 3D-принтере
Когда принтер заканчивает печатать один участок и перемещается к другому, в сопле остаётся расплавленный пластик под давлением. Без ретракта он продолжает вытекать во время перемещения — так появляются паутина и нити, капли и наплывы.
Ретракт (от англ. retract — «втянуть») — команда экструдеру немного прокрутиться назад и втянуть нить. Давление в сопле падает, пластик перестаёт вытекать. Когда сопло прибывает на новое место, нить подаётся обратно, и печать продолжается.
Все настройки ретракта
| Параметр | Что делает | Старт для директа |
|---|---|---|
| Длина ретракта | на сколько мм втягивается нить | 0,8 мм |
| Скорость ретракта | как быстро втягивается | 40 мм/с |
| Скорость возврата (deretraction) | как быстро нить подаётся обратно | 0 = как скорость ретракта |
| Минимальное перемещение | на коротких перемещениях ретракт не делается | 1–2 мм |
| Подъём по Z (Z-hop) | сопло приподнимается над моделью | 0,2–0,4 мм, или только над верхними слоями |
| Протирка (wipe) | сопло проходит по периметру перед ретрактом | включена |
| Ретракт при смене слоя | втягивать при переходе на следующий слой | включён |
| Доподача после ретракта | немного лишнего пластика при возврате | 0, добавлять при пропусках |
| Максимум ретрактов на участке | защищает нить от стачивания | Cura: 10–20 на 1 мм нити |
Директ и боуден: почему длина такая разная
В директ-экструдере мотор подачи стоит прямо над соплом — любое движение нити сразу передаётся в сопло, поэтому хватает короткого ретракта. В боудене нить идёт к соплу по длинной тефлоновой трубке с люфтом и упругостью — нужен ретракт в несколько раз длиннее. Чем длиннее трубка, тем больше ретракт.
Где настраивается ретракт
- Bambu Studio и Orca Slicer. Значение по умолчанию — в настройках принтера: «Принтер» → «Экструдер» → «Ретракт». Для конкретного пластика — в настройках материала: «Материал» → «Переопределение настроек» (Setting overrides) → «Ретракт». Переопределение удобно: PETG и PLA получают свои значения автоматически.
- Cura. «Перемещение»: «Включить откат», «Расстояние отката», «Скорость отката», «Минимальное перемещение для отката», «Подъём оси Z при откате». Включите видимость всех настроек через шестерёнку, чтобы увидеть всё.
- PrusaSlicer. «Настройки принтера» → «Экструдер 1» → «Ретракт». Переопределить для пластика — «Настройки материала» → «Переопределение параметров».
Сравнение программ — какой слайсер выбрать.
Как настроить ретракт: тест по шагам
- Просушите пластик — как сушить. Влажная нить тянет паутину при любом ретракте.
- Подберите температуру температурной башней. Перегрев даёт паутину, которую ретракт не вылечит.
- Откалибруйте pressure advance (linear advance) — он сам уменьшает давление в сопле перед остановкой, и ретракта нужно меньше.
- Напечатайте тест ретракта. В Orca Slicer: «Калибровка» → «Ретракт» (Retraction test). Задайте начальную длину 0, конечную 2 мм (директ) или 1–7 мм (боуден) с шагом 0,1–0,5 мм. Получится башня, в которой длина меняется по высоте.
- Найдите высоту, на которой между столбиками почти нет нитей. Выберите самое короткое значение, при котором паутины нет — оно и будет вашей длиной. В Cura и PrusaSlicer используйте модель «retraction test» с Printables и меняйте длину вручную через плагин или пост-обработку.
- Подберите скорость: 30–45 мм/с для директа, 35–50 для боудена.
- Сохраните значение в переопределении для этого пластика.
Стартовые значения по пластикам
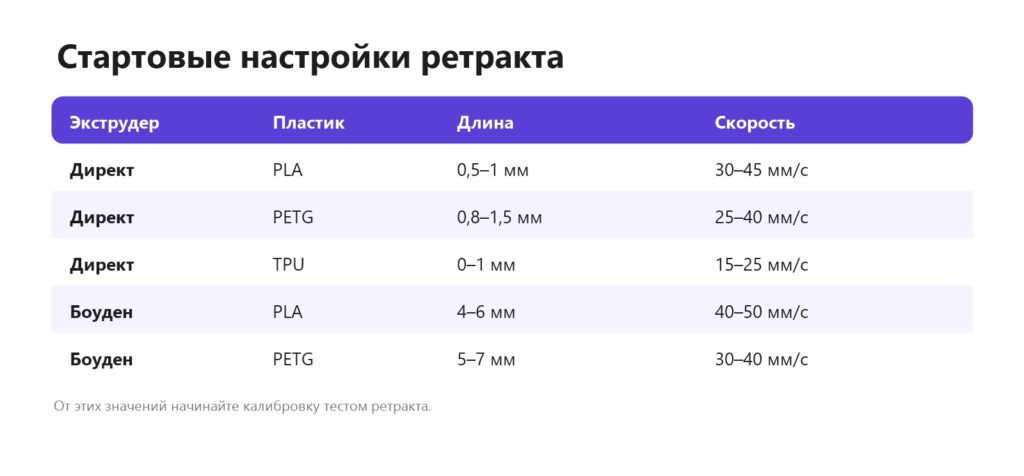
| Пластик | Директ | Боуден |
|---|---|---|
| PLA | 0,5–1 мм, 35–45 мм/с | 4–6 мм, 40–50 мм/с |
| PETG | 0,8–1,5 мм, 25–40 мм/с | 5–7 мм, 30–40 мм/с |
| ABS / ASA | 0,5–1 мм, 35–45 мм/с | 4–6 мм, 40 мм/с |
| TPU | 0–1 мм, 20–30 мм/с | 0–2 мм, медленно |
Признаки плохо настроенного ретракта
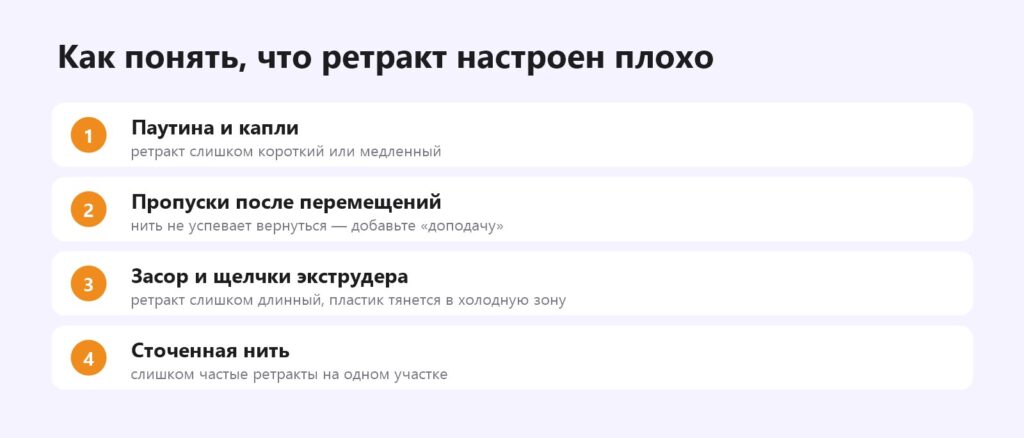
- Паутина и капли — ретракт короткий или медленный (или пластик влажный).
- Пропуски в начале линии после перемещения — ретракт длинный, нить не успевает вернуться; уменьшите длину или добавьте доподачу 0,02–0,05 мм.
- Сточенная нить, щелчки экструдера — слишком много ретрактов на одном участке или слишком высокая скорость.
- Засор сопла — ретракт слишком длинный.
Слишком длинный ретракт особенно опасен: расплавленный пластик затягивается выше в холодную зону хотэнда, застывает там и вызывает засор. Если экструдер начал щёлкать — сначала проверьте, не завышен ли ретракт. Как устранить засор — как прочистить сопло.
Другие настройки против паутины
- Избегать пересечения стенок (Avoid crossing walls / Combing) — сопло огибает пустоты внутри модели, а не летит над ними.
- Скорость холостых перемещений — чем быстрее, тем меньше времени на вытекание: 150–300 мм/с и выше на быстрых принтерах.
- Z-hop только над верхними слоями — общий Z-hop немного усиливает паутину.
- Протирка (wipe) — оставляет каплю на модели, а не в воздухе.
Ретракт для PETG
PETG тянет нити сильнее PLA, поэтому ему обычно нужен ретракт чуть длиннее и медленнее: на директе 0,8–1,5 мм при 25–40 мм/с. Полностью убрать паутину с PETG только ретрактом не получится — нужны сухой пластик и правильная температура. Подробнее — как печатать PETG.
Читайте также: pressure advance, директ или боуден.
Частые вопросы
Что такое ретракт простыми словами?
Втягивание нити назад перед холостым перемещением сопла, чтобы пластик не вытекал и не оставлял нитей.
Какая длина ретракта для директ-экструдера?
Обычно 0,5–1,5 мм. Для PLA ближе к 0,5–1 мм, для PETG — 0,8–1,5 мм.
Какая длина ретракта для боудена?
Обычно 4–7 мм в зависимости от длины трубки и пластика.
Может ли ретракт вызвать засор?
Да, если он слишком длинный: расплавленный пластик затягивается в холодную зону хотэнда и застывает там.
Как сделать тест ретракта?
В Orca Slicer — «Калибровка» → «Ретракт»: принтер печатает башню, где длина меняется по высоте. Выберите минимальную длину без паутины.
Нужен ли Z-hop?
Он защищает модель от царапин соплом, но немного усиливает паутину. Удобный компромисс — Z-hop только над верхними слоями.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

