Как уменьшить расход пластика в 3D-печати: 12 способов без потери качества
Как сэкономить пластик при 3D-печати: заполнение и его тип, количество стенок и слоёв крыши, поддержки-деревья и ориентация, режим вазы, кайма и юбка, отходы многоцветной печати, брак. Сколько граммов даёт каждый способ и где экономить нельзя.
Коротко: больше всего пластика экономят правильное заполнение (10–15 % вместо 20–30 %, «молния» для декоративных моделей), поддержки-деревья вместо обычных, удачная ориентация модели и меньше брака. У мелких деталей основная масса — в стенках и крыше, у крупных — в заполнении. При многоцветной печати главный резерв — отходы на смену цвета. Ниже — 12 способов с цифрами и список мест, где экономить нельзя. Чтобы увидеть экономию в рублях, сравните варианты в калькуляторе стоимости 3D-печати.
Сначала — откуда берутся граммы
Любую FDM-деталь можно разделить на три части: оболочку (стенки, крыша, дно), заполнение внутри и служебный пластик: поддержки, кайму, юбку, прочистку и башню. Какая часть «тяжелее», зависит от размера модели.
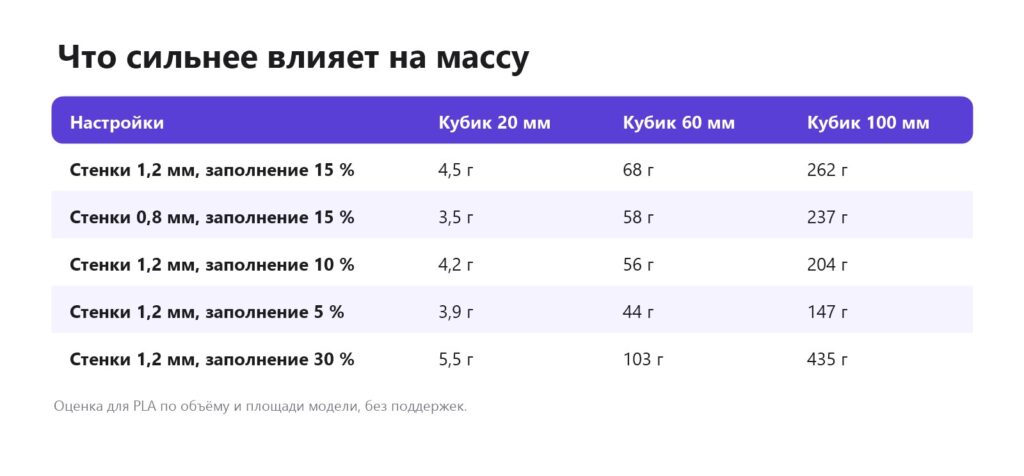
Посмотрите на таблицу. У кубика 20 мм заполнение от 5 до 30 % меняет массу на 1,6 г, а лишние 0,4 мм стенок — на 1 г. У кубика 100 мм та же разница в заполнении — уже почти 300 г. Вывод: у мелких деталей экономьте на стенках и служебном пластике, у крупных — на заполнении. Свою модель удобно проверить так: загрузите STL в калькулятор и поменяйте заполнение и толщину стенок — оценка массы пересчитается сразу.
1. Уменьшите плотность заполнения
Для большинства домашних деталей хватает 10–15 %. 20–30 % нужны нагруженным деталям, а 40 % и больше почти никогда не оправданы: прочность растёт медленнее, чем масса. Если деталь должна быть прочной, лучше добавить стенку, чем поднимать заполнение. Подробно о плотности и рисунках — в статье про заполнение в 3D-печати.
2. Выберите экономный рисунок заполнения
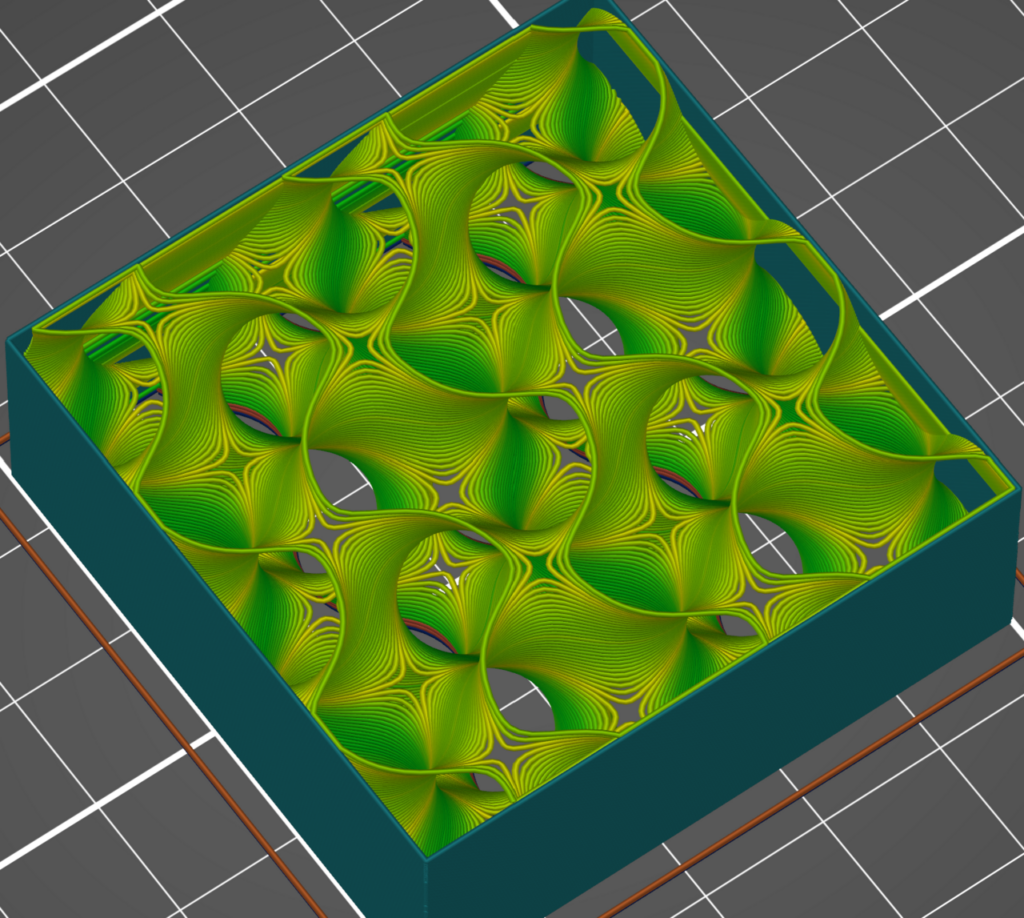
При одинаковом проценте рисунки весят примерно одинаково, но держат по-разному, поэтому одни позволяют снизить процент, а другие — нет.
- Гироид и кубический — прочны во всех направлениях. С ними можно смело ставить 10–12 %.
- Адаптивный кубический — густой у стенок и крыши и редкий в глубине. Экономит 10–30 % заполнения на крупных деталях.
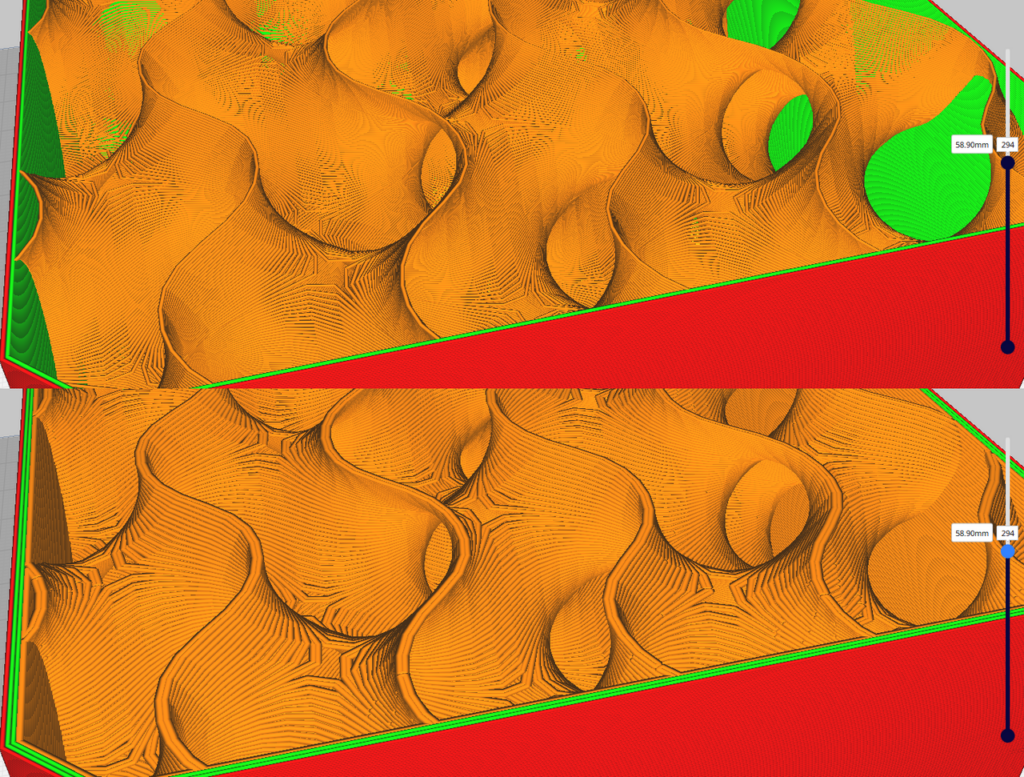
- «Молния» (Lightning) в Cura, PrusaSlicer, Orca Slicer и Bambu Studio строит заполнение только там, где нужно поддержать крышу. Для фигурок, ваз и декора это лучший выбор: заполнение почти исчезает. Но деталь становится хрупкой, поэтому для функциональных вещей «молния» не годится.
3. Не ставьте лишних стенок
Для декоративных и малонагруженных деталей хватает 2 стенок соплом 0,4. Для функциональных — 3–4. Каждая лишняя стенка добавляет мелкой детали 10–25 % массы. Обратная сторона: при 2 стенках и редком заполнении сквозь стенки может просвечивать рисунок заполнения — об этом в статье через стенки видно заполнение.
4. Настройте крышу и дно по толщине, а не по числу слоёв
Крышу удобнее задавать толщиной: 0,8–1 мм достаточно почти всегда. При слое 0,2 мм это 4–5 слоёв, при 0,12 мм — 7–8. Если оставить «6 слоёв» и печатать слоем 0,28, крыша выйдет 1,7 мм — вдвое толще нужного. Над очень редким заполнением, например над «молнией», крышу не уменьшайте: появятся дыры. Подробности — в статье про дыры в верхнем слое.
5. Используйте поддержки-деревья
Обычные поддержки-решётки съедают 10–40 % массы модели. Поддержки-деревья (Tree в Cura, «дерево» в Bambu Studio и Orca Slicer, органические в PrusaSlicer) касаются модели только в нужных точках и тянутся к ним ветками. Они расходуют в разы меньше пластика и проще снимаются. Дополнительно ограничьте поддержки «только от стола» и отключите их там, где мостик или навес напечатается и без них. Подробнее — в статьях про нависания и мосты в 3D-печати.
6. Поверните модель
Ориентация часто экономит больше любых настроек. Положите модель так, чтобы было меньше нависаний и большая плоская грань оказалась на столе. Фигурку можно чуть наклонить назад, и поддержки останутся только под руками. Коробку печатайте дном вниз, а не боком. Иногда выгоднее разрезать модель на две части без нависаний и склеить их: пластика уходит меньше, а качество поверхности выше. О склейке — в статье про сборку больших моделей.
7. Печатайте вазы и абажуры в режиме спирали
Режим вазы (спиральный, Spiral Vase) печатает модель одной непрерывной стенкой без крыши и заполнения. Ваза высотой 20 см выходит в 40–90 г — в 2–3 раза легче, чем с обычными стенками и дном, а печатается в разы быстрее. Подходит для ваз, кашпо, абажуров и стаканов под карандаши — всего, что можно сделать одной стенкой.
8. Уберите лишнюю кайму и юбку
Юбка в 1–2 контура нужна только для прочистки сопла. Если принтер печатает линию прочистки на краю стола, юбку можно убрать совсем. Кайму (brim) ставьте только высоким и узким деталям или пластикам, склонным к отрыву углов. Вместо сплошной каймы можно поставить «ушки» — небольшие диски под углами модели.
9. Сократите отходы многоцветной печати
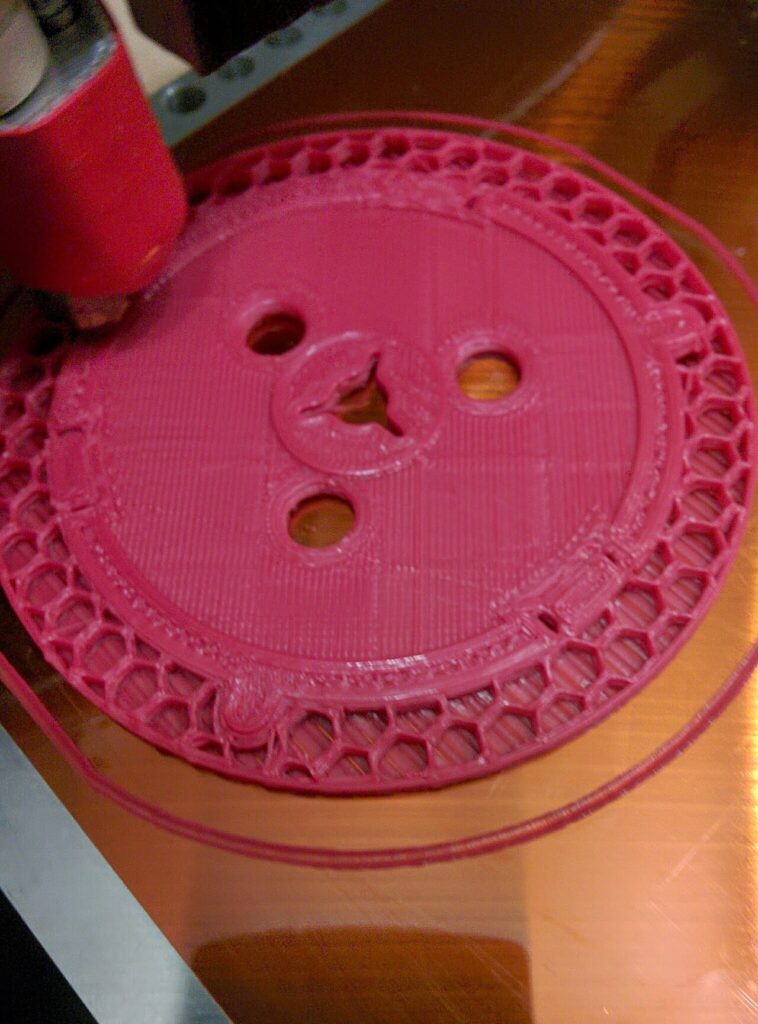
При печати несколькими цветами отходы на прочистку часто больше самой модели. Что помогает:
- Печатайте несколько копий за раз. Смена цвета происходит на слое один раз для всего стола, поэтому отходы на одну деталь падают в разы.
- Прочистка в заполнение или в модель (функции Flush into infill и Flush into object в Bambu Studio и Orca Slicer): часть пластика при смене цвета уходит внутрь детали, а не в отходы.
- Уменьшите объёмы прочистки для близких цветов. По умолчанию слайсер ставит их с запасом, а переход с белого на серый требует меньше, чем с чёрного на белый.
- Меньше смен цвета. Если цвет нужен только на верхних слоях — логотип или надпись, — смены будут только там.
- Уменьшите черновую башню или используйте прочистку без неё, если принтер это поддерживает.
Слайсер показывает отходы на прочистку отдельной строкой — впишите их в поле «Отходы на смену цвета» в калькуляторе, чтобы увидеть, сколько стоит каждый дополнительный цвет.
10. Уменьшите брак
Самая большая экономия — печать, которая не сорвалась. Одна неудачная 10-часовая печать «съедает» больше пластика, чем все предыдущие способы на десятке удачных. Основные причины брака и что с ними делать:
- отрыв от стола — пластик не прилипает к столу, модель оторвалась во время печати;
- сырой пластик — сушка пластика;
- засоры и пропуски — как прочистить сопло.
Перед длинной печатью напечатайте маленький фрагмент модели — проблемное место с нависанием или тонкой стенкой. 5 г на проверку дешевле, чем 500 г брака.
11. Оптимизируйте саму модель
Если модель ваша, её можно облегчить ещё на этапе проектирования. Рёбра жёсткости вместо сплошных стенок, скругления вместо острых углов, отверстия в непрочных зонах. Толщину стенок задавайте кратной ширине линии: стенка 1,6 мм при сопле 0,4 печатается ровно четырьмя линиями без пустот и лишних заполнений. Подробнее — в статье про параметрические модели.
12. Используйте остатки катушек
По 30–80 г на конце катушки — это несколько брелоков, заглушек, клипс, тестовых кубиков и калибровочных моделей. Сложите остатки в отдельную коробку и печатайте ими всё, где не важен цвет. Чтобы знать остаток точно, взвешивайте катушку и вычитайте вес пустой — как это делать, рассказано в статье сколько метров в катушке пластика.
Чек-лист перед нарезкой
Чтобы не держать всё в голове, пройдитесь по списку перед каждой большой печатью. Он занимает пару минут, а экономит десятки граммов:
- Модель лежит на самой большой плоской грани, нависаний минимум?
- Поддержки — деревья, только от стола, лишние зоны закрыты блокировщиком?
- Заполнение соответствует назначению: «молния» для декора, 10–15 % для обычных вещей, больше — только для нагруженных?
- Стенок 2–3, а не 4–6 «на всякий случай»?
- Крыша и дно — по 0,8–1 мм, а не по фиксированному числу слоёв?
- Юбка в один контур, кайма только там, где без неё будет отрыв?
- Для многоцветной печати включена прочистка в заполнение, а на столе — несколько копий?
- Пластик сухой, стол чистый, первый слой проверен?
После нарезки сравните граммы с прошлым вариантом. Если хотите видеть не только граммы, но и рубли, сохраните оба расчёта в калькуляторе кнопкой «Ссылка на расчёт» и сравните себестоимость.
Где экономить нельзя
- Нагруженные детали: кронштейны, крепления, шестерни. Прочность в первую очередь дают стенки — 4–6 периметров с заполнением 25–40 %.
- Места под винты и резьбу: вокруг отверстий нужно сплошное кольцо из стенок, иначе винт провернётся.
- Детали для улицы и тепла: тонкие стенки быстрее теряют форму. Подробнее — в статьях про пластик для улицы и термостойкий пластик.
- Крыша над редким заполнением: меньше 0,8 мм — и появятся дыры.
- Первый слой: экономия на кайме для ABS или высокой детали оборачивается отрывом и потерей всей печати.
Сколько это в рублях
Пример: органайзер 60 × 60 × 60 мм. Со стенками 1,2 мм и заполнением 15 % он весит около 68 г PLA, с заполнением 10 % — около 56 г. Разница — 12 г, или 18 ₽ при цене катушки 1 500 ₽. Для одной детали это немного. Но если вы печатаете сотню таких органайзеров, выходит 1,2 кг пластика и 1 800 ₽. К тому же редкое заполнение печатается быстрее, а каждый час принтера — это ещё износ, обслуживание и электричество. Полную картину по статьям расходов показывает калькулятор стоимости, а из чего складывается себестоимость, разобрано в статье сколько стоит 3D-печать.
Частые вопросы
Какое заполнение ставить, чтобы сэкономить пластик?
Для декоративных моделей — «молния» или 5–10 % гироида. Для обычных домашних деталей — 10–15 %. Для нагруженных — 20–40 % вместе с 4–6 стенками.
Что экономит больше: меньше стенок или меньше заполнения?
У мелких деталей — стенки, у крупных — заполнение. Проверить свою модель можно по STL в калькуляторе стоимости: поменяйте оба параметра и сравните оценку массы.
Экономят ли поддержки-деревья пластик?
Да, обычно в разы по сравнению с обычными поддержками-решётками, и снимаются они легче.
Влияет ли высота слоя на расход пластика?
Почти нет. Толстый слой сокращает время, но масса детали остаётся примерно той же.
Как сократить отходы при многоцветной печати?
Печатайте несколько копий за раз, включите прочистку в заполнение, уменьшите объёмы прочистки для близких цветов и сократите число смен цвета.
Можно ли печатать остатками пластика разных цветов?
Да, для тестов, деталей внутри корпусов и всего, где цвет не важен. Главное — чтобы пластики были одного типа или совместимы по температуре.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку