
Дыры и щели в верхнем слое 3D-печати: как исправить (pillowing)
Почему верх модели получается с дырами, щелями и «подушками»: мало верхних слоёв, низкое заполнение, слабый обдув, недоэкструзия, мосты над заполнением. Сколько верхних слоёв ставить, какие настройки в Cura, PrusaSlicer и Orca помогают, как диагностировать причину по виду дефекта, тестовые модели и видео.
Коротко: дыры, щели и бугры на верхней поверхности («pillowing», «подушки») появляются, когда первые верхние слои ложатся на редкое заполнение как мосты и провисают, а следующих слоёв слишком мало, чтобы их закрыть. Решение: толщина верха 0,8–1,2 мм (4–6 слоёв по 0,2 мм), заполнение не ниже 10–15 % или «опорное кубическое», сильный обдув для PLA и откалиброванный поток. Для идеальной поверхности — монотонный верх и глажка. Ниже — как определить причину по виду дефекта, сколько слоёв ставить при разной высоте слоя, где эти настройки в Cura, PrusaSlicer и Orca Slicer, тестовые модели и видео.
Почему так происходит
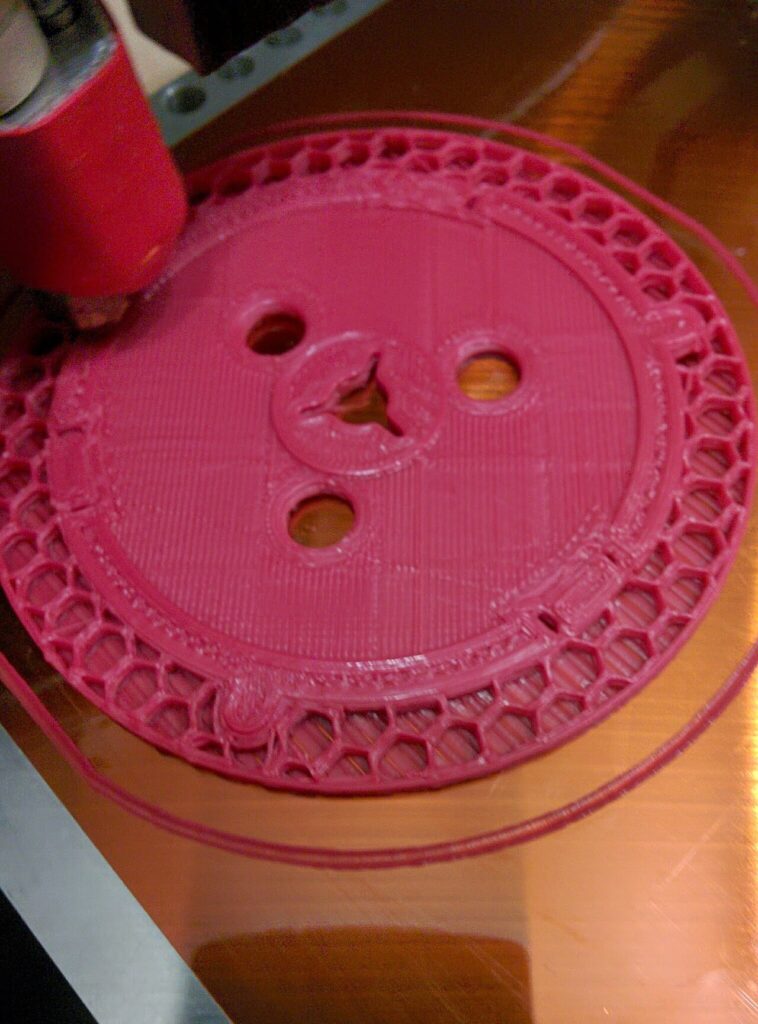
Внутри детали FDM-принтер печатает не сплошной пластик, а решётку заполнения: 10–20 % объёма, остальное — воздух. Когда модель доходит до верхней поверхности, первый сплошной слой приходится класть поверх этой решётки. Между линиями заполнения нить висит в воздухе, как на мосту. Если ячейки крупные (редкое заполнение), обдув слабый или пластик слишком горячий, нить провисает и рвётся. Второй сплошной слой ложится на неровную основу, третий выравнивает ещё немного — и если слоёв хватает, к последнему поверхность становится ровной. Если не хватает — на верхе остаются бугры над узлами решётки и дыры между ними. Это и называют pillowing: поверхность похожа на стёганую подушку. Подробно о том, как пластик ведёт себя «в воздухе», — мосты в 3D-печати.
Диагностика по виду дефекта
Посмотрите на верх при боковом свете — фонарик телефона под острым углом показывает рельеф лучше любого освещения сверху.
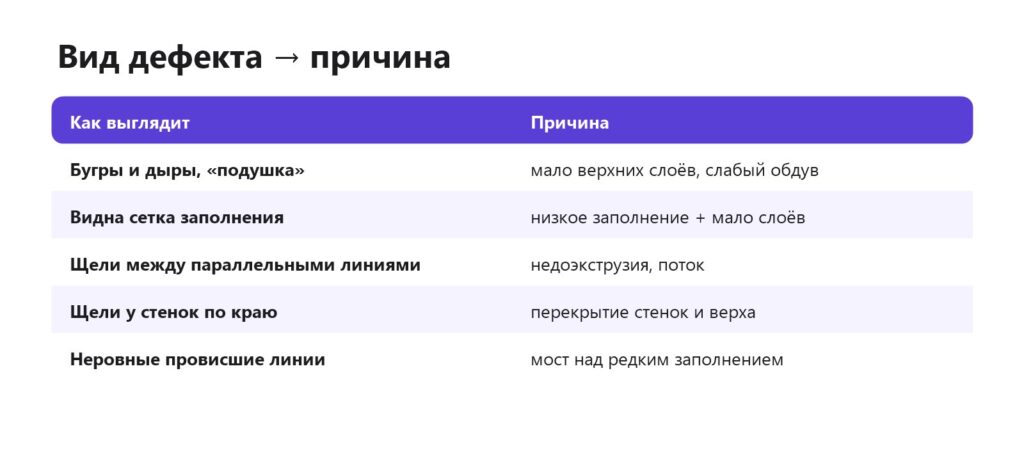
- Бугры и дыры в ритме заполнения («подушка», сквозь дыры видна решётка) — мало верхних слоёв или слабый обдув. Самый частый случай.
- Поверхность ровная, но просвечивает рисунок заполнения — слоёв впритык; добавьте один-два. У светлых и прозрачных пластиков это заметно сильнее.
- Ровные параллельные щели между линиями по всей поверхности — недоэкструзия: засор, влажный пластик, слишком высокая скорость или заниженный поток. Количество слоёв тут не поможет.
- Щели только у края, вдоль стенок — мало перекрытия верхнего слоя со стенками.
- Дыры в маленьких площадках и на узких участках — у узких мест слайсер может пропускать сплошной слой; помогает уменьшение порога «минимальной площади верхнего слоя» или больше периметров.
- Бугристые «барашки», сопло цепляет верх — наоборот, переэкструзия.
Сколько верхних слоёв ставить
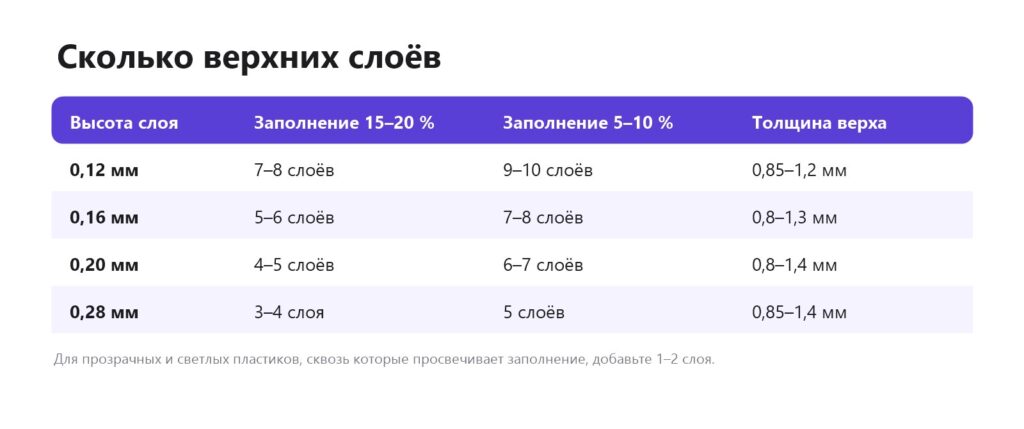
Удобнее думать не слоями, а толщиной: 0,8–1,2 мм сплошного пластика сверху закрывают заполнение 15–20 % почти всегда. При тонком слое нужно больше слоёв, при толстом — меньше. Многие слайсеры позволяют задать именно толщину — тогда число слоёв пересчитается автоматически при смене высоты слоя. Высота слоя.
Настройки
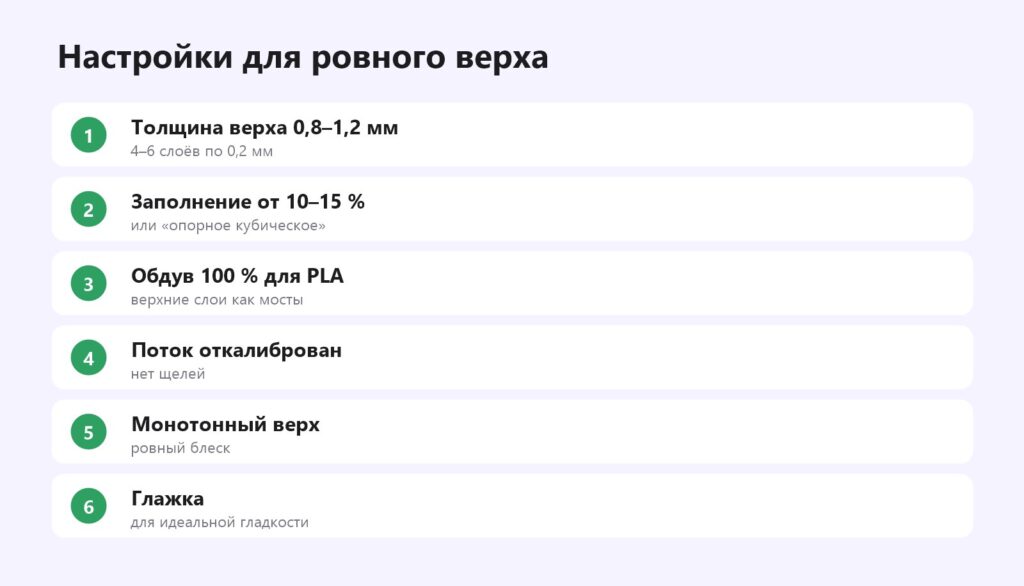
- Верхние слои — Orca/Bambu Studio: «Прочность» → «Верхние оболочки» (слои или толщина); Cura: «Верх/низ» → «Толщина верха»; PrusaSlicer: «Слои и периметры» → «Сплошные слои сверху».
- Заполнение — «Опорное кубическое» (support cubic) и «молния» (lightning) дают плотную опору именно под верхом, экономя пластик внутри. При обычных шаблонах держите плотность не ниже 10–15 %. Заполнение.
- Постепенное заполнение (gradual infill в Cura) — заполнение становится плотнее ближе к верху. Экономно, но требует достаточного числа шагов.
- Обдув — для PLA 100 % на верхних слоях; для PETG и ABS — увеличить вентилятор именно на мостах и верхних поверхностях. Обдув.
- Поток и перекрытие — щели у стенок: перекрытие верха со стенками 10–25 %. Поток.
- Скорость верхней поверхности — 50–100 мм/с даже на быстром принтере: медленнее — ровнее и лучше блеск.
- Монотонный верх — «Шаблон верхней поверхности: монотонный» — все линии идут в одном направлении, поверхность блестит равномерно.
- Глажка — сопло проходит по верху ещё раз с минимальной подачей и разглаживает его. Глажка.
Если щели между линиями
Если поверхность покрыта ровными параллельными щелями, а не буграми, проблема в подаче пластика, а не в числе слоёв:
- Засор или частичная пробка — как прочистить сопло.
- Влажный пластик — поток рвётся паром. Сушка.
- Слишком высокая скорость — хотэнд не успевает расплавить пластик. Проверьте объёмную скорость вашего хотэнда.
- Заниженный поток или неоткалиброванные шаги экструдера — калибровка экструдера.
Если слишком много пластика (бугры, «барашки»)
Это переэкструзия: уменьшите поток на 2–5 % или только поток верхнего слоя. Сопло может цепляться за бугры и сдвигать модель — включите подъём по Z (z-hop) над верхними поверхностями. Сопло задевает модель.
Проверьте в слайсере до печати
Большинство проблем с верхом видно ещё в предпросмотре — не тратьте пластик на догадки:
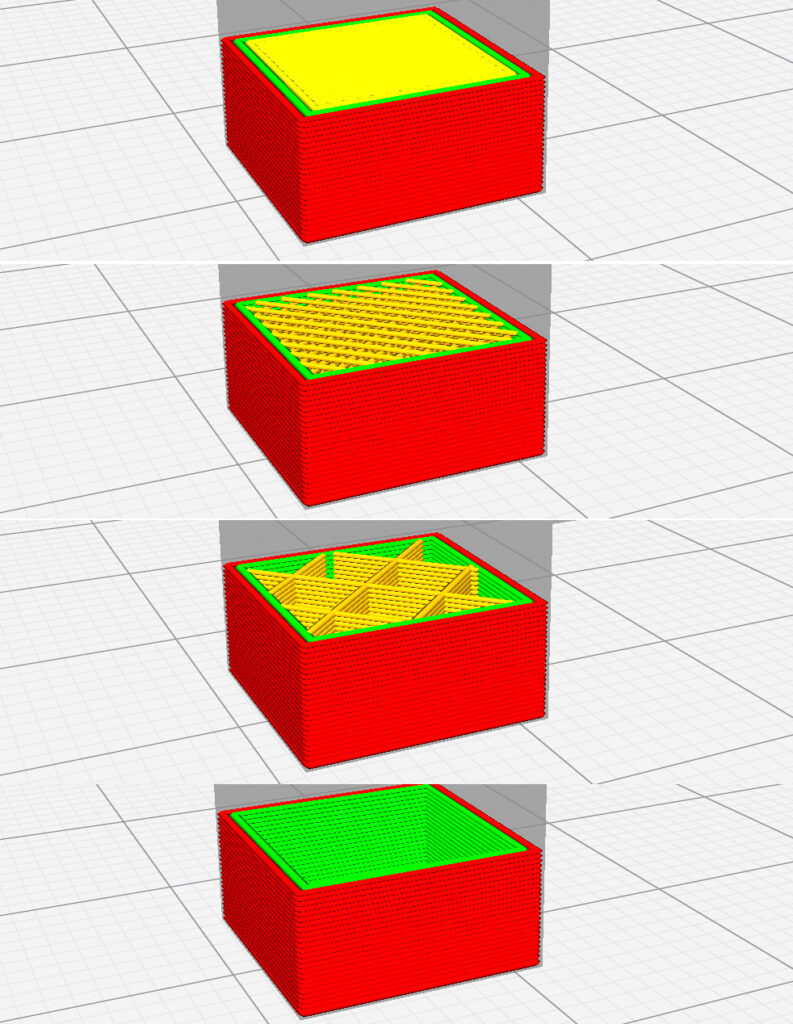
- Нарежьте модель и включите раскраску по типу линий: заполнение, стенки и сплошные слои показываются разными цветами.
- Прокрутите ползунок слоёв до первого сплошного слоя над заполнением и посмотрите, сколько сплошных слоёв идёт дальше до самого верха.
- Проверьте маленькие площадки, узкие перемычки и верх выступов: там слайсер иногда оставляет только периметры, без сплошного слоя.
- Посмотрите на скорость и обдув верхних слоёв в режиме отображения скорости и вентилятора — ошибки в профиле сразу заметны.
Если в каком-то месте сплошных слоёв меньше, чем вы задали, — это узкая область, для которой сработал порог минимальной площади. Уменьшите его или добавьте периметр.
Верх на разных пластиках
- PLA — проще всего: полный обдув, 4–5 слоёв при 0,2 мм, монотонный верх. Глажка даёт почти зеркальную поверхность.
- PETG — тянется и налипает на сопло, при слабом обдуве мосты провисают. Обдув 50–70 % на верхних слоях, скорость верха ниже, на 1 слой больше, чем для PLA. Глажка возможна, но сопло может собирать пластик. Как печатать PETG.
- ABS и ASA — сильный обдув вызывает расслоение, поэтому верх компенсируют числом слоёв: 5–6 при 0,2 мм и плотным заполнением под ним.
- TPU — печатают медленно, мосты провисают сильно. Помогает заполнение 20 % и больше и 5–6 верхних слоёв.
Верх на пологих поверхностях
На куполах, скатах и пологих склонах каждый слой оказывается «верхним» только на маленьком участке — сплошной слой получается узким кольцом, а под ним сразу заполнение. Отсюда дыры на пологих частях моделей, хотя на плоском верху всё хорошо. Решения: больше верхних слоёв или толщины верха (слайсер учитывает её и для наклонных участков), больше периметров, а для гладкой поверхности — меньше высота слоя или адаптивные слои, которые автоматически уменьшают высоту на пологих участках.
Пример
Крышка коробки 100×80 мм из PLA, слой 0,2 мм, заполнение «сетка» 10 %, 3 верхних слоя, обдув 70 %. Результат — «подушка»: бугры над пересечениями сетки и дыры, сквозь которые видно заполнение. Исправление: верхние слои — 5 (1 мм), шаблон заполнения — опорное кубическое 12 %, обдув на верхних слоях — 100 %, скорость верхней поверхности — 80 мм/с, шаблон верха — монотонный. Пластика ушло на 2 г больше, время выросло на 6 минут, верх стал ровным и блестящим. Для витринной крышки добавили глажку — ещё 9 минут.
Порядок действий
- Определите тип дефекта: бугры и дыры в ритме заполнения или ровные щели по всей поверхности.
- Для «подушки» — задайте толщину верха 1 мм вместо числа слоёв и проверьте предпросмотр.
- Включите полный обдув на верхних слоях (для PLA) и снизьте скорость верхней поверхности.
- Если заполнение ниже 10 % — переключитесь на опорное кубическое или добавьте плотности.
- Для ровных щелей — просушите пластик, проверьте сопло и откалибруйте поток.
- Когда верх закрыт — включите монотонный шаблон и при желании глажку.
Меняйте по одному параметру и печатайте маленький тестовый кубик 30×30×10 мм — так за 15 минут понятно, что сработало.
Тестовые модели
- Top Surface Ironing Test — тест верхней поверхности и глажки (автор LeoganPro, общественное достояние).
- Ironing flow test — подбор потока глажки, с готовыми настройками (автор jon, CC BY-NC-SA).
- Bridging Test — тест мостов: если мосты провисают, верх над заполнением тоже будет проблемным (автор Sdewe, CC BY).
- Prusa slicer infill patterns display — образцы шаблонов заполнения (автор Philosopher 115, CC BY).
Типичные ошибки
- Снижать заполнение ради экономии, не добавляя верхних слоёв. При 5 % заполнения нужно 6–7 верхних слоёв при слое 0,2 мм.
- Задавать слои, а не толщину. Сменили высоту слоя с 0,2 на 0,12 мм — и три слоя превратились в 0,36 мм вместо 0,6.
- Лечить недоэкструзию слоями. Если щели ровные по всей поверхности, проблема в подаче.
- Слабый обдув для PLA. Верхние слои требуют полного обдува, иначе мосты над заполнением провисают.
- Глажка вместо верхних слоёв. Глажка выравнивает последний слой, но не закрывает дыры под ним.
Видео по теме
- Как убрать дефект от заполнения в Cura — канал MySelf.
- Как улучшить качество верхней поверхности: калибровка разглаживания — канал «Чувак из Финляндии».
- Perfect Top Surface — Fix Pillowing on Bambu Lab — канал Bambufix (англ.).
- Решение проблем 3D-печати: настройка — канал «Астрид 3D печать».
Читайте также: через стенки видно заполнение, пробелы между стенкой и заполнением.
Частые вопросы
Почему в верхнем слое дыры?
Мало верхних слоёв, редкое заполнение или слабый обдув — первые слои провисают над заполнением, а остальные не успевают закрыть дыры.
Сколько верхних слоёв ставить?
Толщина верха 0,8–1,2 мм: 4–6 слоёв при высоте 0,2 мм. При заполнении ниже 10 % — больше.
Почему сквозь верх видно заполнение?
Мало верхних слоёв или слишком низкое заполнение. У светлых и прозрачных пластиков нужно на 1–2 слоя больше.
Что такое pillowing?
«Подушки» — бугры и дыры на верхней поверхности над заполнением.
Помогает ли глажка от дыр?
Глажка выравнивает поверхность, но сначала нужно достаточно верхних слоёв.
Почему щели у края верхнего слоя?
Мало перекрытия верха со стенками или недоэкструзия.
Какое заполнение лучше для ровного верха?
Опорное кубическое или «молния»: они уплотняются под верхней поверхностью и экономят пластик внутри. Из классических — «сетка» и «треугольники» при 15–20 %.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

