
Глажка (ironing) в 3D-печати: гладкий верх модели — настройки
Глажка — функция слайсера, при которой горячее сопло проходит по верхнему слою и разглаживает его. Разбираем, как она работает и когда полезна (таблички, крышки, верх органайзеров), настройки потока, шага линий и скорости в Orca, Cura и PrusaSlicer, тест для подбора, проблемы (полосы, налипание), время, пример и альтернативы.
Коротко: глажка (ironing) — функция слайсера: после последнего верхнего слоя горячее сопло ещё раз проходит по поверхности очень плотными линиями с крошечным потоком (10–15 %) и разглаживает её. Получается почти гладкий, блестящий верх без «ёлочки» линий. Полезна для табличек, крышек, верха органайзеров, плоских деталей. Ставьте тип «только самая верхняя поверхность», поток 10–15 %, шаг 0,1–0,15 мм, скорость 15–40 мм/с. Цена — время. На матовом пластике глажка даёт неровный блеск. Ниже — как это работает, настройки в трёх слайсерах, тест для подбора потока, пластики, проблемы, пример и альтернативы.
Как работает глажка
Обычный верхний слой состоит из параллельных линий шириной 0,4–0,45 мм. Между ними остаются мелкие канавки, а при смене направления — заметный узор. При глажке сопло после печати верхнего слоя проходит по нему ещё раз — с шагом всего 0,1–0,15 мм, то есть каждая точка поверхности проглаживается три-четыре раза. Горячий край сопла подплавляет вершины линий и вдавливает их в канавки, а крошечная подача пластика (10–15 % от обычной) заполняет оставшиеся микрощели. Сопло работает как утюг — отсюда и название.
Важно: глажка не добавляет слоёв и не исправляет дефекты под поверхностью. Она только выравнивает самый верх. Если верхний слой провис над заполнением, гладить будет нечего. Дыры в верхнем слое.
Когда включать
- Таблички и надписи, крышки коробок, верх органайзеров. Органайзеры, вывески и таблички.
- Детали с большими плоскими верхними поверхностями «на виду»: корпуса, подставки, плитки.
- Посадочные поверхности, где важна ровность: сопряжение двух деталей, площадка под наклейку.
- Модели под покраску, если не хочется шлифовать верх.
Не нужна для фигурок (почти нет плоских верхних поверхностей), для деталей, где верх не виден, и для матовых пластиков.
Где включить
- Orca Slicer, Bambu Studio — «Качество» → «Глажка» → тип «Верхняя поверхность» (Top surfaces) или «Самая верхняя поверхность»; там же поток, шаг, скорость. В Orca есть встроенный тест «Калибровка → Глажка». Orca Slicer.
- Cura — «Верх/низ» → «Разрешить разглаживание», «Разглаживать только верхний слой», «Поток разглаживания», «Расстояние между линиями разглаживания». Cura.
- PrusaSlicer — «Настройки печати» → «Глажка» (режим Эксперт): тип, поток, расстояние, скорость. PrusaSlicer.
Настройки
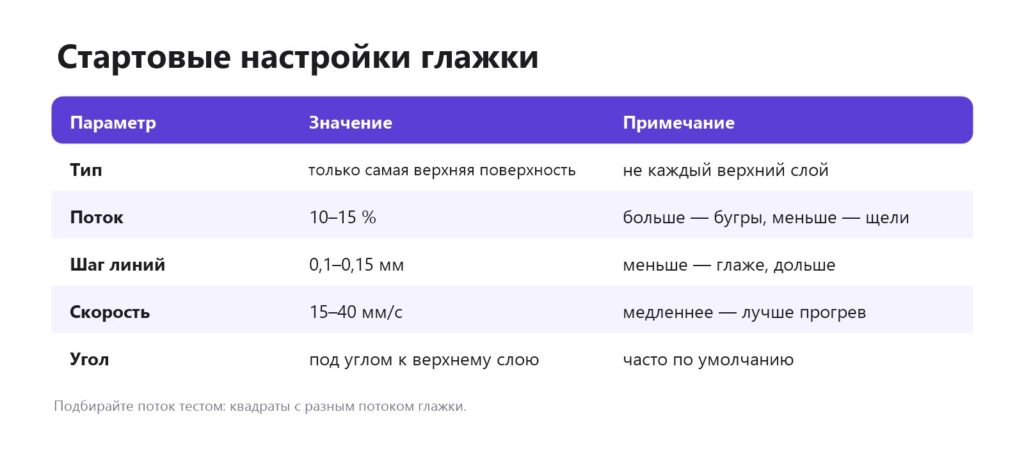
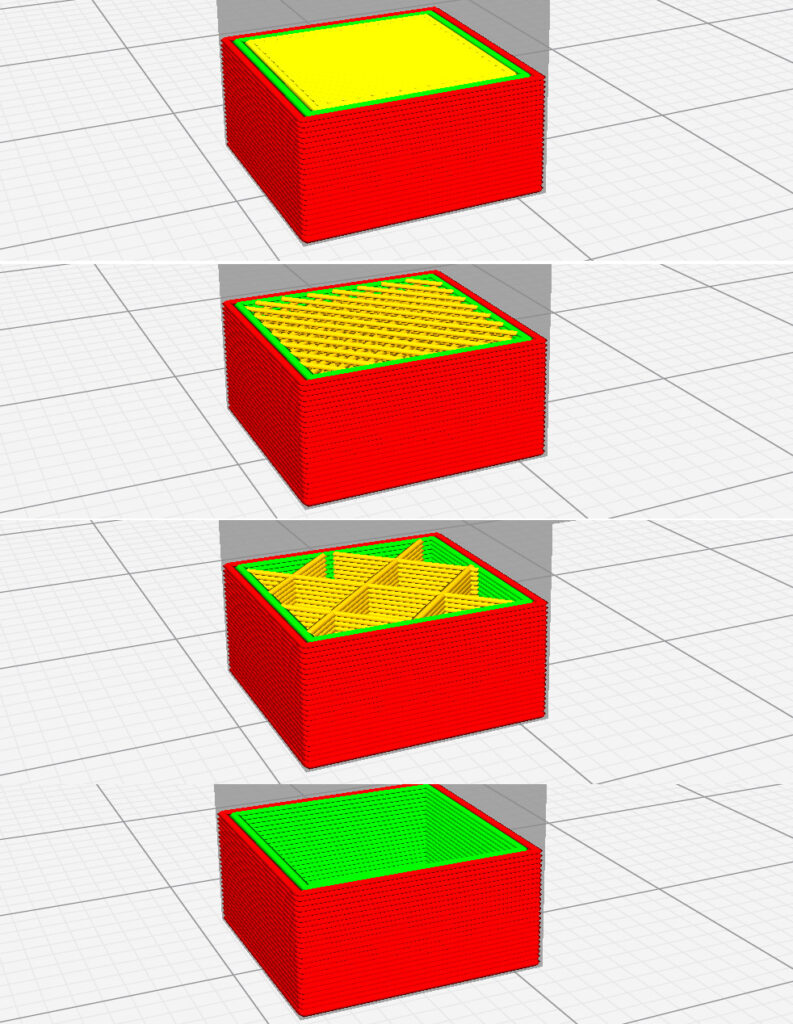
Хорошая глажка начинается с правильного верхнего слоя: 4–6 сплошных верхних слоёв и откалиброванный поток. Если под верхом просвечивает заполнение, глажка не спасёт. Калибровка потока.
Как подобрать поток
- Поставьте на стол 4 квадрата 30×30×3 мм.
- С помощью модификаторов задайте каждому свой поток глажки: 8, 11, 14, 17 %.
- Выберите самый гладкий без бугров и щелей. Смотрите при боковом свете.
- При необходимости повторите с шагом 1 % вокруг лучшего значения.
Готовые тестовые модели: Top Surface Ironing Test (автор LeoganPro, общественное достояние) и Ironing flow test с готовыми настройками (автор jon, CC BY-NC-SA).
Подготовка верхнего слоя
Глажка усиливает то, что уже есть. Чтобы она дала результат, сначала доведите до ума сам верхний слой:
- Достаточно верхних слоёв. Толщина верха 0,8–1,2 мм, при заполнении ниже 15 % — больше.
- Откалиброванный поток. При недоэкструзии глажке нечем заполнять канавки, при переэкструзии она размазывает лишнее в бугры.
- Монотонный шаблон верха. Линии в одном направлении — глажка ложится поперёк них ровнее.
- Умеренная скорость верхних слоёв. 50–100 мм/с вместо «максимума»: ровные линии проще разгладить.
- Сухой пластик. Пузырьки от влаги глажка не убирает, а размазывает. Сушка.
Глажка только части модели
Иногда гладить нужно только одну площадку — например, лицевую сторону таблички, но не верх бортика. Для этого в Orca Slicer, Bambu Studio и PrusaSlicer используют модификатор: добавляют к модели простой объём (куб), накрывающий нужную зону, и включают глажку только для него. В Cura то же делается через «Сетку модификатора» с настройками для перекрытия. Так экономится время и не появляется лишний блеск там, где он не нужен. Модификаторы в слайсере.
Глажка и многоцветная печать
При многоцветной печати верхняя поверхность часто состоит из участков разного цвета. Глажка проходит по ним одним соплом — с тем пластиком, который заправлен в этот момент, — и может слегка размазать границу цветов или протащить чужой цвет. Для логотипов и табличек в несколько цветов глажку либо отключают, либо включают только для одноцветных площадок модификатором. Многоцветная печать.
Порядок действий
- Убедитесь, что верхний слой без дыр и щелей.
- Включите глажку «только самая верхняя поверхность» со стартовыми настройками.
- Напечатайте тест из квадратов с разным потоком, выберите лучший.
- Если остаются полосы — уменьшите шаг; если бугры — уменьшите поток.
- Сохраните найденные значения в профиль пластика: у разных пластиков они различаются.
Типичные ошибки
- Глажка вместо верхних слоёв. Если сквозь верх видно заполнение, глажка не поможет.
- Гладить все верхние поверхности. Время растёт, а промежуточные полки никто не видит.
- Слишком высокий поток. Вместо зеркала — волны и наплывы у края.
- Грязное сопло. Нагар с сопла размазывается по свежей поверхности тёмными полосами.
Пластики
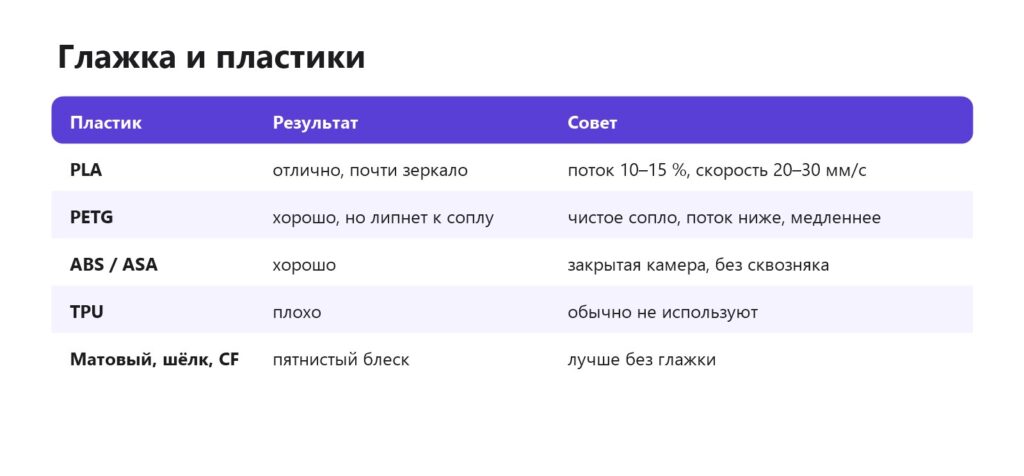
Проблемы
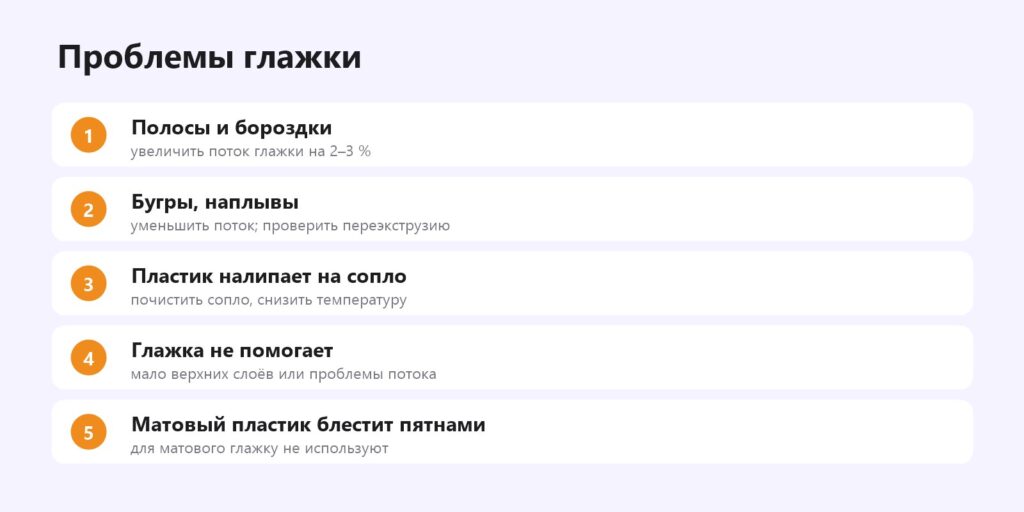
- Полосы вдоль линий глажки — мало потока или большой шаг. Добавьте поток на 2–3 % или уменьшите шаг до 0,1 мм.
- Бугры и «гребни» — избыток пластика: уменьшите поток глажки, проверьте общий поток. Иногда помогает снижение температуры на 5 °C.
- Пластик налипает на сопло и оставляет коричневые точки — типично для PETG. Почистите сопло латунной щёткой, наденьте силиконовый носок. Пластик налипает на сопло.
- Края поверхности остаются шершавыми — глажка не заходит на периметры. Это нормально; для идеального края можно уменьшить отступ глажки от периметра, если слайсер позволяет.
- Неровный блеск — пластик с матирующими добавками или неравномерный верхний слой.
Глажка на быстрых принтерах
На современных скоростных принтерах (CoreXY, Klipper) соблазнительно гладить так же быстро, как печатать. Не стоит: глажке нужно время, чтобы сопло успело прогреть и разгладить поверхность. На скорости 80–100 мм/с край сопла лишь скользит по верху, и эффект почти незаметен. Оптимум для большинства пластиков — 20–40 мм/с; при этом ускорения можно оставить высокими, а на время печати это влияет меньше, чем кажется, потому что площадь глажки обычно небольшая. На медленных принтерах с подвижным столом глажка работает так же, просто чуть дольше.
Ещё одна тонкость — Z-hop. При глажке сопло перемещается между соседними линиями на 0,1 мм, и подъём на каждом перемещении резко замедляет процесс и оставляет точки. В большинстве слайсеров глажка печатается без подъёмов по Z; если видите точки по всей площадке, проверьте, не включён ли подъём «на всех перемещениях». Z-hop.
Время
Глажка добавляет время пропорционально площади плоских верхних поверхностей и обратно пропорционально шагу. Для органайзера 200×100 мм — 10–30 минут, для маленькой таблички — пару минут. Выбирайте «только самую верхнюю поверхность», чтобы не гладить все промежуточные полки, и не опускайте шаг ниже 0,1 мм — выигрыш в гладкости минимальный, а время растёт заметно.
Пример: крышка шкатулки
Крышка 120×80 мм из PLA, слой 0,2 мм, 5 верхних слоёв, монотонный верх. Без глажки — ровная поверхность, но с видимыми линиями и узором. Тест из четырёх квадратов показал лучший поток 12 %. Глажка: самая верхняя поверхность, поток 12 %, шаг 0,12 мм, скорость 25 мм/с. Время печати выросло на 11 минут (с 1 ч 40 мин), верх получился почти зеркальным — на нём хорошо смотрится гравировка. Коробки и шкатулки.
Глажка и дальнейшая обработка
Проглаженную поверхность проще красить: на ней почти нет канавок, и одного слоя грунта часто хватает, чтобы получить ровную основу. Но учтите, что глянцевая проглаженная поверхность хуже держит краску, чем матовая: перед покраской слегка пройдитесь по ней наждачкой P600–P800. Для наклеек и плёнок, наоборот, проглаженный верх идеален — они ложатся ровно и без пузырей. Если поверх глажки планируется гравировка лазером, проверьте на образце: глянцевый PLA отражает часть луча, и режим гравировки может потребовать подстройки. Грунт.
Альтернативы
- Печать «лицом вниз» на гладкой пластине — нижняя поверхность получается зеркальной без глажки, а на текстурной пластине — с красивой фактурой. PEI-пластина.
- Монотонное заполнение верхнего слоя (Monotonic) — линии в одном направлении, ровный блеск.
- Тонкий верхний слой — с переменной высотой слоя последние слои тоньше, и линии меньше заметны.
- Шлифовка — для полной гладкости и под покраску. Шлифовка.
Видео по теме
- Как улучшить качество верхней поверхности: калибровка разглаживания — канал «Чувак из Финляндии».
- Гладкая поверхность с Cura Ironing — канал «Астрид 3Д печать».
- Calibrate Your Ironing in Orca Slicer — канал The Buildplate Brain (англ.).
- Bambu Studio Ironing Settings — канал BA 3D Printing (англ.).
Частые вопросы
Что такое глажка в 3D-печати?
Дополнительный проход горячего сопла по верхнему слою с малым потоком, который разглаживает поверхность.
Какой поток ставить для глажки?
Обычно 10–15 %. Подберите тестом с несколькими квадратами.
Почему после глажки остаются полосы?
Мало потока глажки или большой шаг линий. Увеличьте поток на 2–3 % или уменьшите шаг.
Сильно ли глажка увеличивает время?
Зависит от площади верхних поверхностей: обычно минуты или десятки минут.
Нужна ли глажка для матового пластика?
Обычно нет: появятся блестящие пятна на матовой поверхности.
Можно ли гладить не всю модель?
Да, тип «только самая верхняя поверхность» или модификатор на нужную часть.
Работает ли глажка на наклонных поверхностях?
Нет, только на горизонтальных верхних площадках. Наклонные и округлые поверхности глажка пропускает.
Почему глажка оставляет точки по всей площади?
Обычно из-за подъёма по Z или ретракта на каждой линии глажки. Отключите Z-hop для глажки или в целом для коротких перемещений.
Можно ли гладить нижнюю поверхность?
Нет, глажка работает только на верхних горизонтальных площадках. Гладкий низ дают гладкая пластина стола и правильный первый слой.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

