
Пластик налипает на сопло: почему и как предотвратить
Пластик закручивается на сопло вместо стола, собирается в комок вокруг нагревательного блока или капает на модель. Разбираем причины — первый слой, PETG, перегрев, грязное сопло, срыв модели — и меры: Z-offset, силиконовый носок, чистка сопла, покрытие сопла, температура.
Коротко: пластик налипает на сопло в трёх ситуациях. На первом слое он не прилипает к столу и тянется за соплом — виноваты грязный стол, неправильный Z-offset или холодный стол. Во время печати капли собираются на грязном или перегретом сопле и падают на модель коричневыми пятнами — особенно у PETG. При срыве модели пластик облепляет нагревательный блок целым комом. Профилактика: чистый стол и правильный первый слой, силиконовый носок на блоке, чистка сопла латунной щёткой перед печатью, температура не выше нужной, для PETG — сопло с антипригарным покрытием и умеренный Z-offset. Ниже — разбор каждой ситуации и что делать.
Когда и почему налипает
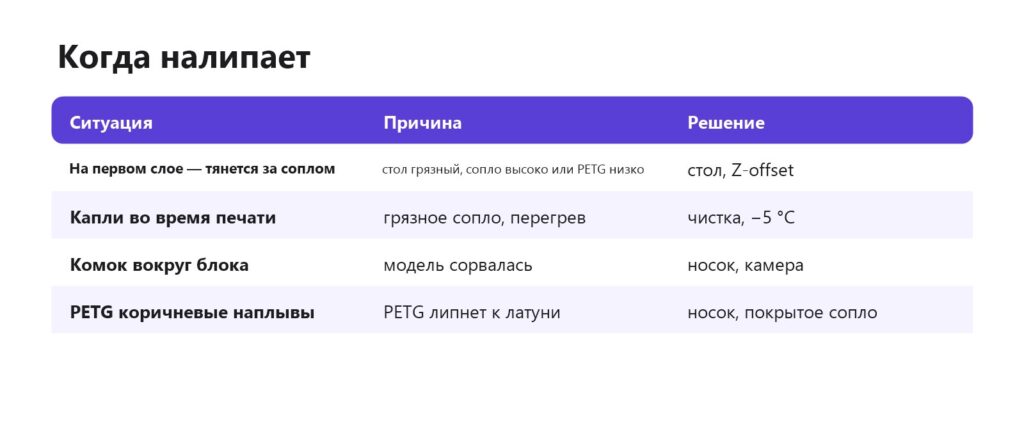
Ситуация 1: на первом слое
Линия выходит из сопла, но не ложится на стол, а скручивается и остаётся на сопле. Через пару проходов на сопле уже шарик пластика, который размазывает следующие линии.
- Грязный стол. Жир от пальцев — главная причина. Помойте пластину тёплой водой со средством для посуды. Уход за PEI.
- Сопло высоко. Линия не вдавливается в стол — опустите Z-offset на 0,02–0,03 мм. Z-offset.
- Сопло слишком низко для PETG. PETG не любит сильного прижатия: если сопло «пашет» стол, пластик собирается на сопле. Поднимите на 0,02–0,05 мм относительно PLA. PETG.
- Холодный стол и обдув на первом слое. Проверьте температуру стола и отключите обдув первых слоёв. Первый слой.
Ситуация 2: капли во время печати
На модели появляются капли, наплывы, тёмные или коричневые точки — это пластик, который накопился на сопле, подгорел и упал при очередном перемещении.
- Чистите сопло перед печатью. Латунной щёткой на горячем сопле. У многих принтеров есть щётка или «сопловытиратель» в стартовой процедуре — проверьте, что он чистый.
- Снизьте температуру на 5–10 °C — меньше вытекание и подгорание. Подберите башней. Температура печати.
- Сухой пластик — влажный больше вытекает и пузырится. Сушка.
- Z-hop и избегание пересечения стенок — сопло меньше цепляет модель и не собирает с неё пластик. Z-hop.
- Ретракт и протирка — меньше вытекания на перемещениях. Ретракт.
Ситуация 3: комок вокруг хотэнда
Модель оторвалась, принтер продолжил печатать, и пластик облепил нагревательный блок. Это опасно для проводов термистора и нагревателя. Нагрейте хотэнд до температуры пластика и аккуратно снимите комок пинцетом. Подробно — модель оторвалась во время печати. Чтобы заметить вовремя — камера с ИИ-детекцией.
Носок и покрытия
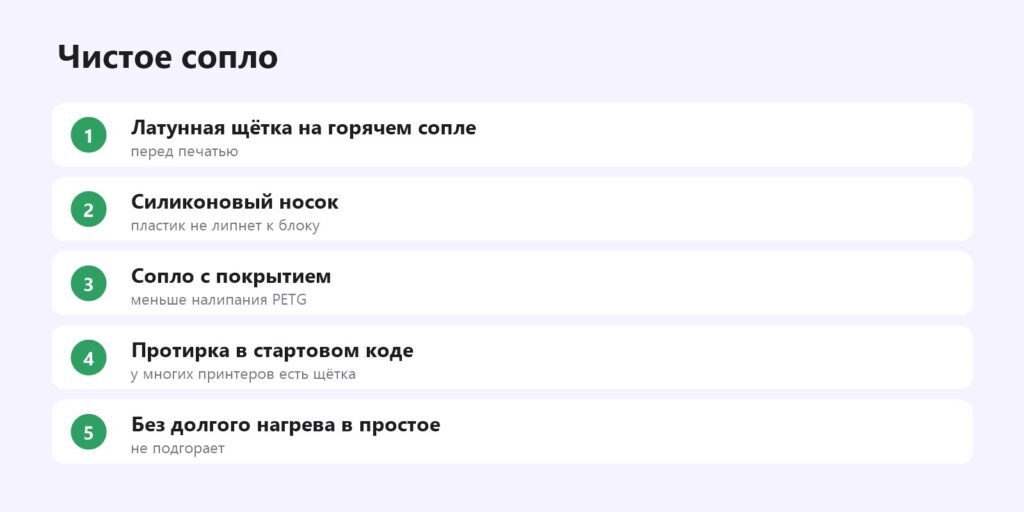
- Силиконовый носок закрывает нагревательный блок: пластик к силикону почти не липнет, температура стабильнее, обдув не охлаждает блок. Меняйте, когда порвётся или затвердеет.
- Сопла с покрытием (никель, специальные антипригарные покрытия) меньше собирают PETG. Учтите, что покрытие может стираться абразивными пластиками.
- Закалённые сопла часто «липче» латуни — для PETG сочетайте с носком и чисткой. Какое сопло выбрать.
Как правильно чистить сопло
- Нагрейте сопло до рабочей температуры пластика — холодный пластик не снимется, а латунь легко поцарапать.
- Латунной щёткой (не стальной!) короткими движениями счистите налипший пластик с сопла и нижней части блока.
- Пинцетом снимите крупные куски, не задевая провода термистора и нагревателя.
- Если на блоке нет носка — после чистки наденьте новый: так грязь накапливается в разы медленнее.
- Раз в 1–3 месяца делайте холодную протяжку — она чистит канал изнутри. Как прочистить сопло.
Многие принтеры перед печатью сами вытирают сопло о щётку или силиконовую пластину — следите, чтобы она не забилась пластиком.
Чек-лист против налипания
| Проверить | Норма |
|---|---|
| Чистота стола | мытьё раз в неделю, без пальцев |
| Z-offset | первый слой слегка приплюснут (PETG — меньше) |
| Температура | середина диапазона, подобрана башней |
| Силиконовый носок | целый, сидит плотно |
| Сопло | чистое снаружи перед печатью |
| Пластик | сухой |
| Перемещения | Z-hop над верхом, избегать стенок |
Пластики
| Пластик | Склонность к налипанию | Что делать |
|---|---|---|
| PLA | низкая | чистый стол, обычный Z-offset |
| PETG | высокая | носок, выше Z-offset, −5 °C, чистка |
| TPU | средняя | медленно, не прижимать |
| ABS / ASA | низкая | горячий стол, без сквозняка |
Частые вопросы
Почему пластик липнет к соплу, а не к столу?
Стол грязный или неправильный Z-offset: пластик не держится и тянется за соплом.
Почему PETG налипает на сопло?
PETG хорошо липнет к латуни и подгорает. Носок, чистка и сопло с покрытием помогают.
Зачем силиконовый носок?
Пластик не липнет к нагревательному блоку, температура стабильнее.
Как чистить сопло?
Латунной щёткой на горячем сопле; внутри — холодной протяжкой.
Можно ли снять комок пластика с хотэнда?
Да, нагрев хотэнд до температуры пластика, пинцетом, не повредив провода.
Помогает ли снижение температуры?
Да, меньше вытекание и подгорание.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

