
Температура печати PLA: какую ставить и как подобрать
Какую температуру сопла и стола ставить для PLA, PLA+, шёлкового, матового и высокоскоростного PLA, как подобрать её температурной башней и как температура связана со скоростью печати. Признаки слишком низкой и слишком высокой температуры и типичные ошибки.
Коротко: обычный PLA печатают при 195–215 °C на сопле и 55–60 °C на столе. PLA+ и шёлковый PLA любят чуть горячее — 205–230 °C, высокоскоростной PLA на скорости 300+ мм/с — до 230–240 °C. Точный диапазон указан на катушке, а лучшее значение для вашего принтера находят температурной башней. Главное правило: чем выше скорость, тем выше нужна температура, потому что пластик проходит через сопло быстрее и не успевает прогреться. Ниже — таблица по видам PLA, признаки недогрева и перегрева, подбор башней и типичные ошибки.
Таблица температур
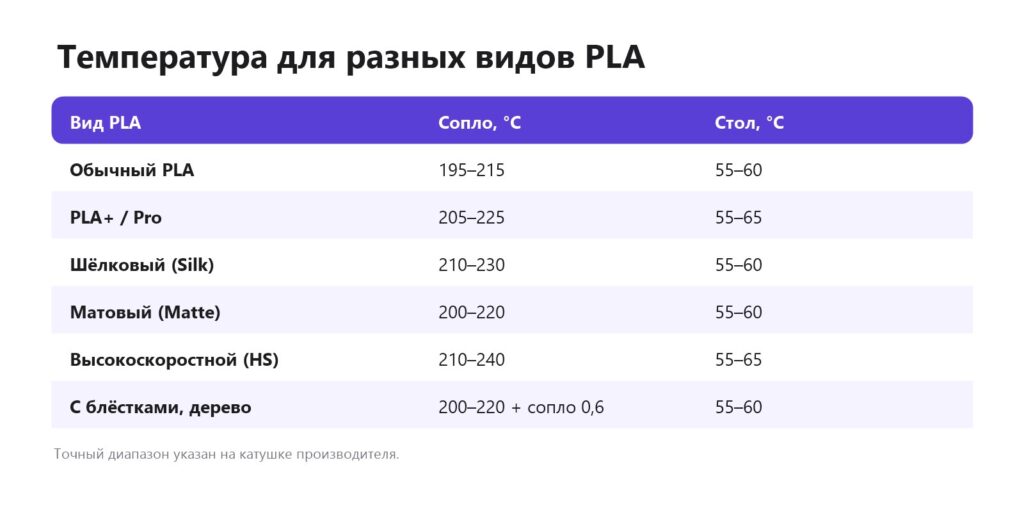
Диапазоны в таблице — ориентир. У разных производителей и даже разных цветов одной марки оптимальная температура может отличаться на 5–10 °C: пигменты и добавки меняют вязкость расплава. Белые и светлые цвета часто печатаются чуть горячее, чёрные — чуть холоднее. Подробнее о пластике — PLA-пластик, PLA или PLA+.
Температура и скорость
Хотэнд должен успеть расплавить пластик. При медленной печати (50–80 мм/с) нити хватает 195–205 °C. На быстрых принтерах CoreXY при 200–300 мм/с тот же PLA при 200 °C начнёт недоэкструдировать: экструдер щёлкает, стенки получаются пористыми. Поэтому для быстрой печати поднимают температуру до 215–230 °C или ограничивают объёмную скорость. Высокоскоростные марки PLA специально сделаны более текучими — им нужно меньше тепла на тот же поток. Как ускорить 3D-печать.
| Скорость печати | Типичная температура PLA |
|---|---|
| до 80 мм/с (старые принтеры) | 195–205 °C |
| 100–200 мм/с | 205–215 °C |
| 250–400 мм/с (HS PLA) | 215–235 °C |
Признаки неправильной температуры
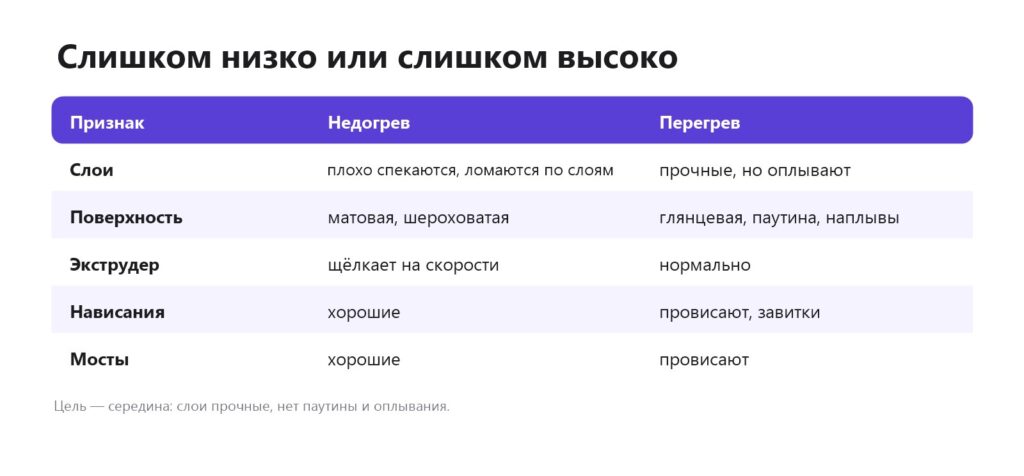
Недогрев опасен тем, что деталь выглядит прилично, но ломается по слоям: межслойная адгезия падает. Проверьте, разломив тестовую пластинку поперёк слоёв. Перегрев виден сразу: паутина, оплывшие мелкие детали, провисающие мосты, «барашки» на нависаниях. Паутина, расслоение.
Как подобрать температурной башней
- Скачайте модель температурной башни или используйте встроенную калибровку слайсера (в Orca Slicer — меню «Калибровка → Температура»). Orca Slicer.
- Задайте диапазон: например, от 230 до 190 °C с шагом 5 °C — каждая секция печатается при своей температуре.
- Печатайте с той скоростью, с которой будете печатать обычно.
- Оцените каждую секцию: паутину, мосты, нависания, гладкость стенок.
- Попробуйте отломить секции пальцами — прочность слоёв тоже важна.
- Выберите самую холодную секцию с хорошей прочностью и без дефектов, прибавьте 0–5 °C запаса.
Повторяйте для каждой новой марки пластика. Тестовые модели.
Температура стола
Для PLA стол греют до 55–60 °C, на текстурном PEI иногда до 65 °C. Выше 65 °C PLA у основания размягчается — появляется слоновья нога, а в закрытом принтере ещё и риск heat creep. Без подогрева PLA тоже печатается, но нужна хорошая поверхность (клей, синий скотч) и аккуратный первый слой. Слоновья нога, heat creep, пластик не прилипает к столу.
Первый слой
Многие печатают первый слой на 5 °C горячее основной температуры — пластик лучше растекается и прилипает. Стол оставляют таким же. Идеальный первый слой.
Типичные ошибки
- Брать температуру «из интернета» без учёта своей скорости и хотэнда.
- Лечить паутину только температурой — часто виноват влажный пластик. Сушка.
- Не учитывать погрешность термистора — у разных принтеров реальная температура отличается на 5–10 °C, поэтому значения с другого принтера переносятся неточно.
- Слишком горячий стол в закрытом корпусе.
Температура и вид поверхности
Температура влияет и на внешний вид. Шёлковый PLA даёт максимальный блеск при верхней границе диапазона и невысокой скорости — при холодной печати он выглядит тусклым. Матовый PLA, наоборот, при перегреве начинает блестеть. Для деталей, где важна прочность (кронштейны, крепления), выбирайте верхнюю половину диапазона — слои спекаются лучше. Для декоративных моделей с мелкими деталями и нависаниями — нижнюю: меньше оплывания и паутины. Декоративные пластики.
Частые вопросы
Какая температура печати PLA?
Сопло 195–215 °C для обычного PLA, стол 55–60 °C. Точнее — по катушке и температурной башне.
Почему PLA+ печатают горячее?
Добавки делают его вязче; обычно нужно 205–225 °C.
Можно ли печатать PLA без подогрева стола?
Можно, но нужна хорошая поверхность и аккуратный первый слой.
Нужно ли повышать температуру при быстрой печати?
Да: на 200–300 мм/с часто нужно 215–230 °C или высокоскоростной PLA.
Как понять, что температура слишком высокая?
Паутина, оплывшие мелкие детали, провисающие мосты.
Как понять, что температура слишком низкая?
Детали ломаются по слоям, экструдер щёлкает на скорости.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

