
Как ускорить 3D-печать без потери качества: 12 рабочих способов
Скорость печати упирается не в «мм/с», а в объёмную скорость хотэнда, ускорения и количество слоёв. Разбираем, что реально сокращает время: сопло 0,6, высота слоя, стенки вместо заполнения, переменные слои, молния, ускорения и input shaping, печать нескольких деталей.
Коротко: выставить «300 мм/с» в слайсере мало — реальную скорость ограничивают объёмная скорость хотэнда (сколько пластика он успевает расплавить), ускорения и количество слоёв и линий. Сильнее всего время сокращают: сопло 0,6 мм со слоем 0,3 (до 40–60 %), толще слой, переменная высота слоя, «молния» вместо заполнения для декора, меньше лишних стенок и слоёв и калибровка ускорений с input shaping. Ниже — 12 способов с цифрами, путями в слайсерах и тем, чем каждый из них платит за скорость.
Что на самом деле ограничивает скорость
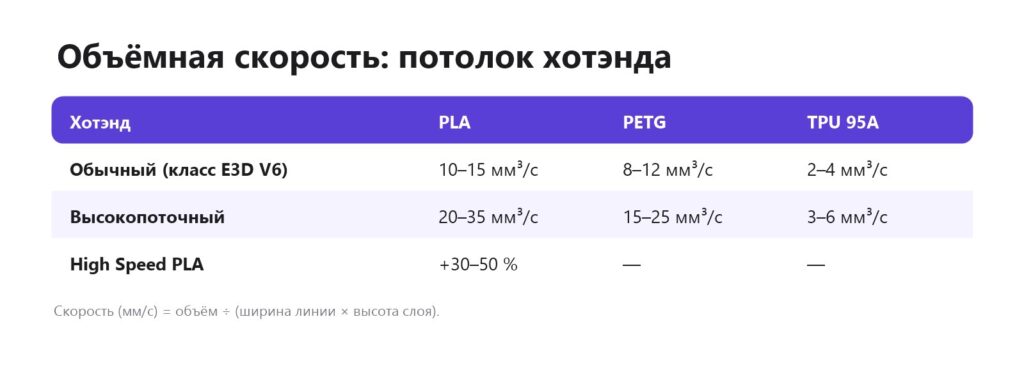
- Объёмная скорость (мм³/с) — потолок хотэнда. Обычный хотэнд плавит 10–15 мм³/с PLA. При линии 0,45 × 0,2 мм это всего 110–165 мм/с, сколько бы вы ни выставили в слайсере.
- Ускорения — на маленьких моделях голова почти не успевает разогнаться до заданной скорости.
- Охлаждение — слою нужно время остыть, иначе мелкие детали плывут; слайсер сам замедляет маленькие слои.
- Количество работы — слои, стенки, заполнение, перемещения.
Отсюда две стратегии: печатать меньше (толще слои, меньше линий) и убрать узкие места (объёмная скорость, ускорения).
1. Сопло 0,6 мм
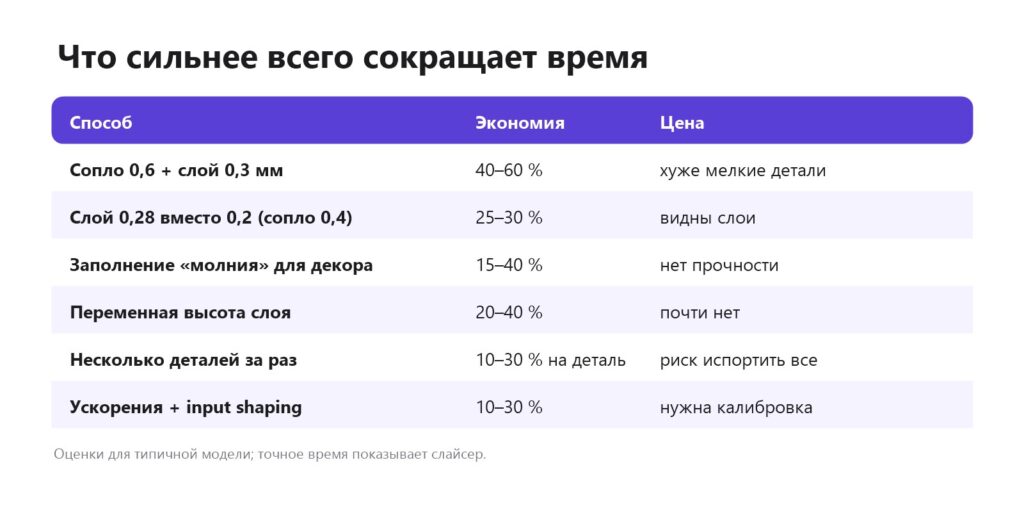
Самый эффективный способ для функциональных деталей. Линия 0,62 × 0,3 мм несёт вдвое больше пластика, чем 0,42 × 0,2. Две стенки соплом 0,6 по толщине как три стенки соплом 0,4 — меньше проходов. Прочность при этом даже растёт. Минус — мелкий текст и тонкие детали хуже. Какое сопло выбрать.
2. Толще слой
Слой 0,28 вместо 0,2 мм — на 30 % меньше слоёв. Для органайзеров, держателей и корпусов почти незаметно. Правило: слой до 75 % диаметра сопла (0,3 мм для 0,4).
3. Переменная высота слоя
Тонкие слои только на закруглениях и наклонах, толстые — на вертикальных стенках. В Orca и Bambu Studio — правой кнопкой по модели → «Переменная высота слоя» → «Адаптивно»; в Cura — «Адаптивные слои»; в PrusaSlicer — «Переменная высота слоя». Экономия 20–40 % без видимой потери качества.
4. Заполнение «молния» для декора
Для фигурок, ваз, макетов прочность не нужна: заполнение «Молния» (Lightning) поддерживает только верхние слои. Экономия до 40 % времени на крупных моделях. Для функциональных деталей — гироид 15–20 % вместо 30–40 %. Заполнение в 3D-печати.
5. Не больше стенок и слоёв, чем нужно
- Декор — 2 стенки, бытовые вещи — 3, нагруженные — 4–5.
- Верхние слои — по толщине 0,8–1 мм, нижние — 0,6–0,8 мм, а не «по 8 на всякий случай».
- Режим вазы (одна стенка спиралью) для ваз и кашпо — в разы быстрее.
6. Ограничьте объёмную скорость правильно
Парадокс: задав честный лимит объёмной скорости, вы печатаете быстрее, потому что не будет недоэкструзии и брака. Калибровка в Orca Slicer: «Калибровка» → «Макс. объёмная скорость». Значение вписывается в настройки материала — слайсер сам рассчитает, где можно ехать быстро. Недоэкструзия на скорости.
7. High Speed PLA
Специальные «быстрые» PLA (High Speed, Hyper, Rapid) менее вязкие и плавятся быстрее — объёмная скорость выше на 30–50 %. Имеет смысл на быстрых принтерах. Виды PLA.
8. Ускорения и input shaping
На моделях до 10 см скорость определяют ускорения. Без компенсации вибраций высокие ускорения дают «звон» на стенках. Функция input shaping гасит вибрации:
- Bambu Lab, Creality K-серия, Prusa Core One/MK4S и многие новые принтеры калибруют её автоматически;
- в Klipper — с акселерометром или тестом по модели; в Marlin 2.1+ — тоже есть. Klipper или Marlin.
Внешние стенки оставьте медленнее (100–200 мм/с на быстрых принтерах) — они отвечают за внешний вид, а внутренние и заполнение пусть едут на максимуме.
9. Pressure advance
Без него на высоких скоростях углы плывут, а после поворотов — недоливы. Калибровка — 10 минут, и можно ехать быстрее без брака. Pressure advance.
10. Несколько деталей за раз
Печать 4 одинаковых деталей вместе быстрее, чем по одной: нагрев, калибровка и охлаждение маленьких слоёв не повторяются. Минус — одна сорвавшаяся деталь может испортить всё. Режим «Последовательно» (по объекту) печатает детали целиком одну за другой — безопаснее, если позволяет высота.
11. Ориентация модели
Меньше высота — меньше слоёв. Плоская деталь «лёжа» печатается в разы быстрее, чем «стоя», и часто без поддержек. Но учитывайте направление нагрузки: прочность слоёв.
12. Меньше поддержек и перемещений
- Древовидные поддержки быстрее обычных; «только от стола» — ещё быстрее. Поддержки.
- Быстрые холостые перемещения (200–500 мм/с на быстрых принтерах).
- Порядок печати стенок «внутренняя → внешняя» без лишних перелётов.
Сводная таблица
Чего не делать
- Поднимать скорость без лимита объёмной скорости — недоэкструзия и слабые детали.
- Выкручивать ускорения на старом принтере — смещение слоёв.
- Убирать обдув ради скорости — PLA на мелких деталях поплывёт.
- Печатать влажным пластиком — на скорости проблемы усиливаются. Сушка.
Частые вопросы
Как ускорить 3D-печать без потери качества?
Переменная высота слоя, честный лимит объёмной скорости, pressure advance и input shaping — эти способы почти не влияют на вид модели.
Какая скорость 3D-печати нормальная?
Для классических принтеров — 50–100 мм/с, для современных CoreXY — 200–500 мм/с. Реальный предел задаёт объёмная скорость хотэнда.
Почему принтер не печатает с заданной скоростью?
Его ограничивают ускорения, лимит объёмной скорости и минимальное время слоя для охлаждения.
Сопло 0,6 печатает быстрее?
Да, при толстом слое 0,3 мм функциональные детали печатаются на 40–60 % быстрее и получаются прочнее.
Что такое объёмная скорость?
Сколько кубических миллиметров пластика хотэнд расплавляет в секунду. Это главный предел скорости печати.
Влияет ли заполнение на время печати?
Да, особенно на крупных моделях. Для декора «молния» экономит до 40 % времени.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

