
Поддержки в 3D-печати: когда нужны, какие выбрать и как убрать
Поддержки держат нависающие части модели во время печати. Разбираем угол нависания, древовидные и обычные поддержки, настройки зазора, как повернуть модель, чтобы обойтись без поддержек, и как аккуратно их убрать после печати.
Коротко: поддержки нужны, когда часть модели нависает над пустотой круче 45–55° от вертикали. Для фигурок и сложных форм выбирайте древовидные поддержки — они экономнее и легче снимаются, для плоских нависаний — обычные. Часто без поддержек можно обойтись, повернув модель на столе. Чтобы поддержки легко отходили, важен зазор по Z 0,15–0,2 мм (для слоя 0,2 мм). Ниже — настройки с путями в Bambu Studio, Orca, Cura и PrusaSlicer, ручная расстановка, как печатать без поддержек, как убрать их без следов и поддержки на фотополимере.
Зачем нужны поддержки
3D-принтер печатает слоями снизу вверх, и каждый новый слой должен на что-то опираться. Если часть модели висит в воздухе — подбородок фигурки, вытянутая рука, потолок арки, — пластику не на что лечь, и он провисает. Поддержки — временные конструкции, которые принтер строит под такими местами; после печати их удаляют.
Когда нужны поддержки: угол нависания
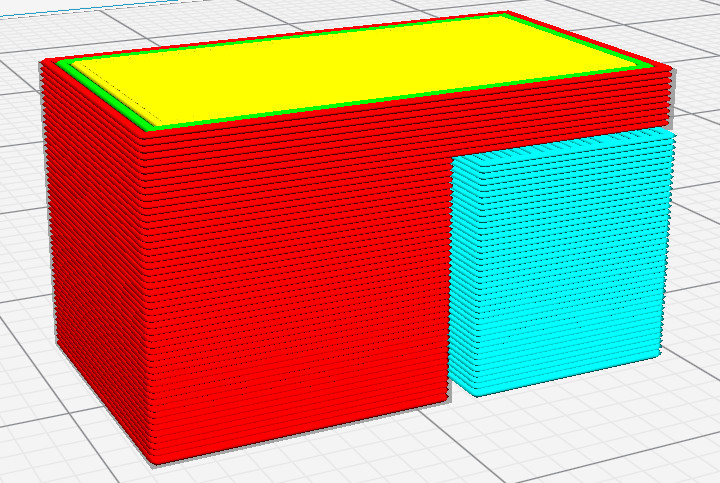
Каждый новый слой может немного выступать за край предыдущего. Пока выступ небольшой, пластик опирается на нижний слой. Большинство принтеров с хорошим обдувом печатают нависания до 45° от вертикали без поддержек, а современные быстрые принтеры с мощным обдувом — до 55–60°.
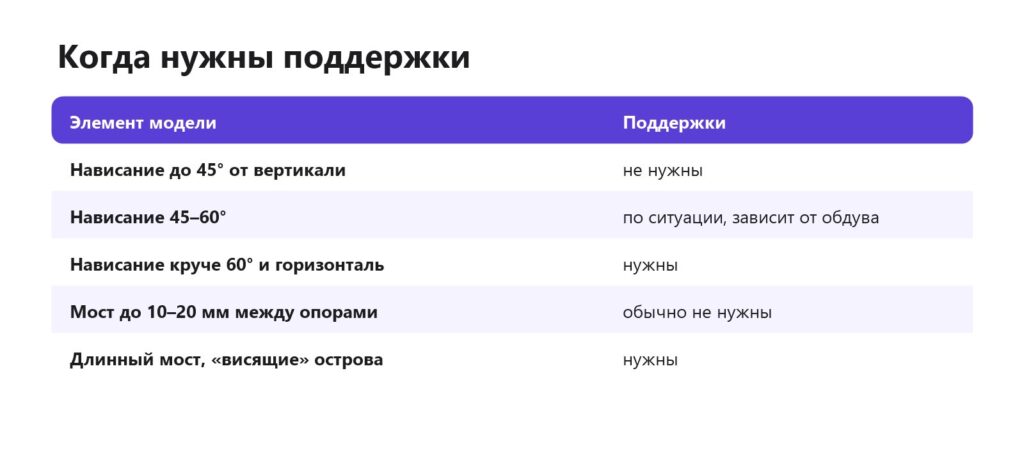
Отдельный случай — мосты: горизонтальные перемычки между двумя опорами. Короткие мосты (до 20–50 мм в зависимости от принтера) печатаются «в воздухе» натянутой нитью — поддержки не нужны. Ещё одно исключение — круглые отверстия в стенке: верх отверстия диаметром до 8–10 мм обычно печатается без поддержек.
Проверьте свой принтер: напечатайте тест нависаний (overhang test) с Printables или из калибровок слайсера. Он покажет, с какого угла начинается провисание, — это и будет ваш порог поддержек.
Древовидные или обычные поддержки
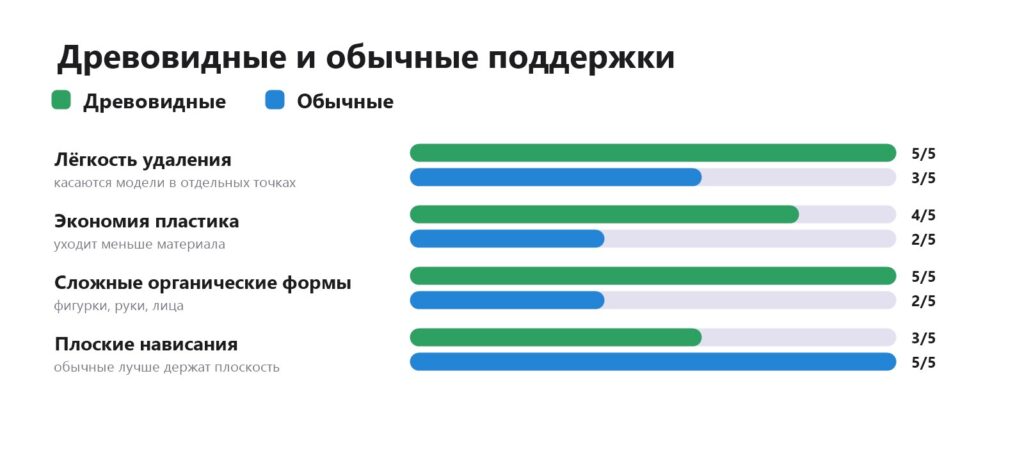
- Древовидные (tree supports) растут от стола «ветками» и касаются модели только в нужных точках. Экономят пластик, легко удаляются, почти не оставляют следов. Лучший выбор для фигурок, миниатюр и органических форм.
- Обычные (линейные, сеточные, «нормальные») — сплошной «лес» под нависанием. Хорошо держат большие плоские поверхности и технические детали, но расходуют больше пластика и оставляют больше следов.
| Слайсер | Где включить | Название древовидных |
|---|---|---|
| Bambu Studio / Orca Slicer | вкладка «Поддержка» → «Включить поддержку», «Тип» | Дерево (авто): Tree Slim, Tree Strong, Tree Hybrid, Organic |
| Cura | «Поддержки» → «Генерация поддержек», «Структура поддержек» | Древовидная |
| PrusaSlicer | «Настройки печати» → «Поддержка» → «Стиль» | Органические |
Сравнение программ — какой слайсер выбрать.
Главные настройки поддержек
| Настройка | Старт | На что влияет |
|---|---|---|
| Порог угла | 45–55° | с какого нависания строить поддержки |
| Зазор по Z (сверху) | 0,15–0,2 мм при слое 0,2 | больше — легче снять, хуже нижняя поверхность |
| Зазор по XY | 0,5–0,8 мм | поддержки не прилипают к стенкам |
| Только от стола | для фигурок — да | не растут на самой модели, меньше следов |
| Интерфейс поддержек | 2–3 слоя | ровнее поверхность над поддержкой, но снимать сложнее |
| Плотность | 10–15 % | больше — надёжнее, но дольше и труднее снимать |
| Только критические зоны | по задаче | не ставить поддержки под мелкими нависаниями |
Хитрость для чистой нижней поверхности: на принтерах с несколькими материалами печатайте интерфейс поддержек другим пластиком — PLA плохо прилипает к PETG и наоборот, поэтому поддержка из PETG под PLA-моделью снимается одним движением и оставляет гладкую поверхность. Есть и специальные «поддерживающие» пластики (Support for PLA).
Ручная расстановка поддержек
Автоматика часто ставит лишние поддержки — например, под подбородком, где они не нужны, или внутри отверстий. Все слайсеры позволяют поправить это вручную:
- Bambu Studio / Orca: инструмент «Рисование поддержек» (клавиша L) — закрасьте кистью места, где поддержки обязательны или запрещены.
- Cura: «Блокировщик поддержек» на левой панели — куб, внутри которого поддержки не строятся.
- PrusaSlicer: «Рисование поддержек» (клавиша L) — «Принудительно» и «Блокировать».
Как печатать без поддержек
- Поверните модель. Часто достаточно положить её на другую грань. В Bambu Studio и Orca есть автоориентация (клавиша F по поверхности: «Положить на грань»).
- Разрежьте модель на части (инструмент «Разрезать», клавиша C) и склейте после печати — чем склеить. Слайсеры умеют добавлять к частям шипы-коннекторы для точной сборки.
- Добавьте фаски 45° вместо горизонтальных выступов, если проектируете модель сами — моделирование под 3D-печать.
- Выбирайте модели «без поддержек» (supportless, no supports) — многие авторы специально так проектируют.
- Растворимые поддержки — на принтерах с двумя материалами; PVA и растворимые поддержки.
Как убрать поддержки после печати
- Дайте модели остыть — тёплый пластик мягкий, и поддержки отрываются вместе с кусками модели.
- Отламывайте крупные части руками или плоскогубцами, начиная с краёв. Древовидные — за «ствол», покачивая.
- Мелкие остатки срезайте кусачками-бокорезами и макетным ножом — режьте от себя.
- Следы контакта зачистите надфилем, наждачкой P220–P400 или аккуратно строительным феном — как шлифовать 3D-печать.
| Проблема | Решение |
|---|---|
| Поддержки отрываются вместе с поверхностью модели | увеличить зазор по Z на 0,05 мм, убрать интерфейс |
| Поверхность над поддержками рваная, провисшая | уменьшить зазор по Z, добавить 2–3 слоя интерфейса |
| Поддержки падают во время печати | больше плотность, кайма для поддержек, древовидные Strong |
| Поддержки внутри отверстий, не достать | блокировщик или «только от стола» |
| Слишком много следов на фигурке | древовидные, ориентация лицом вверх, ручная расстановка |
Поддержки на фотополимерном принтере
На смоле поддержки нужны почти всегда: модель печатается вверх ногами и «висит» на платформе. Их расставляют в специальных слайсерах (Chitubox, Lychee Slicer или фирменном слайсере принтера). Модель обычно наклоняют на 30–45°, чтобы уменьшить площадь каждого слоя, и ставят лёгкие поддержки на детали, тяжёлые — на массивные части. Удаляют до засветки, пока смола ещё немного мягкая. Подробнее — как печатать на фотополимерном принтере.
Читайте также: принтер печатает в воздухе.
Частые вопросы
При каком угле нужны поддержки?
Обычно при нависании круче 45–55° от вертикали. Точный порог покажет тест нависаний на вашем принтере.
Что лучше: древовидные или обычные поддержки?
Для фигурок и сложных форм — древовидные: экономнее и легче снимаются. Для больших плоских нависаний и технических деталей — обычные.
Как сделать, чтобы поддержки легко отходили?
Увеличьте зазор по Z до 0,15–0,2 мм, используйте поддержки «только от стола» и дайте модели остыть перед удалением.
Можно ли печатать без поддержек?
Часто да: поверните модель, разрежьте на части или выберите модель, спроектированную без нависаний.
Нужны ли поддержки для мостов?
Для коротких мостов — нет, принтер печатает их натянутой нитью. Длинные мосты лучше поддержать.
Чем срезать поддержки?
Кусачками-бокорезами и макетным ножом, следы — надфилем и наждачкой.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

