Как печатать на фотополимерном принтере: пошагово для начинающих
Пошаговая инструкция по фотополимерной печати: подготовка принтера и смолы, калибровка платформы, расстановка поддержек, время засветки слоя, печать и постобработка. Плюс частые проблемы: модель не прилипает к платформе, отваливаются поддержки, липкая смола.
Коротко: печать на фотополимерном принтере — это подготовка места и перчаток → калибровка платформы → подогрев и перемешивание смолы → модель в слайсере (наклон 30–45°, поддержки, полость с дренажом) → калибровка экспозиции тестом → печать → промывка, удаление поддержек и засветка. Главные настройки — время экспозиции обычного слоя (для стандартных смол на монохромных экранах обычно 1,5–3 с при слое 0,05 мм) и нижних слоёв (20–35 с), а главная ошибка новичков — холодная смола и холодная комната. Ниже — каждый шаг подробно, настройки в Chitubox и Lychee, тест экспозиции и таблица проблем.
Пошагово
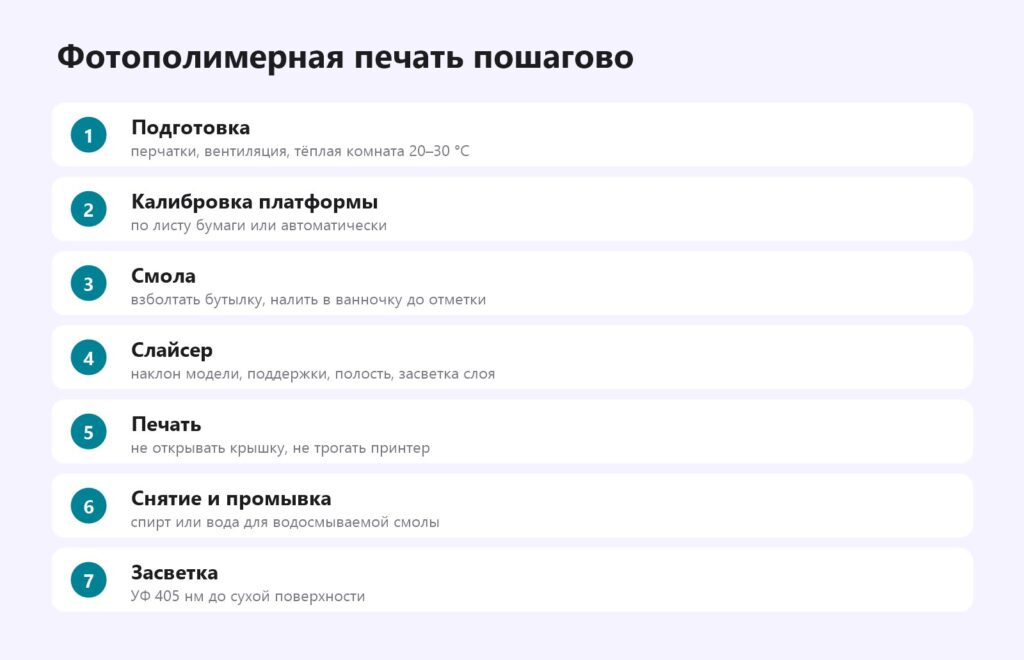
1. Подготовка и безопасность
- Место: не жилая комната, проветривание или принтер с угольным фильтром. Температура в помещении — не ниже 20 °C: холодная смола становится густой, и печать срывается.
- Защита: нитриловые перчатки, очки. Жидкая смола раздражает кожу и может вызвать аллергию — о безопасности.
- Рабочий стол: застелите плёнкой или силиконовым ковриком, держите бумажные полотенца и спирт под рукой.
2. Калибровка платформы
Платформа должна стоять строго параллельно экрану. У многих новых принтеров платформа откалибрована на заводе или выравнивается автоматически — тогда достаточно проверить первую печать. Ручная калибровка (листом бумаги):
- Снимите ванночку, ослабьте винты платформы.
- Положите лист офисной бумаги на экран.
- В меню нажмите «Домой» (Home) — платформа опустится до экрана.
- Слегка прижмите платформу рукой и затяните винты, начиная с центрального.
- Установите Z = 0 в меню («Set Z=0» / «Задать ноль»).
Бумага должна вытягиваться с заметным сопротивлением. Слегка зашкуренная платформа (P180–P240) держит модели лучше.
3. Смола
- Взболтайте бутылку 1–2 минуты: пигменты оседают на дно.
- Прогрейте смолу до 25–30 °C — тёплой водой в пакете, на батарее или с помощью подогрева ванночки (есть у многих новых принтеров).
- Наливайте до отметки MAX, но не выше. На одну небольшую печать хватает слоя 1–2 см.
- Проверьте плёнку на дне ванночки: без проколов, царапин и застывших кусочков.
Какую смолу выбрать — виды смол для фотополимерного принтера.
4. Подготовка модели в слайсере
Популярные программы: Chitubox (бесплатная версия), Lychee Slicer (бесплатная и платная версии) и фирменные слайсеры производителей (Anycubic Photon Workshop, Elegoo SatelLite и т. п.). Сначала выберите в программе свой принтер — профиль задаёт разрешение экрана и формат файла.
Ориентация
Наклоните модель на 30–45°. Так площадь каждого слоя меньше, отрыв от плёнки мягче, а следы поддержек уходят на невидимую сторону. Лицо и мелкие детали фигурки поворачивайте от платформы — поддержки на лице не нужны.
Полость и дренаж
Крупные модели делают полыми (стенка 2–3 мм) — экономия смолы и меньше нагрузки на плёнку. Обязательно добавьте 2 дренажных отверстия 3–5 мм у нижнего края: без них внутри возникает вакуум («эффект присоски»), и внутри останется жидкая смола.
Поддержки
- Автоматические поддержки — хорошая стартовая точка, затем добавьте вручную на «островки» — точки, которые начинаются в воздухе (подбородок, кончики пальцев, низ плаща). Lychee подсвечивает такие места.
- Лёгкие поддержки — на мелкие детали, средние и тяжёлые — на массивные части.
- Подложка (raft) под поддержками держит модель на платформе.
Общие принципы поддержек — поддержки в 3D-печати.
Настройки печати
| Параметр | Стартовое значение | Что делает |
|---|---|---|
| Высота слоя | 0,05 мм | 0,03 — для ювелирки, 0,05 — стандарт, 0,1 — быстро |
| Экспозиция слоя | по профилю смолы, обычно 1,5–3 с | главная настройка качества |
| Экспозиция нижних слоёв | 20–35 с | прилипание к платформе |
| Количество нижних слоёв | 4–6 | основа модели |
| Скорость подъёма | по профилю принтера | медленнее — меньше отрывов |
| Пауза перед засветкой | 0,5–1 с | смола успевает растечься |
Точные значения ищите в таблице производителя смолы для вашего принтера — у Elegoo, Anycubic, Phrozen и Siraya Tech они публикуются на сайтах.
Тест экспозиции
Для новой смолы напечатайте тест-модель: AmeraLabs Town, Cones of Calibration или RERF (функция многих принтеров: на одной платформе печатаются 8 образцов с разной экспозицией). Выберите время, при котором детали чёткие, а отверстия не заросли: недосвет — детали рыхлые и тонкие, пересвет — отверстия зарастают, края «пухнут».
5. Печать
- Первые 10–20 слоёв — следите, чтобы модель прилипла (большинство принтеров позволяют приостановить и посмотреть).
- Не открывайте крышку на ярком свету — смола засвечивается от солнца.
- Если печать сорвалась — сразу проверьте ванночку: застывший кусок на плёнке испортит следующую печать и может повредить экран. Используйте функцию очистки ванночки.
6. Снятие, промывка и засветка
Дайте смоле стечь 5–10 минут, снимите модель пластиковым шпателем, промойте в изопропиловом спирте в две ванны по 2–3 минуты, высушите, удалите поддержки и засветите 1–10 минут в зависимости от размера. Подробно — как мыть и засвечивать фотополимер. Дальше — покраска фигурки.
Частые проблемы
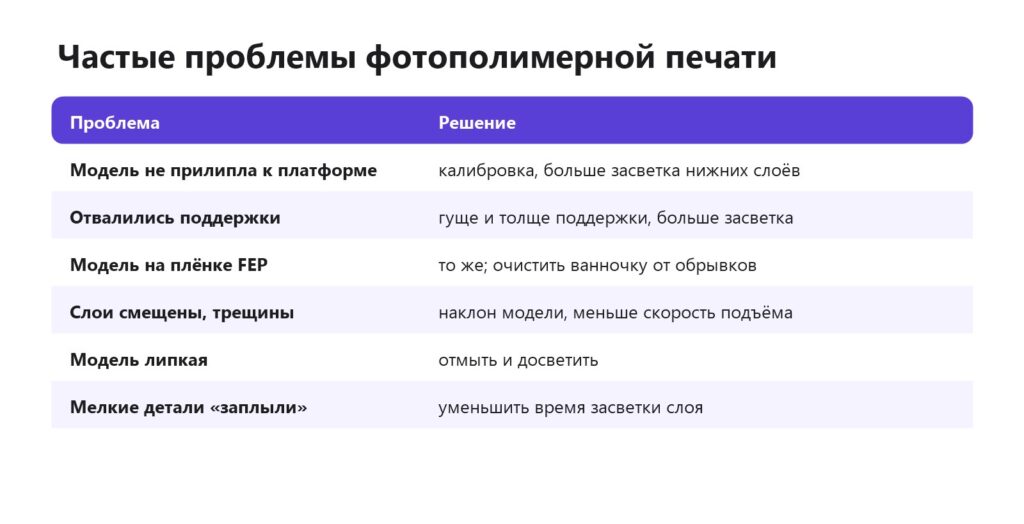
| Проблема | Причина | Решение |
|---|---|---|
| Ничего не прилипло к платформе | калибровка, холодная смола, мало нижней экспозиции | калибровка, смола 25 °C, +5–10 с к нижним слоям |
| Модель осталась на плёнке | отвалились поддержки, большая площадь слоя | больше поддержек, наклон, медленный подъём |
| Слои смещены, полосы | люфт платформы, ослабленная плёнка | проверить винты, натяжение плёнки |
| Трещины, «взрыв» модели | полость без дренажа | дренажные отверстия |
| Дыры в модели («кратеры») | эффект присоски | дренаж, наклон модели |
| Мелкие детали потерялись | недосвет | тест экспозиции |
Частые вопросы
Какое время экспозиции ставить?
Для стандартной смолы на монохромном экране — обычно 1,5–3 секунды на слой 0,05 мм и 20–35 секунд на нижние слои. Точное значение — по таблице производителя и тесту экспозиции.
Под каким углом ставить модель?
30–45° к платформе: меньше площадь слоя, мягче отрыв от плёнки, меньше следов поддержек на видимых местах.
Почему модель не прилипает к платформе?
Неправильная калибровка, холодная смола или мало экспозиции нижних слоёв.
Нужно ли делать модель полой?
Крупные — да, со стенкой 2–3 мм и двумя дренажными отверстиями. Мелкие фигурки печатают сплошными.
Какая температура нужна для фотополимерной печати?
Смола и помещение — 20–30 °C. В холоде смола густеет, и печать срывается.
Какой слайсер для фотополимерного принтера?
Chitubox, Lychee Slicer или фирменный слайсер производителя принтера.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку