
Pressure advance (linear advance): что это и как настроить в Orca Slicer, Klipper и Marlin
Pressure advance убирает наплывы на углах и недоливы после разгона. Разбираем, как он работает, как откалибровать его тестом в Orca Slicer и Bambu Studio, как задать в Klipper и Marlin, типичные значения для директа и боудена и связь с ретрактом.
Коротко: pressure advance (в Marlin — linear advance) — функция прошивки, которая заранее повышает давление в сопле перед разгоном и сбрасывает его перед торможением. Без неё на углах получаются наплывы, а после углов — тонкие места. Калибруется за 10 минут: в Orca Slicer — «Калибровка» → «Pressure advance», в Bambu Studio — «Калибровка» → «Динамика потока». Типичные значения: 0,02–0,06 для директа и 0,3–0,8 для боудена. Ниже — как это работает, калибровка по шагам во всех популярных программах и прошивках, значения для разных пластиков, связь с ретрактом и частые ошибки.
Что такое pressure advance простыми словами
Расплавленный пластик в сопле ведёт себя как зубная паста в тюбике: если начать давить, паста выходит не сразу, а если перестать — ещё немного вытекает. Экструдер давит на нить, но давление в сопле нарастает и спадает с задержкой. Особенно это заметно, когда голова резко разгоняется и тормозит на углах:
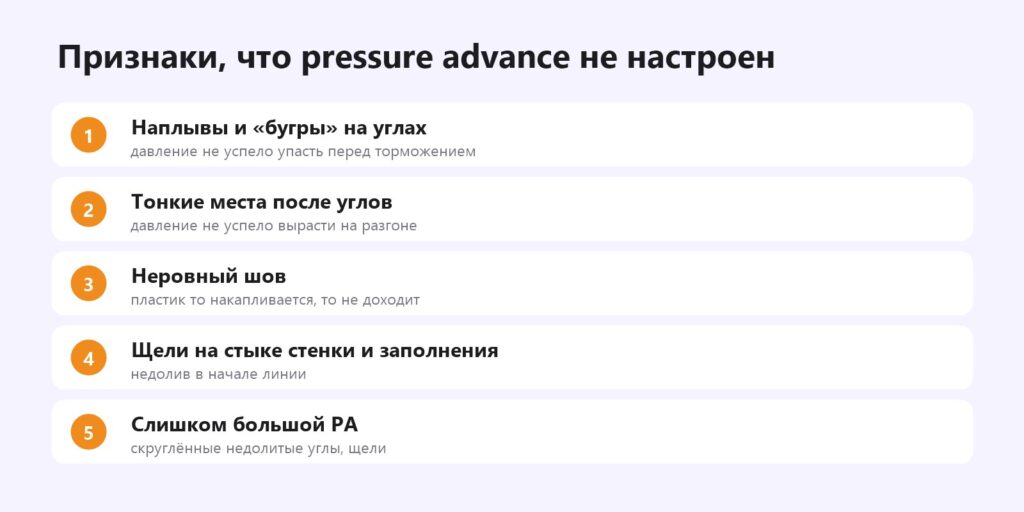
- перед углом голова тормозит, а пластик по инерции продолжает выходить — наплыв на углу;
- после угла голова разгоняется, а давление ещё не выросло — тонкая стенка сразу за углом.
Pressure advance заставляет экструдер чуть раньше «поддать» пластик перед разгоном и чуть втянуть перед торможением. Коэффициент PA показывает, насколько сильно это делать.
Зачем калибровать
- Острые углы без «бугров» — важно для деталей, которые стыкуются.
- Ровный шов на стенках.
- Нет щелей между стенками и заполнением.
- Можно печатать быстрее: чем выше скорость и ускорения, тем заметнее эффект давления.
- Меньше паутины — часть работы ретракта PA делает сам. О ретракте.
Калибровка в Orca Slicer
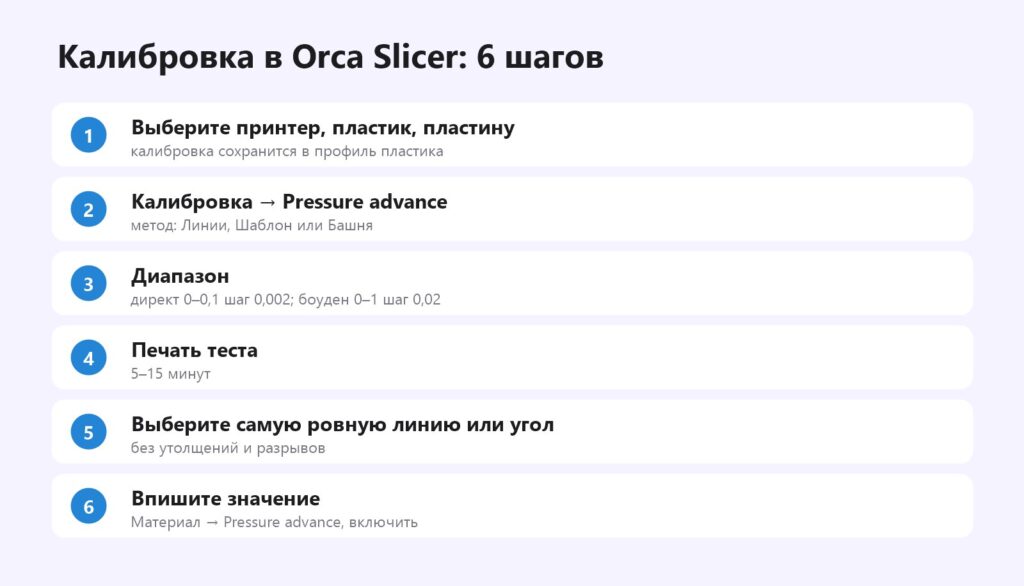
- Выберите в слайсере свой принтер, пластик (именно ту катушку, что заправлена) и тип пластины.
- Меню «Калибровка» → «Pressure advance».
- Выберите метод:
- Линии (PA Line) — набор горизонтальных линий с медленными и быстрыми участками; быстро и наглядно.
- Шаблон (PA Pattern) — набор «уголков»; удобно оценивать острые углы, лучше для быстрых принтеров.
- Башня (PA Tower) — PA растёт с высотой; подходит для боуденов и больших диапазонов.
- Задайте диапазон: для директа 0–0,1 с шагом 0,002–0,005, для боудена 0–1 с шагом 0,02–0,05.
- Напечатайте тест (5–15 минут). Найдите линию или уголок, где ширина везде одинаковая: нет утолщения на переходе скорости и нет разрыва. Подпись значения напечатана рядом.
- Откройте настройки материала → вкладка с параметрами нити → включите «Включить pressure advance» и впишите значение. Сохраните профиль пластика.
Если тест показывает несколько «хороших» линий — берите среднюю. Если все линии выглядят одинаково плохо, сначала проверьте поток, температуру и сухость пластика: недо- и переэкструзия, сушка пластика.
Bambu Studio и принтеры Bambu Lab
У Bambu Lab эта функция называется «Динамика потока» (Flow Dynamics), а коэффициент — K. Принтеры с лидаром или датчиком давления выполняют автоматическую калибровку перед печатью (галочка «Калибровка динамики потока» при отправке). Для точности сделайте ручную: «Калибровка» → «Динамика потока» → «Ручная», выберите сопло и пластик, напечатайте шаблон и сохраните результат для этой катушки. При использовании AMS привяжите значение к нужному слоту.
Klipper
В Klipper pressure advance задаётся в секции экструдера файла printer.cfg:
pressure_advance: 0.04— значение по умолчанию;pressure_advance_smooth_time: 0.040— сглаживание, обычно не трогают.
Удобнее не хранить одно значение, а задавать его для каждого пластика в стартовом G-code материала командой SET_PRESSURE_ADVANCE ADVANCE=0.045. Orca Slicer при включённом PA в профиле пластика сам вставит эту команду. Калибровка — тем же тестом из Orca или методом «башни» из документации Klipper.
Marlin (linear advance)
- В прошивке должна быть включена опция
LIN_ADVANCE— во многих готовых прошивках она уже есть, в старых — нет. - Значение задаётся командой
M900 K0.05в стартовом G-code материала; сохранить в память —M500. - Тест — встроенный в Orca Slicer (он генерирует G-code с M900) или генератор linear advance от Marlin.
- На старых платах с драйверами TMC2208 в режиме stealthChop linear advance может вызывать пропуски шагов экструдера — переключите драйвер экструдера в spreadCycle или используйте небольшие значения.
Типичные значения
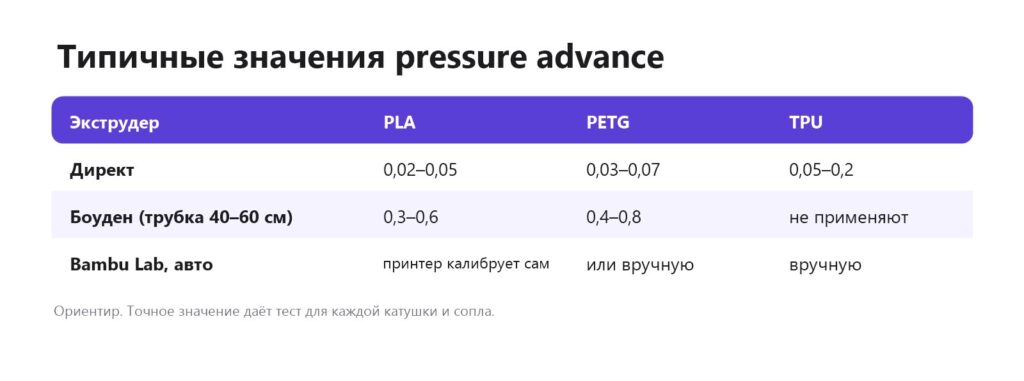
Значение зависит от экструдера (директ или боуден), сопла, пластика и даже цвета. Поэтому правило простое: новая катушка или другой бренд — новый тест, а результат сохраните в профиль этого пластика. Для сопла 0,6 мм значения обычно чуть ниже, чем для 0,4.
Pressure advance и ретракт
PA уменьшает давление перед перемещением, поэтому после калибровки ретракт часто можно сократить. Порядок калибровок для новой катушки:
- Температура (башня).
- Поток.
- Pressure advance.
- Ретракт.
- Максимальная объёмная скорость — как ускорить печать.
Частые ошибки
| Ошибка | Что получится | Как правильно |
|---|---|---|
| Значение от боудена на директе | щели, недоливы на углах, пропуски | свой тест, 0,02–0,06 |
| PA задан и в прошивке, и в слайсере по-разному | непредсказуемо | одно место — профиль пластика в слайсере |
| Калибровка на влажном пластике | неверное значение | сначала сушка |
| Калибровка при одной скорости, печать при другой | углы снова «плывут» | тест на рабочих ускорениях |
| Слишком большой PA | скруглённые недолитые углы, щёлкает экструдер | уменьшить |
Читайте также: вздутые и скруглённые углы 3D-печати.
Частые вопросы
Что такое pressure advance?
Функция прошивки, которая компенсирует задержку давления в сопле: заранее добавляет пластик перед разгоном и сбрасывает перед торможением. Убирает наплывы на углах.
Linear advance и pressure advance — одно и то же?
Да, это одна функция: в Marlin она называется linear advance (коэффициент K), в Klipper и Orca Slicer — pressure advance, у Bambu Lab — динамика потока.
Какое значение pressure advance для директа?
Обычно 0,02–0,06 для PLA и PETG. Точное значение даёт тест.
Какое значение pressure advance для боудена?
Обычно 0,3–0,8 в зависимости от длины трубки и пластика.
Нужно ли калибровать для каждого пластика?
Да, для каждого типа и бренда, а лучше для каждой новой катушки. Сохраняйте значение в профиль пластика.
Где в Orca Slicer калибровка pressure advance?
Меню «Калибровка» → «Pressure advance». Значение вписывается в настройках материала.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

