Директ или боуден: какой экструдер лучше для 3D-принтера
Чем директ-экструдер отличается от боудена, какой лучше для гибкого пластика, скорости и точности, как настраивать ретракт и pressure advance для каждого типа и стоит ли переделывать боуден в директ.
Коротко: в директ-экструдере мотор подачи стоит прямо на печатающей голове над соплом, в боудене — на раме, а нить идёт к соплу по тефлоновой трубке длиной 30–70 см. Директ лучше для гибких пластиков (TPU), точнее отрабатывает ретракт и проще в настройке; боуден делает голову лёгкой. Сегодня почти все новые принтеры для дома — с лёгким директом, и при покупке стоит выбирать именно его. Переделывать рабочий боуден в директ имеет смысл, если вы регулярно печатаете TPU. Ниже — устройство, честное сравнение, настройки ретракта и pressure advance для каждого типа, обслуживание и типичные проблемы.
Как устроены директ и боуден
Экструдер — механизм, который шестернями проталкивает нить пластика в горячую часть (хотэнд), где она плавится и выходит из сопла. Отличие типов — где стоит этот механизм.
- Директ (direct drive) — шестерни и мотор на печатающей голове. Между шестернёй и соплом — 2–5 см. Подача и втягивание нити передаются в сопло мгновенно.
- Боуден (Bowden) — шестерни и мотор закреплены на раме. Нить проходит через длинную PTFE-трубку к хотэнду. Голова лёгкая, но нить в трубке пружинит и имеет люфт.
Общий принцип работы принтера — как работает 3D-принтер.
Сравнение: что лучше
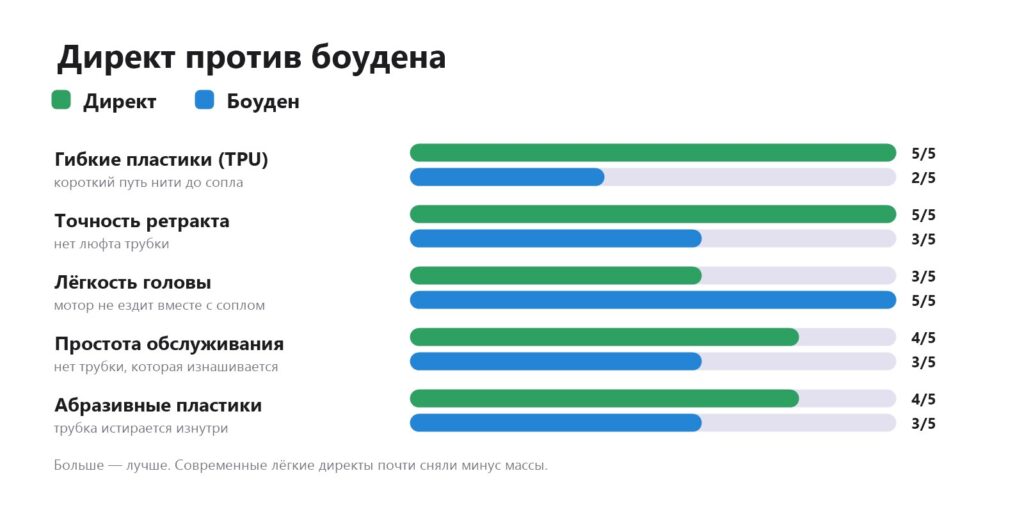
| Критерий | Директ | Боуден |
|---|---|---|
| Гибкий TPU | отлично, даже мягкие марки | только жёсткий TPU 95A–98A, медленно |
| Ретракт | 0,5–1,5 мм, точный | 4–7 мм, больше паутины |
| Углы и мелкие детали | точнее, проще pressure advance | больше «запаздывание» подачи |
| Масса головы | больше | минимальная |
| Вибрации на высокой скорости | заметнее на старых тяжёлых головах | меньше |
| Обслуживание | нет трубки-расходника | трубка и фитинги изнашиваются |
| Смена пластика | быстро | дольше, нужно протолкнуть по трубке |
Почему исчез главный минус директа
Раньше директ означал тяжёлую голову с мотором NEMA 17 — на высокой скорости она раскачивалась, и на стенках появлялся «звон» (волны). Сейчас стоят компактные моторы и лёгкие редукторные экструдеры, а прошивки (Klipper, фирменные прошивки Bambu Lab, Creality, Prusa) компенсируют вибрации функцией input shaping. Поэтому быстрые принтеры 2024–2026 годов почти все с директом.
Где боуден ещё хорош
- Дельта-принтеры — там лёгкая голова критична.
- Очень большие принтеры, где важна масса подвижной части.
- Простые бюджетные модели — дешевле и надёжнее в базовом исполнении.
Какой выбрать при покупке
- Для дома и первого принтера — директ: проще настроить, печатает любые пластики. Какой 3D-принтер купить для дома.
- Нужен TPU (чехлы, ножки, прокладки) — только директ. Как печатать TPU.
- Многоцветная печать — системы автоматической смены пластика работают с обоими типами, тракт до головы у них и так длинный. Многоцветная 3D-печать.
Настройки для каждого типа
Ретракт
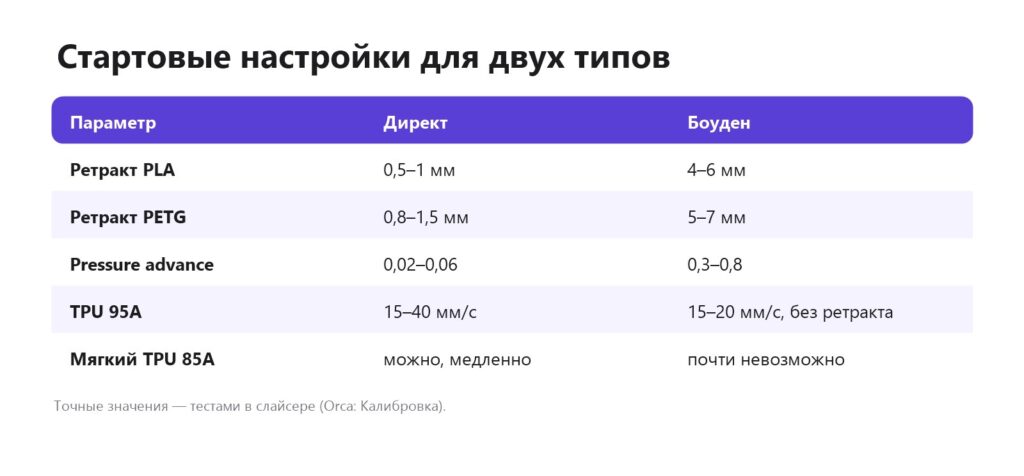
Для директа — 0,5–1,5 мм при 30–45 мм/с, для боудена — 4–7 мм при 35–50 мм/с. Длинный ретракт на директе — частая причина засоров: если вы перешли с боудена, обязательно уменьшите его. Подробно — ретракт в 3D-печати.
Pressure advance
Pressure advance (linear advance) заранее увеличивает и сбрасывает давление в сопле на разгонах и торможениях. На боудене из-за упругости нити коэффициент в 10 раз больше: 0,3–0,8 против 0,02–0,06 на директе. Калибровка — pressure advance: что это и как настроить.
Калибровка подачи (E-steps / rotation distance)
При замене экструдера проверьте, что принтер подаёт ровно столько нити, сколько просит: отметьте нить на 120 мм выше экструдера, подайте 100 мм при нагретом сопле и измерьте остаток. Должно остаться 20 мм. Если нет — пересчитайте E-steps (Marlin) или rotation_distance (Klipper).
Обслуживание
- Боуден: трубка у хотэнда со временем оплавляется, между трубкой и соплом появляется зазор — отсюда засоры. Раз в несколько месяцев проверяйте и подрезайте трубку ровно, вставляйте до упора. Фитинги (пневмоцанги) разбалтываются — трубка начинает «ходить», что видно по люфту.
- Директ: чистите зубья шестерён от пластиковой пыли, проверяйте натяжение прижима. Рычаг прижима из пластика у дешёвых экструдеров может треснуть.
График ухода — как ухаживать за 3D-принтером.
Стоит ли переделывать боуден в директ
На популярных принтерах (Ender-3 и подобных) есть готовые комплекты переделки. Стоит, если:
- вы регулярно печатаете TPU и мягкие пластики;
- постоянно боретесь с паутиной и засорами от длинного ретракта.
Не стоит, если принтер старый и вы и так думаете о новом: стоимость комплекта, время и последующая настройка (крепления, датчики, кабели, E-steps, ретракт, pressure advance) часто съедают выгоду. Современный принтер с директом «из коробки» печатает быстрее и стабильнее переделанного.
Частые проблемы
| Проблема | Директ | Боуден |
|---|---|---|
| Паутина | ретракт 0,5–1,5 мм, сухой пластик | ретракт 5–6 мм, проверить люфт трубки |
| Засоры | слишком длинный ретракт, перегрев радиатора | зазор между трубкой и соплом |
| TPU запутывается | медленнее, ослабить прижим | почти неизбежно — только 95A и медленно |
| Щелчки | засор, высокая скорость | засор, трубка выскочила из фитинга |
Подробнее — как прочистить сопло, паутина при 3D-печати.
Частые вопросы
Что лучше: директ или боуден?
Для большинства домашних задач — директ: он печатает гибкие пластики, точнее работает ретракт, проще настройка. Боуден делает голову легче, это важно для дельт и очень больших принтеров.
Можно ли печатать TPU на боудене?
Жёсткий TPU 95A–98A — можно, медленно и без ретракта. Мягкие марки — практически нет.
Какой ретракт для директа?
Обычно 0,5–1,5 мм при 30–45 мм/с. Точное значение — тестом ретракта.
Какой ретракт для боудена?
Обычно 4–7 мм при 35–50 мм/с, в зависимости от длины трубки.
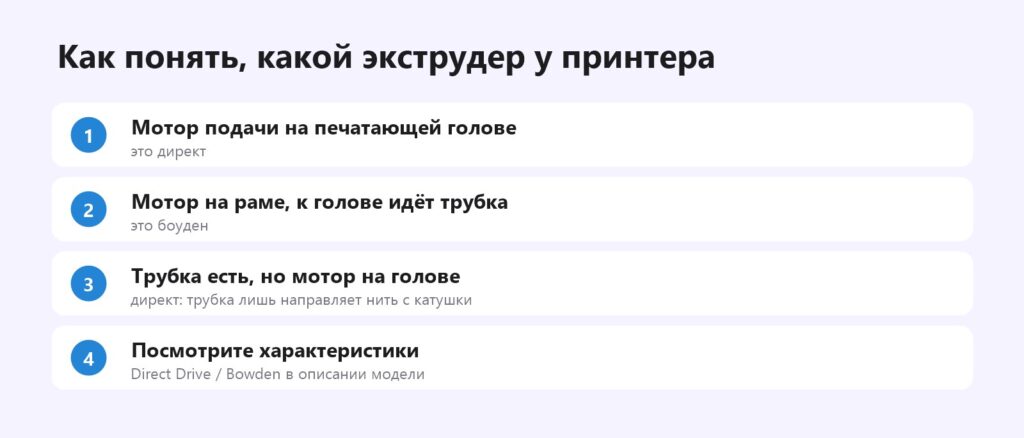
Как понять, какой экструдер у принтера?
Если мотор подачи стоит на печатающей голове — это директ. Если на раме и к голове идёт трубка с нитью — боуден.
Стоит ли переделывать боуден в директ?
Если часто печатаете TPU — да. В остальных случаях выгоднее настроить боуден или со временем купить принтер с директом.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку