
Расслоение при 3D-печати: почему трескается модель и не спекаются слои
Модель трескается между слоями или ломается по слою от небольшого усилия — это расслоение (деламинация). Разбираем причины: низкая температура, сильный обдув, сквозняк, влажный пластик, недоэкструзия — и как сделать слои прочнее.
Коротко: слои расслаиваются, когда новый слой ложится на слишком остывший предыдущий и не сплавляется с ним. Главные причины: низкая температура сопла, сильный обдув, сквозняк, влажный пластик и недоэкструзия, а для ABS и ASA — отсутствие закрытого корпуса. Начните с проверки: поднимите температуру на 10 °C и уменьшите обдув — это лечит большинство случаев. Ниже — диагностика по виду трещины, решения для каждой причины с путями в слайсерах, тест прочности слоёв и как сделать деталь прочнее без смены пластика.
Что такое расслоение
Расслоение (деламинация) — когда слои модели плохо держатся друг за друга: между ними видны щели, трещины, а деталь легко ломается или раскалывается по слою руками. Межслойная связь — самое слабое место любой FDM-печати: даже при идеальных настройках деталь вдоль слоёв прочнее, чем поперёк. Но если её можно разломить пальцами — проблема в настройках.
Диагностика: где и как треснуло
| Как выглядит | Вероятная причина |
|---|---|
| Горизонтальная трещина на высокой модели, часто с одной стороны | сквозняк, обдув, усадка (ABS/ASA без корпуса) |
| Деталь целиком хрупкая, ломается по слою с хрустом | низкая температура сопла, слишком быстрая печать |
| Тонкие пористые стенки, щели между линиями | недоэкструзия: засор, поток, скорость |
| Шероховатая поверхность, пузырьки, треск при печати | влажный пластик |
| Трещины у основания крупной модели, углы подняты | усадка, холодная камера, отслоение от стола |
| Расслоение только на одном участке по высоте | засор на время, катушка зацепилась, скачок температуры |
Почему слои не спекаются
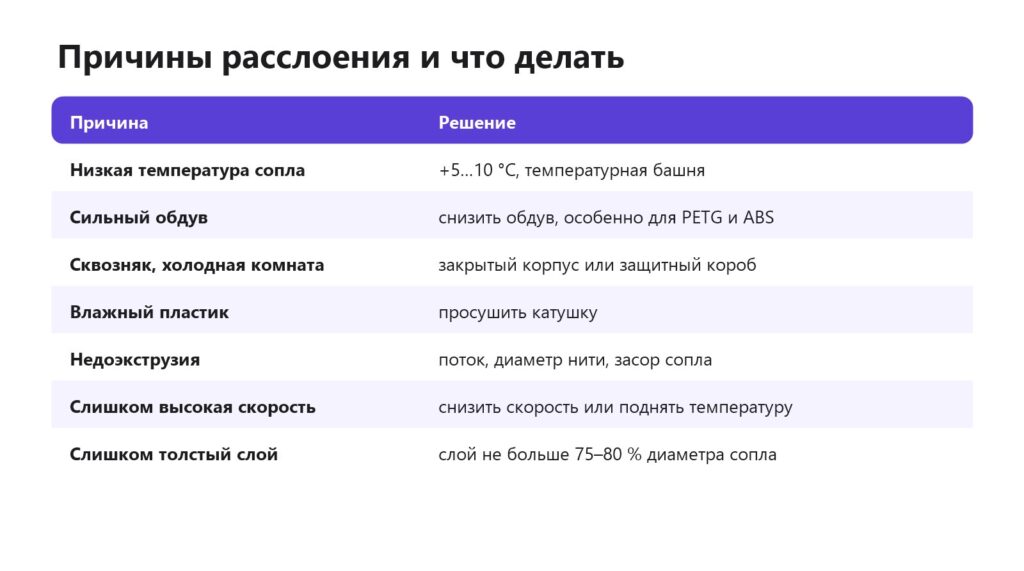
1. Низкая температура сопла
Самая частая причина. Пластик выходит недостаточно горячим и не прогревает предыдущий слой. Поднимите температуру на 5–10 °C или напечатайте температурную башню (в Orca Slicer: «Калибровка» → «Температура») и выберите значение, при котором башню трудно сломать руками, а не самое красивое. Для прочных деталей держитесь верхней половины диапазона на катушке.
2. Сильный обдув
Обдув нужен для чётких нависаний, но охлаждает слои. Для PLA на прочных деталях достаточно 50–80 %, для PETG — 30–50 %, для ABS и ASA — 0–20 %. Где менять: Orca и Bambu Studio — «Материал» → «Охлаждение»; Cura — «Охлаждение» → «Скорость вентилятора»; PrusaSlicer — «Материал» → «Охлаждение».
3. Сквозняк и усадка
Окно, кондиционер, вентилятор в комнате охлаждают модель с одной стороны — трещина появляется именно там. ABS, ASA, нейлон и поликарбонат дают сильную усадку и без закрытого корпуса трескаются почти гарантированно. Решение — корпус или хотя бы тканевая палатка, прогрев камеры столом 10–15 минут перед печатью. Подробнее — ABS-пластик для 3D-принтера.
4. Влажный пластик
Вода в нити закипает в сопле: пар рвёт расплав, слои получаются пористыми и слабыми. Признаки — треск и хлопки при печати, пузыри, шероховатость, много паутины. Сушите — PLA 45–50 °C, PETG 60–65 °C, нейлон 70–80 °C по 4–8 часов. Как сушить пластик.
5. Недоэкструзия
Если пластика выходит меньше, чем нужно, линии не касаются друг друга, и слоям не за что держаться. Причины — частичный засор, слишком высокая скорость, неверный поток. Как найти и убрать недоэкструзию, как прочистить сопло.
6. Слишком быстрая печать
На высокой скорости хотэнд не успевает прогреть пластик — он выходит «холодным», даже если температура на экране правильная. Ограничьте максимальную объёмную скорость в настройках материала: для обычного хотэнда это порядка 10–15 мм³/с для PLA и 8–12 мм³/с для PETG. Точное значение — калибровка «Max volumetric speed» в Orca Slicer.
7. Высота слоя больше 75 % диаметра сопла
Сопло 0,4 мм плохо прижимает слой толще 0,3 мм — площадь контакта мала. Для прочных деталей используйте слой 0,2–0,24 мм.
8. Маленький слой печатается слишком быстро
На узких высоких моделях (башенки, тонкие стойки) каждый слой печатается за секунды, а сопло стоит над ним и не даёт остыть — или наоборот, слой не успевает прогреться. Включите минимальное время слоя (Orca: «Охлаждение» → «Замедление для лучшего охлаждения слоя»; Cura: «Минимальное время слоя») или печатайте несколько копий сразу.
Как сделать слои прочнее
- Температура выше середины диапазона — +5–10 °C к стандартному профилю.
- Меньше обдува на прочных деталях, обдув только на нависаниях.
- Больше стенок — 4–6 периметров дают больше прочности, чем 100 % заполнения; стенки и заполнение.
- Правильная ориентация — поворачивайте модель так, чтобы нагрузка шла вдоль слоёв, а не отрывала их. Крючок, напечатанный «лёжа», держит в разы больше, чем «стоя».
- Сопло побольше — 0,6 мм с более толстыми линиями даёт прочнее детали и печатает быстрее.
- Другой пластик — PETG и ASA спекаются лучше PLA на ударную нагрузку; PLA или PETG.
- Отжиг — некоторые пластики (PLA+, специальные PLA для отжига, нейлон) после нагрева в духовке становятся прочнее, но модель может дать усадку. Пробуйте на тестовой детали.
Простой тест прочности слоёв
- Напечатайте вертикальный пруток 10×10×60 мм с 2 стенками и 15 % заполнения.
- Попробуйте сломать его руками поперёк слоёв.
- Если ломается легко и ровно по слою — поднимите температуру на 5–10 °C, уменьшите обдув и повторите.
- Хороший результат — пруток гнётся с усилием и ломается неровно, с «рваным» изломом.
Такой тест занимает 15–20 минут и сразу показывает, правильный ли профиль у катушки.
Если модель уже треснула
Небольшие трещины можно заклеить: суперклеем для PLA, эпоксидкой для PETG, ацетоном для ABS — чем склеить 3D-печать. Для прочной детали лучше перепечатать с исправленными настройками.
Частые вопросы
Почему 3D-печать ломается по слоям?
Слои плохо спеклись: низкая температура, сильный обдув, сквозняк, влажный пластик или недоэкструзия. Межслойная связь — самое слабое место FDM-печати.
Почему трескается высокая модель?
Верхние слои остывают быстрее, пластик даёт усадку и тянет. Особенно часто с ABS и ASA без закрытого корпуса.
Какую температуру поднять при расслоении?
Температуру сопла на 5–10 °C. Если не помогло — уменьшите обдув и проверьте сухость пластика.
Помогает ли закрытый корпус от расслоения?
Для ABS, ASA, нейлона — обязательно. Для PLA корпус не нужен, а PETG достаточно защитить от сквозняка.
Влияет ли скорость печати на прочность слоёв?
Да: на высокой скорости хотэнд не успевает прогреть пластик. Ограничьте объёмную скорость в настройках материала.
Как сделать 3D-печать прочнее?
Повысить температуру, уменьшить обдув, добавить стенки и повернуть модель так, чтобы нагрузка шла вдоль слоёв.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

