Сопло задевает модель: царапины, стук и сдвиги — что делать
Сопло цепляет верх модели, оставляет царапины, стучит по нависаниям или сбивает деталь. Разбираем причины — переэкструзия, завитки нависаний, коробление, Z-offset, неправильные перемещения — и настройки: Z-hop, избегание пересечения стенок, обдув, поток, глажка.
Коротко: сопло задевает модель, когда на ней есть что-то выше текущего слоя: «барашки» от переэкструзии на верхних слоях, завитки нависаний, загнувшиеся вверх углы или наплывы. Ещё одна причина — перемещения прямо над готовой поверхностью без подъёма. Последствия — царапины на верхе, стук, а при сильном ударе смещение слоёв или отрыв детали. Решения: Z-hop только над верхними поверхностями, «избегать пересечения стенок», калибровка потока, сильнее обдув нависаний, кайма и правильный стол против коробления. Ниже — как найти причину и что настроить.
Причины
Переэкструзия верхних слоёв
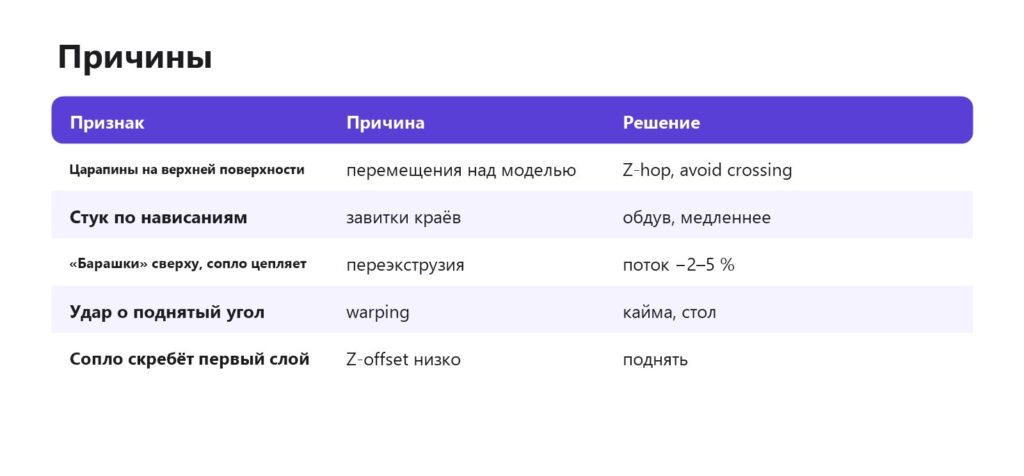
Лишний пластик собирается в гребни — «барашки». Следующий проход сопла цепляет их, оставляя борозды. Признаки: шершавый верх, на поверхности видны наплывы. Решение — калибровка потока, уменьшение потока верхних слоёв на 2–5 %, «глажка». Переэкструзия, глажка.
Завитки нависаний
Края крутых нависаний остывают и загибаются вверх. Сопло на следующем слое бьётся о них — слышен стук. Решение — больше обдува на нависаниях, медленнее, ниже температура, поддержки с меньшего угла. Нависания, обдув.
Коробление
Угол модели отрывается и поднимается — сопло задевает его. Особенно ABS, ASA, нейлон без корпуса. Решение — кайма, температура стола, корпус. Углы загибаются.
Перемещения над моделью
Даже ровная поверхность слегка «звенит» на перемещениях, а капля на сопле оставляет след. Решения — Z-hop над верхними поверхностями и обход: слайсер прокладывает путь внутри модели, а не над ней.
Z-offset
Если сопло слишком низко, первый слой «пашется» — это тоже задевание, только на старте. Z-offset.
Z-hop
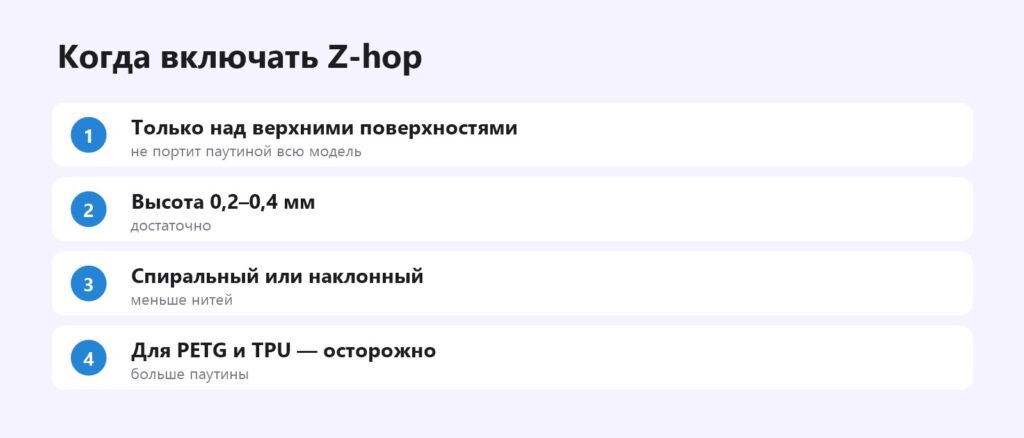
Z-hop поднимает сопло на 0,2–0,4 мм перед перемещением. Минус — больше паутины (сопло дольше висит над моделью) и немного времени. Поэтому лучший вариант — «только над верхними поверхностями». Типы: обычный, наклонный, спиральный — последние меньше тянут нити. Подробно — Z-hop.
Другие настройки
- Избегать пересечения стенок (Avoid crossing walls, Combing) — перемещения внутри контура. Перемещения в слайсере.
- Порядок печати — при нескольких деталях на столе печать по объекту снижает число перемещений над моделями. Печать нескольких моделей.
- Протирка перед перемещением — капля остаётся на модели, а не тащится по ней.
Пошаговая диагностика
- Посмотрите, где следы: на верхней поверхности — перемещения или переэкструзия; на боках — завитки; на одном углу — коробление.
- Послушайте: ритмичный стук на определённых слоях — нависания.
- Включите Z-hop над верхом и напечатайте снова — исчезли царапины? Значит, перемещения.
- Уменьшите поток на 3 % — исчезли гребни? Значит, переэкструзия.
Типичные ситуации и что делать
| Ситуация | Причина | Что изменить |
|---|---|---|
| Царапины-борозды на верхней плоскости | перемещения над моделью | Z-hop над верхом 0,2–0,4 мм, обход стенок |
| Шершавый верх с гребнями | переэкструзия | калибровка потока, поток верха −3 %, глажка |
| Стук на куполах и подбородках фигурок | завитки нависаний | обдув 100 %, скорость нависаний ниже, поддержки |
| Удар в одном и том же углу | коробление | кайма, стол горячее, корпус, клей |
| Высокая тонкая деталь качается и ломается | удары + малое сцепление | кайма, опорные стенки, печать по одной |
Особенности быстрых принтеров
На скоростных CoreXY-принтерах (Bambu Lab, Creality K1, Qidi) удары опаснее: голова движется со скоростью 300–500 мм/с и ускорениями 10 000+ мм/с², поэтому даже маленький завиток передаёт модели сильный толчок. Часто такие принтеры при ударе не теряют шаги, а просто отрывают деталь от стола. Поэтому для высоких тонких моделей полезно снизить ускорение перемещений и включить кайму, даже если адгезия на PLA обычно хорошая. Скорость печати.
Профилактика на будущее
Сохраните в слайсере профиль с Z-hop «только над верхними поверхностями», обходом стенок и откалиброванным потоком — и используйте его по умолчанию. Перед печатью сложной модели посмотрите превью слоёв: красные зоны нависаний в Orca и Bambu Studio подсказывают, где возможны завитки и где стоит добавить поддержки.
Последствия
Сильный удар сдвигает голову — смещение слоёв; может оторвать модель — модель оторвалась. Высокие узкие модели особенно уязвимы.
Частые вопросы
Почему сопло царапает верх модели?
Перемещения над готовой поверхностью без подъёма. Включите Z-hop над верхними поверхностями.
Почему сопло стучит по модели?
Завитки нависаний или переэкструзия выше текущего слоя.
Помогает ли Z-hop?
Да, но может добавить паутины; включайте только над поверхностями.
Может ли сопло сбить модель?
Да, при сильном ударе — особенно высокие узкие модели.
Как убрать «барашки» сверху?
Уменьшить поток на 2–5 % или поток верхнего слоя.
Что делать с завитками нависаний?
Больше обдува, меньше скорость и температура на нависаниях.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку