
Обдув модели в 3D-печати: сколько ставить для PLA, PETG, ABS
Обдув — вентилятор, охлаждающий только что напечатанный пластик. Разбираем, как он влияет на нависания, мосты, мелкие детали и прочность слоёв, сколько ставить для разных пластиков, минимальное время слоя, вспомогательный и камерный вентиляторы, улучшенные воздуховоды, диагностику, пример и типичные ошибки.
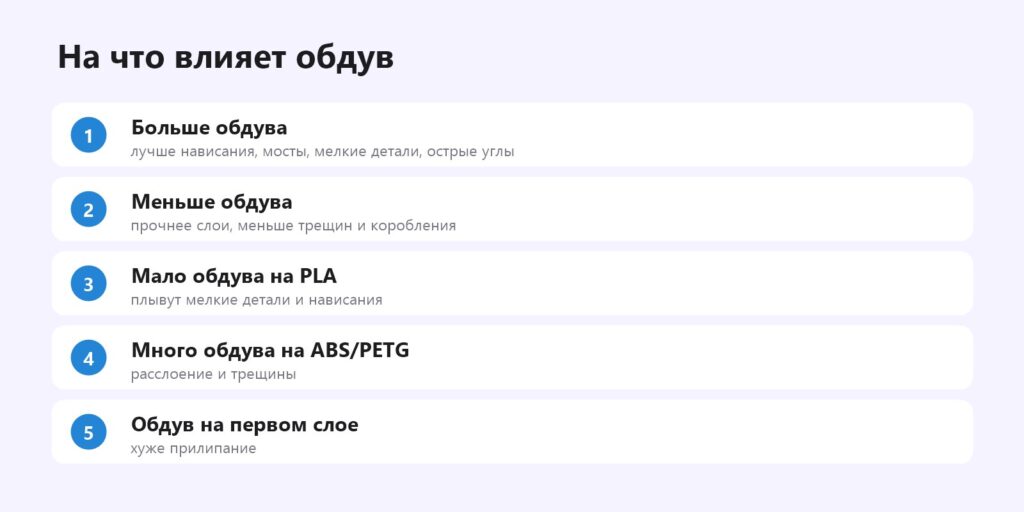
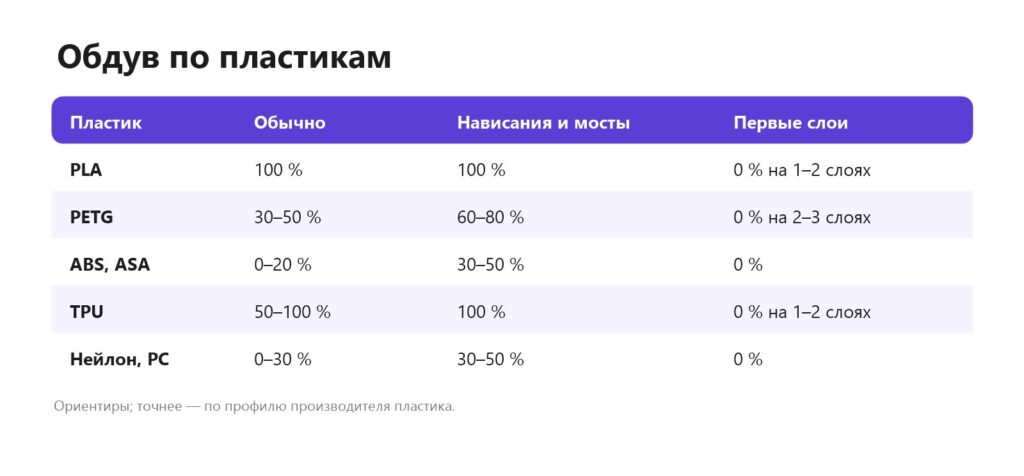
Коротко: обдув модели — вентилятор возле сопла, который охлаждает только что выдавленный пластик. От него зависят нависания, мосты и мелкие детали (больше обдува — лучше) и прочность слоёв (меньше обдува — лучше). Поэтому значения разные: PLA — 100 %, PETG — 30–50 %, ABS/ASA — 0–20 %, а на первых 1–3 слоях обдув обычно выключен для прилипания. Отдельно настраивают обдув на нависаниях и мостах и минимальное время слоя — для маленьких моделей. Ниже — физика обдува, таблица по пластикам, настройки в слайсерах, виды вентиляторов, воздуховоды, диагностика, пример и ошибки.
Зачем нужен обдув
Пластик выходит из сопла при 200–260 °C и должен быстро застыть, чтобы держать форму: на нависании — не провиснуть, на мосту — не оборваться, на острой вершине — не оплыть. Чем быстрее остывает слой, тем точнее форма. Но у быстрого охлаждения есть цена: следующий слой ложится на уже холодный предыдущий и хуже с ним сплавляется. Поэтому обдув — всегда компромисс между качеством формы и прочностью между слоями. PLA размягчается при низкой температуре и прекрасно спекается даже при сильном обдуве — его можно охлаждать на полную. ABS, наоборот, сильно усаживается, и резкое охлаждение рвёт слои — ему обдув почти не нужен.
На что влияет обдув
Сколько ставить
- Orca Slicer, Bambu Studio — настройки материала → «Охлаждение»: минимум/максимум вентилятора, «Без обдува первых N слоёв», обдув нависаний и мостов, порог времени слоя. Orca Slicer.
- Cura — «Охлаждение»: скорость вентилятора, начальная скорость, «Минимальное время слоя». Cura.
- PrusaSlicer — «Настройки материала» → «Охлаждение». PrusaSlicer.
Обдув хранится в профиле пластика, а не принтера — поэтому при смене пластика автоматически меняется и он. Проверьте, что вы выбрали правильный профиль: PETG, напечатанный с профилем PLA, получит 100 % обдува и будет ломаться по слоям. Профиль пластика.
Минимальное время слоя
Маленький слой печатается за секунды — пластик не успевает остыть, и следующий слой ложится на мягкий. Мелкие башенки и острые верхушки «плывут». Решение — минимальное время слоя (обычно 5–10 с): слайсер замедлит печать, а при необходимости поднимет сопло в сторону. Ещё лучше — печатать несколько копий сразу: пока сопло печатает одну, другие остывают. Плывут мелкие детали.
Нависания и мосты
На этих участках обдув усиливают даже для PETG и ABS: нависание или мост должен застыть мгновенно, а прочность слоя здесь важна меньше. Современные слайсеры позволяют задать отдельный процент обдува только для нависаний определённой крутизны и для мостов. Нависания, мосты.
Виды вентиляторов
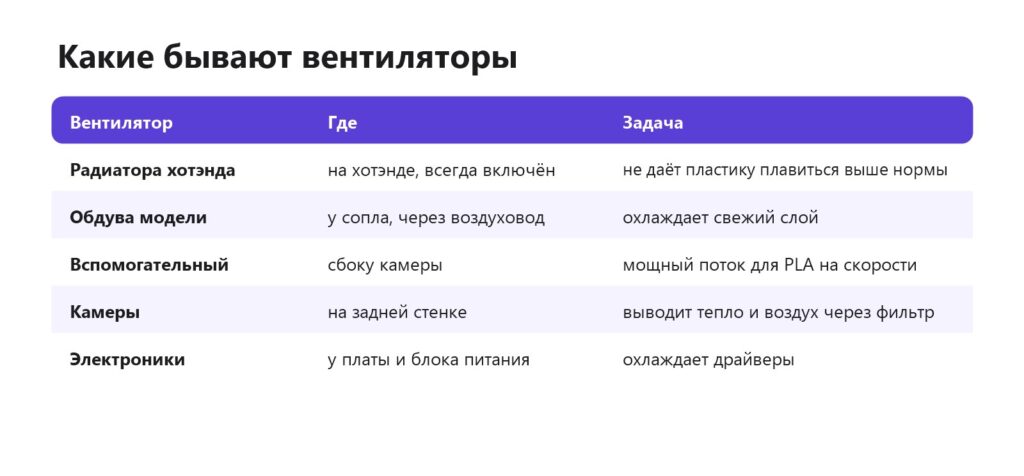
Важно не путать вентилятор радиатора хотэнда и вентилятор обдува модели. Первый работает всегда, как только хотэнд горячий, и не регулируется из слайсера: он охлаждает радиатор, чтобы пластик не плавился выше зоны нагрева. Если он остановится, начнётся heat creep и пробки. Второй регулируется слайсером в процентах — именно о нём эта статья. Heat creep.
Воздуховоды и вентиляторы
- Воздуховод должен дуть на зону чуть ниже сопла с нескольких сторон, а не на нагревательный блок — иначе охлаждается сопло и скачет температура. Силиконовый носок защищает блок. Хотэнд.
- Радиальный вентилятор 5015 — типичный обдув, создаёт сильный направленный поток.
- Вспомогательный (боковой) вентилятор на быстрых принтерах — мощный обдув для PLA на высоких скоростях; для PETG/ABS — отключают.
- Вентилятор камеры — у закрытых принтеров выводит горячий воздух при печати PLA.
- Улучшенные воздуховоды для популярных принтеров печатают сами — ищите «fan duct» под свою модель. Например, для Ender 3 S1 популярен Part Cooling Fan Duct (автор DCHFPV, CC BY), а для классического Ender 3 — Satsana Fan Duct (автор Eric Anastas, CC BY-NC). Печатайте воздуховоды из PETG, ASA или ABS — PLA рядом с горячим хотэндом поведёт.
Обдув и скорость печати
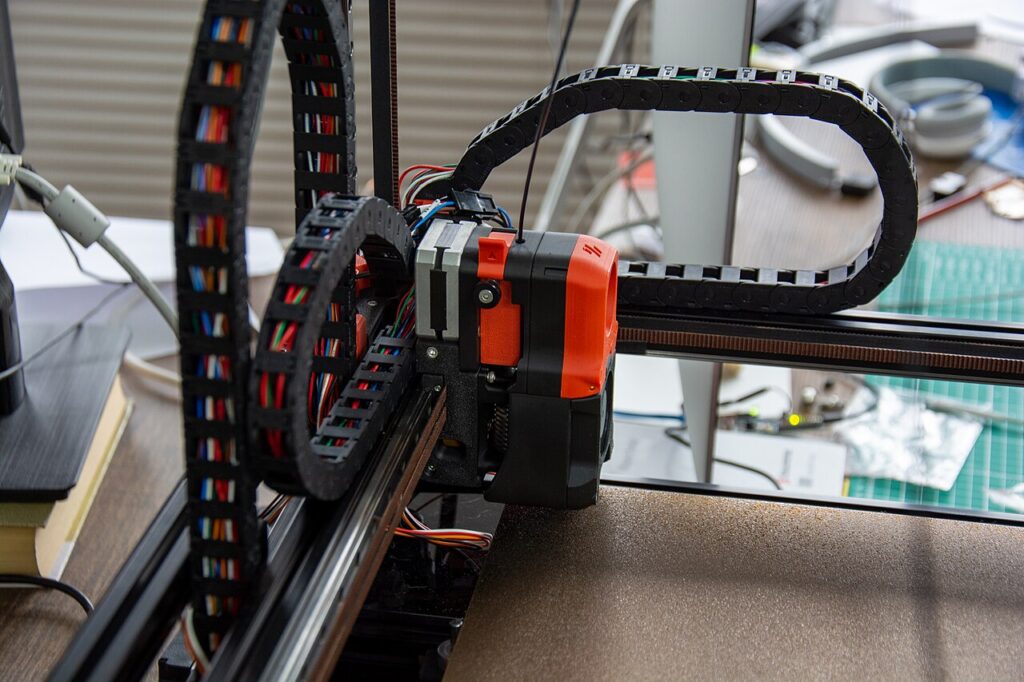
Чем быстрее печатает принтер, тем меньше времени у каждого слоя на остывание и тем мощнее нужен обдув. На старых принтерах со скоростью 50–60 мм/с хватало одного маленького вентилятора. Современные принтеры, печатающие на 200–300 мм/с, оснащают мощными радиальными вентиляторами с двусторонними воздуховодами и дополнительным вентилятором сбоку — иначе PLA на такой скорости не успевает застыть, и нависания плывут. Если вы ускоряете свой старый принтер, апгрейд обдува — одна из первых необходимых доработок. Как ускорить печать, апгрейды.
Обдув в закрытом принтере
В закрытом корпусе воздух вокруг детали тёплый, и обдув охлаждает слабее. Для PLA это минус: при длительной печати в закрытой камере температура внутри поднимается до 40–50 °C, PLA начинает размягчаться, а радиатор хотэнда хуже отводит тепло. Поэтому для PLA дверцу или крышку принтера часто приоткрывают или включают вентилятор камеры. Для ABS, ASA и PC, наоборот, тёплая камера — преимущество: обдув почти выключен, и слои спекаются прочно. Закрытый или открытый принтер.
Порядок настройки
- Выберите правильный профиль пластика и проверьте в нём настройки охлаждения.
- Напечатайте тест нависаний и мостов со стандартным обдувом.
- Если нависания плывут — увеличьте обдув на нависаниях и проверьте воздуховод.
- Если деталь ломается по слоям — уменьшите общий обдув и поднимите температуру на 5 °C.
- Для маленьких моделей проверьте минимальное время слоя.
- Сохраните найденные значения в профиль пластика.
Пример: PETG-кронштейн ломался по слоям
Кронштейн полки из PETG ломался по слоям при умеренной нагрузке. Проверка показала: при печати был выбран общий профиль, где обдув 100 %, как для PLA. Новый профиль PETG: обдув 40 %, на нависаниях 70 %, первые 3 слоя без обдува, температура 240 °C. Тот же кронштейн выдержал нагрузку в несколько раз больше и сломался не по слою, а с изгибом. Внешний вид почти не изменился — нависаний в модели было немного. Для сравнения — расслоение.
Тесты для проверки обдува
- overhang test — «гребёнка» нависаний: по ней видно, до какого угла обдув справляется (автор ilikeapples12, GPL v3).
- Bridging Test — мосты разной длины (автор Sdewe, CC BY).
- Torture Spider — стресс-тест с нависаниями и тонкими ножками, хорошо показывает охлаждение мелочи (автор Criticalprint3d, CC BY-SA).
Печатайте тест дважды — с разным обдувом — и сравнивайте. Для проверки прочности напечатайте тонкую пластину и попробуйте сломать её поперёк слоёв: при избыточном обдуве PETG и ABS ломаются по слою подозрительно легко. Тестовые модели.
Обдув для TPU и нейлона
TPU — мягкий и медленно застывает, поэтому любит сильный обдув, особенно на тонких стенках и нависаниях; при этом спекается он отлично даже на 100 %. Нейлон и поликарбонат, наоборот, склонны к короблению и расслоению — обдув для них минимальный, а нависания решают поддержками. Композиты с углеволокном держат форму лучше обычных пластиков, поэтому им обдув нужен ещё меньше. TPU, нейлон.
Диагностика
- Нависания хуже с одной стороны модели — воздуховод дует с одной стороны; нужен двусторонний или кольцевой.
- Скачет температура сопла, ошибки нагрева — поток обдува попадает на нагревательный блок. Поставьте силиконовый носок, поправьте воздуховод. Ошибки нагрева, PID-калибровка.
- Обдув не включается — проверьте, не стоит ли «без обдува первых N слоёв» слишком большое число, затем вентилятор и разъём.
- Вентилятор шумит или вибрирует — изношенные подшипники или пыль; вентилятор — расходник, меняется недорого.
Ошибки
| Ошибка | Последствие |
|---|---|
| PETG со 100 % обдувом | слабые слои, деталь ломается по слоям |
| ABS с обдувом и без корпуса | трещины, отслоение |
| PLA без обдува | плывут нависания и мелочь |
| Обдув на первом слое | модель не прилипает |
| Поток дует на сопло | скачет температура, ошибка нагрева |
Если вентилятор шумит или не крутится — ремонт.
Видео по теме
- Про обдув детали — канал «3D Советы».
- Обдув детали: правильный мод Ender 3 — канал Chucha TV.
- Much stronger 3D prints due to less cooling — канал CNC Kitchen (англ.).
- Part cooling effects on layer adhesion — канал Printing Perspective (англ.).
Частые вопросы
Какой обдув ставить для PLA?
100 %, кроме первых 1–2 слоёв.
Какой обдув для PETG?
30–50 %, на нависаниях и мостах 60–80 %.
Нужен ли обдув для ABS?
Почти нет: 0–20 %, немного больше на мостах и нависаниях.
Почему мелкие детали плавятся?
Слой печатается слишком быстро и не успевает остыть. Включите минимальное время слоя или печатайте несколько копий.
Влияет ли обдув на прочность?
Да: чем сильнее обдув, тем хуже спекаются слои.
Почему отключают обдув на первом слое?
Чтобы пластик лучше прилип к столу.
Можно ли выключать вентилятор радиатора хотэнда?
Нет. Он должен работать всегда, когда хотэнд горячий, иначе пластик расплавится выше зоны нагрева и образует пробку.
Почему вентилятор обдува включается не сразу?
В профиле пластика задано «без обдува первых N слоёв» — так пластик лучше прилипает к столу. Обдув включается со 2–4 слоя, иногда плавно разгоняясь.
Можно ли поставить вентилятор мощнее?
Да, это популярный апгрейд. Проверьте напряжение вентилятора (12 или 24 В) и выбирайте воздуховод под него. Для PETG и ABS мощный вентилятор просто работает на меньшем проценте.
Влияет ли обдув на точность размеров?
Да: при слабом обдуве мелкие отверстия и острые углы оплывают, при сильном на ABS деталь коробится. Для точных деталей подбирайте обдув вместе с температурой.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

