
Как создать профиль пластика в слайсере: Orca, Bambu Studio, Cura
Профиль пластика хранит всё, что зависит от конкретной катушки: температуры сопла и стола, поток, pressure advance, объёмную скорость, обдув, ретракт и стоимость. Пошагово создаём профиль в Orca Slicer, Bambu Studio и Cura и разбираем порядок калибровок для новой марки.
Коротко: профиль пластика хранит всё, что зависит от конкретной катушки: температуры сопла и стола, коэффициент потока, pressure advance, максимальную объёмную скорость, обдув, иногда свой ретракт, а также плотность и цену для расчёта стоимости. Создают его так: копируют похожий системный профиль (например, «Generic PLA»), подставляют температуры с катушки и проходят калибровки по порядку: температура → поток → pressure advance → объёмная скорость → ретракт. Ниже — какие параметры важны, где они в Orca Slicer, Bambu Studio и Cura и как организовать профили.
Зачем отдельный профиль на каждую марку
Даже два PLA разных производителей отличаются: один печатается при 200 °C, другой — при 215, у одного поток 0,95, у другого 1,0, у высокоскоростного PLA объёмная скорость вдвое выше. С одним «общим PLA» вы либо недоиспользуете принтер, либо получаете недоэкструзию, паутину и неточные размеры. Хорошая практика — профиль на каждую марку, а для заметно отличающихся цветов (белый, чёрный, шёлковый) — отдельные копии. Качество пластика.
Что хранится в профиле
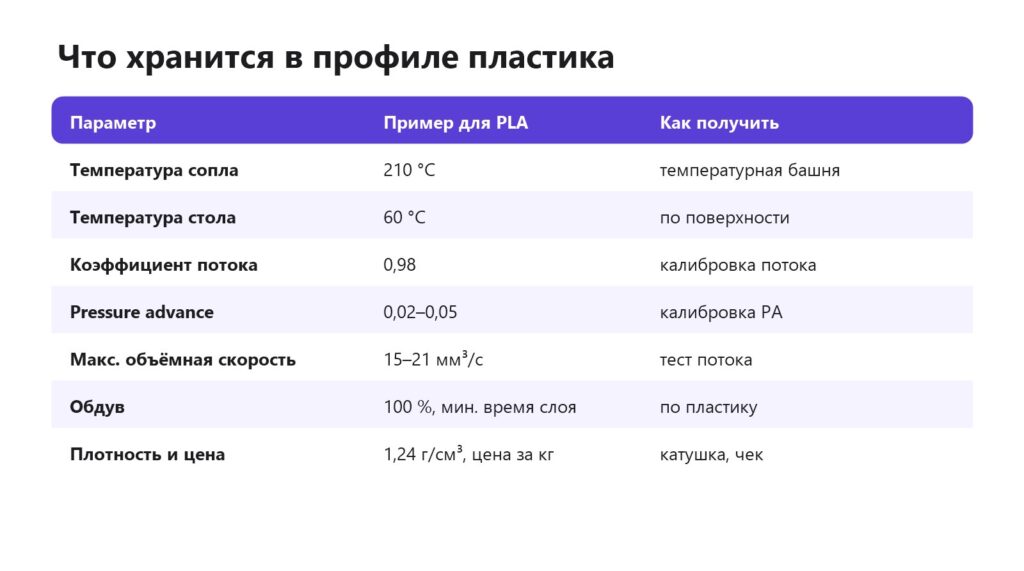
- Температуры — сопло для первого и остальных слоёв, стол для разных поверхностей (в Orca можно задать отдельно для PEI, текстурного листа, гладкого). Таблица температур.
- Поток (flow ratio) — поправка на реальный диаметр нити и плотность. Калибровка экструдера.
- Pressure advance — компенсация давления в сопле, острые углы без наплывов. Pressure advance.
- Максимальная объёмная скорость — потолок для слайсера: он сам снизит скорость, если её превысить. Объёмная скорость.
- Обдув — минимальный и максимальный, порог времени слоя, замедление на мелких слоях. Обдув.
- Переопределения ретракта и Z-hop — для PETG и TPU часто свои. Ретракт.
- Плотность и цена — для расчёта массы и стоимости детали.
Orca Slicer и Bambu Studio
- В списке пластиков выберите похожий системный профиль (Generic PLA, Generic PETG).
- Нажмите значок редактирования, измените значения и «Сохранить как» с понятным именем: «Марка PLA белый 1,75».
- Во вкладке «Пластик» — тип, диаметр, плотность, цена, поток, PA, температуры.
- Во вкладке «Охлаждение» — обдув и время слоя.
- Во вкладке «Переопределения» — свой ретракт при необходимости.
В Orca есть встроенное меню калибровок, которое создаёт тестовые модели и подставляет результаты в профиль. Orca Slicer, Bambu Studio.
Cura
В Cura профиль материала создают в «Настройки → Принтеры → Материалы»: дублируйте похожий материал и измените диаметр, температуры, плотность и цену. Поток, обдув и ретракт в Cura хранятся в профиле печати, а не материала, — поэтому удобнее держать отдельный профиль печати на каждый материал. Cura.
Порядок калибровок
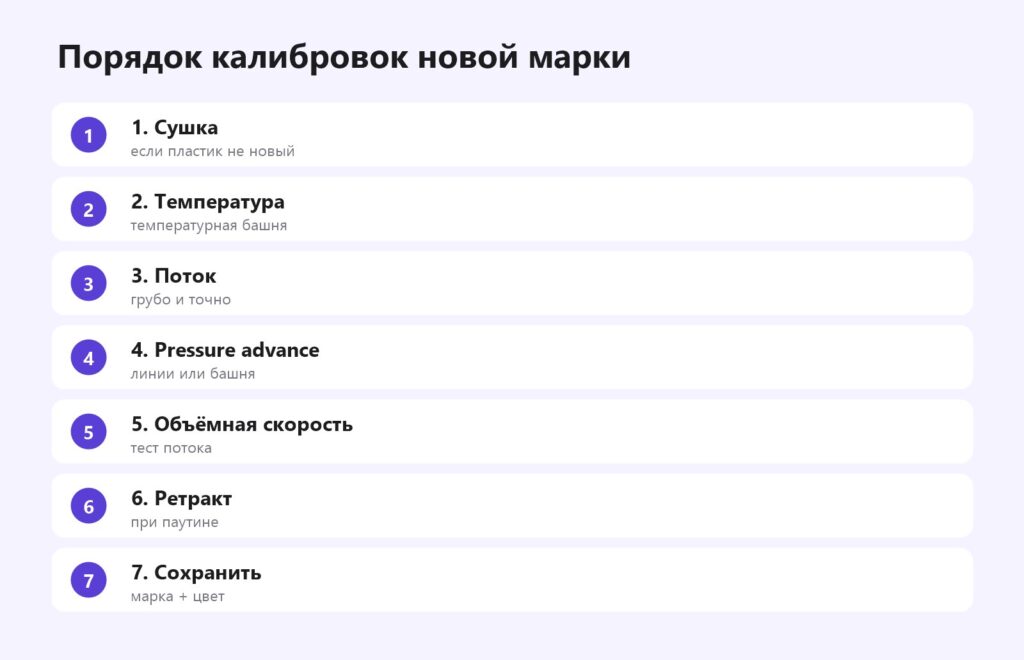
Порядок важен: температура влияет на поток, поток — на pressure advance, а все три — на максимальную объёмную скорость. Если калибровать в другом порядке, результаты придётся переделывать. На всё уходит 1–2 часа и 30–50 г пластика — окупается на первой же катушке. Тестовые модели, температура печати PLA.
Как организовать профили
- Понятные имена: марка, тип, цвет, диаметр сопла, если калибровали под конкретное сопло.
- Резервная копия: экспортируйте профили или включите синхронизацию в облако слайсера.
- Пометка о сушке: результаты калибровки влажного пластика неверны — калибруйте сухую катушку. Сушка.
- Повторная проверка при смене сопла или хотэнда — поток и PA изменятся.
Пример: профиль для нового PETG
Берём «Generic PETG», ставим температуру с катушки — 240 °C, стол 75 °C. Печатаем температурную башню 255–225 °C: лучший результат на 235 °C. Калибровка потока даёт 0,96. Pressure advance — 0,05. Тест объёмной скорости — стенка ломается на 17 мм³/с, записываем 15. Обдув — 40 %, на мостах 80 %. Ретракт на директе — 0,8 мм. Сохраняем как «Марка PETG чёрный». Дальше эта катушка печатается предсказуемо на любом профиле качества. Как печатать PETG.
Типичные ошибки
- Править температуру в профиле качества, а не пластика — при смене пластика забываете вернуть.
- Брать поток из чужого профиля — он зависит и от принтера.
- Не указывать объёмную скорость — на быстрых профилях получите недоэкструзию.
- Один профиль на все цвета — у белого и чёрного разница может быть 5–10 °C.
Частые вопросы
Что такое профиль пластика?
Набор настроек слайсера для конкретного пластика: температуры, поток, PA, объёмная скорость, обдув.
Нужен ли профиль на каждый цвет?
Для заметно отличающихся цветов — желательно, особенно белый, чёрный и шёлковые.
В каком порядке калибровать?
Температура → поток → pressure advance → объёмная скорость → ретракт.
Где профиль материала в Cura?
Настройки → Принтеры → Материалы.
Можно ли скачать готовые профили?
Да, у многих производителей пластика есть профили для Orca и Bambu Studio — их стоит проверить калибровкой.
Сколько пластика уходит на калибровку?
Около 30–50 г на марку.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

