
Как выбрать качественный пластик для 3D-принтера: признаки и проверка
Чем хороший филамент отличается от плохого: точность диаметра и овальность, сухость и упаковка, намотка, отсутствие примесей, стабильность от катушки к катушке, документация. Как проверить катушку штангенциркулем и тестовой печатью, на что смотреть при покупке, пример проверки и типичные ошибки.
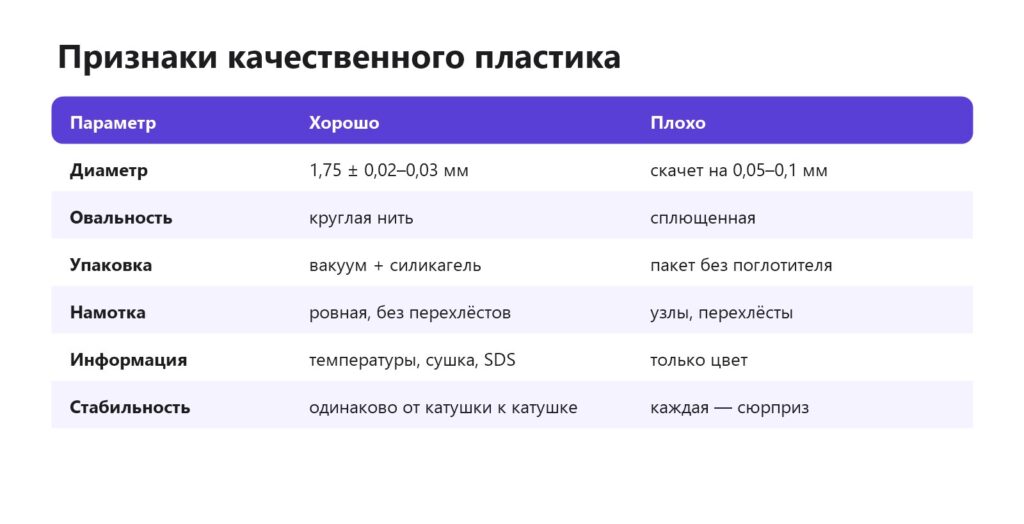
Коротко: качественный пластик для 3D-принтера — это точный диаметр (1,75 мм с допуском ±0,02–0,03 мм и без овальности), сухая нить в вакуумной упаковке с силикагелем, ровная намотка без перехлёстов, нет примесей, стабильность от катушки к катушке и понятная информация: температуры, сушка, паспорт безопасности. Плохой пластик даёт недоэкструзию, засоры, паутину и непредсказуемый результат. Проверить новую катушку можно за 15 минут: штангенциркуль, сгиб нити, температурная башня и калибровка потока. Ниже — как каждый параметр влияет на печать, проверка по шагам, на что смотреть при покупке, пример и ошибки.
Признаки качества
Почему это важно
Диаметр
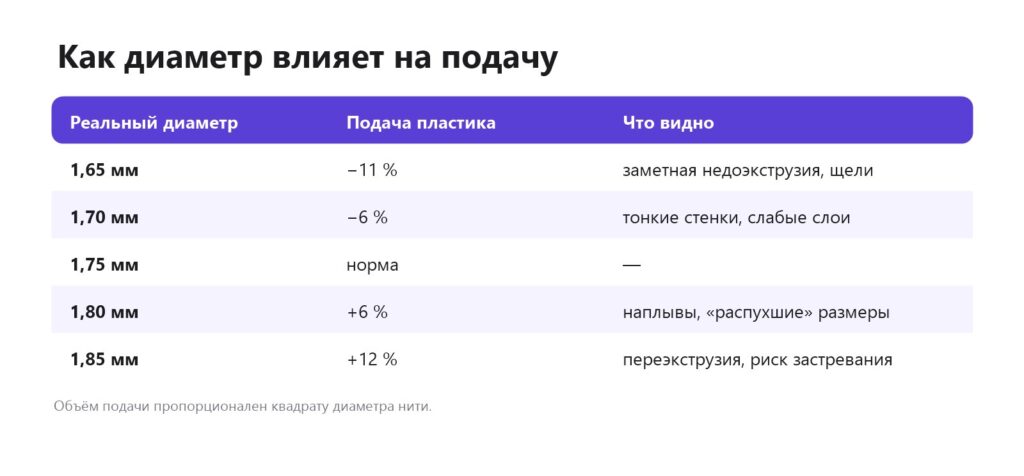
Слайсер рассчитывает подачу исходя из диаметра 1,75 мм. Объём пластика, который выдавливает экструдер за один миллиметр подачи, пропорционален квадрату диаметра нити. Поэтому даже небольшое отклонение заметно: нить 1,70 мм даёт около 6 % недоэкструзии, 1,80 мм — около 6 % переэкструзии. Если диаметр «гуляет» по длине катушки, поток меняется прямо во время печати — на стенках появляются полосы, слои неравномерные. Экструзия, полосы, диаметр нити.
Овальность
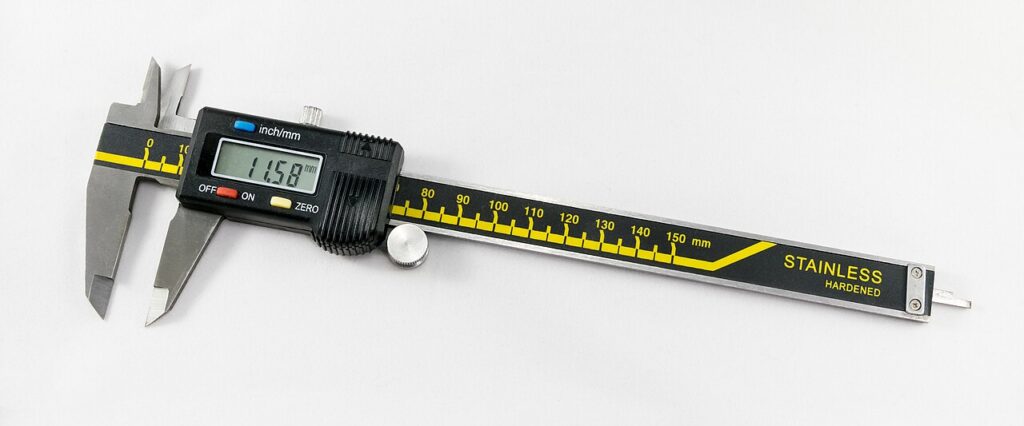
Нить может быть в среднем 1,75 мм, но сплющенной: 1,70 в одном направлении и 1,80 в другом. Экструдер прижимает её то широкой, то узкой стороной, и подача становится неравномерной. Овальную нить видно, если мерить штангенциркулем, поворачивая её на 90°.
Примеси и пыль
Частички мусора, несмешавшиеся гранулы, пыль на поверхности нити постепенно забивают сопло. Особенно это заметно с соплами 0,2–0,25 мм. Засоры.
Влажность
Пластик, впитавший влагу ещё на складе, трещит в сопле, тянет нити и печатает слабыми слоями. Вакуумная упаковка с силикагелем — признак того, что производитель об этом думает. Сушка.
Намотка
Перехлёсты и петли при намотке приводят к «узлу», который останавливает подачу посреди многочасовой печати. Аккуратная послойная намотка — признак хорошего производства. Нить запуталась на катушке.
Стабильность
Откалибровали один раз — и печатаете без сюрпризов на следующих катушках того же бренда и цвета. У нестабильных производителей каждая партия требует новых тестов.
Проверка катушки
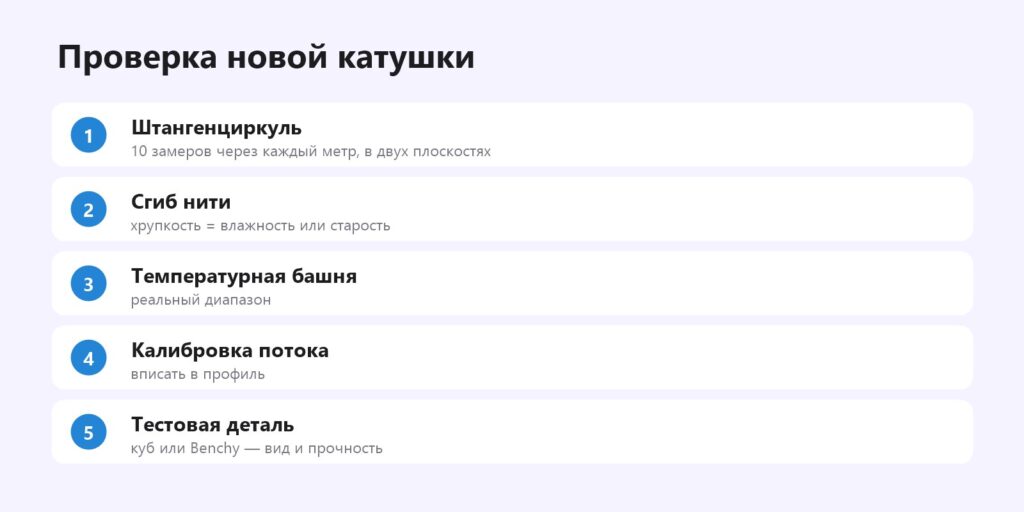
- Штангенциркулем измерьте диаметр в 10 местах (через метр), поворачивая нить на 90° — увидите и разброс, и овальность.
- Согните кончик нити: PLA, ломающийся «как спагетти», — влажный или старый.
- Осмотрите нить на свету: пузырьки, тёмные точки, неровный цвет — признаки проблем.
- Напечатайте температурную башню и откалибруйте поток. Тесты.
- Если средний диаметр отличается от 1,75 — впишите реальный в профиль пластика.
- Напечатайте контрольную деталь — кубик 20 мм или Benchy — и сравните с прежними катушками.
Как отличить проблему пластика от проблемы принтера
Многие дефекты печати выглядят одинаково, и причина может быть как в катушке, так и в принтере. Простой способ разобраться — сменить одну переменную:
- Напечатайте ту же модель другой, проверенной катушкой. Дефект исчез — виноват пластик; остался — ищите в принтере.
- Полосы на стенках с неравным шагом часто связаны с колебаниями диаметра нити, а полосы с одинаковым шагом — с механикой оси Z.
- Засоры, повторяющиеся на одной катушке, — примеси; засоры при любом пластике — хотэнд, heat creep, температура.
- Треск и пузыри почти всегда влажность пластика, а не принтер.
- Нить ломается в трубке боудена — хрупкий, пересохший или влажный PLA, либо слишком тугой путь подачи.
Заведите «эталонную» катушку проверенного пластика: с ней удобно проверять принтер после ремонта и обновлений.
Пластик разных типов: что проверять
- PLA — диаметр, хрупкость при сгибе, ровность цвета. Очень дешёвые PLA иногда содержат много наполнителя и печатаются «мелом».
- PETG — влажность (треск, паутина), прозрачность у натурального цвета: мутность может означать повторно переработанное сырьё.
- TPU — твёрдость по Шору должна соответствовать заявленной; у мягких TPU диаметр особенно важен для подачи.
- ABS и ASA — запах при печати (сильный резкий запах может указывать на добавки), стабильность усадки.
- Композиты с волокном — равномерность наполнителя: комки волокна забивают сопло.
На что смотреть при покупке
- Производитель с историей и отзывами, а не безымянная катушка.
- Указанный допуск диаметра и диапазон температур.
- Упаковка — вакуум и силикагель.
- Катушка — подходит ли к вашему держателю и системе смены пластика (размер, картон или пластик). Картонные катушки в некоторых системах подачи дают пыль. AMS и катушки, катушки для пластика.
- Документация — паспорт безопасности (SDS), технические данные (TDS) с прочностью и HDT.
- Отзывы с фото печати именно этого цвета: свойства разных цветов одного бренда отличаются.
- Дата производства — если указана, свежая катушка предпочтительнее пролежавшей годы на складе.
Переработанный пластик
Всё больше производителей выпускают филамент из вторичного сырья — rPETG, rPLA, переработанный ABS. Сам по себе переработанный пластик не хуже первичного, если производитель хорошо сортирует и очищает сырьё. Но у него чаще бывают колебания цвета между партиями, немного больше примесей и чуть менее стабильная температура печати. Для черновиков, органайзеров и бытовых вещей — отличный и экологичный выбор; для ответственных деталей проверяйте катушку так же тщательно, как любую другую. Домашняя переработка бутылок в нить — интересный проект, но стабильность диаметра у самодельной нити заметно ниже заводской. Филамент из бутылок, переработка отходов.
Датчики и автоматика
Часть проблем с пластиком принтер может замечать сам. Датчик окончания нити останавливает печать, если катушка закончилась или нить порвалась. Датчик движения нити (с энкодером) замечает, что нить не подаётся, — например, при узле на катушке или засоре. Встречаются и датчики диаметра нити на основе датчика Холла, которые на лету корректируют подачу по реальному диаметру; их ставят энтузиасты, а в серийных домашних принтерах они редкость. Принтеры с автоматической калибровкой потока частично компенсируют отклонения диаметра, но не спасают от овальности и резких скачков. Датчик окончания нити.
Пример проверки
Две катушки серого PLA разных производителей, купленные для серии корпусов. Первая: 10 замеров — от 1,74 до 1,76 мм, овальность в пределах 0,01 мм, вакуум и силикагель, ровная намотка. Температурная башня показала лучшее качество при 210 °C, поток 0,98. Вторая, вдвое дешевле: замеры от 1,68 до 1,81 мм, местами нить заметно овальная, в пакете без силикагеля, кончик ломается при сгибе. После сушки ломкость прошла, но на корпусах появились полосы как раз там, где диаметр «проваливался». Вывод: вторую катушку оставили для черновиков и тестов, корпуса допечатали первой.
Что писать в профиль пластика
Когда катушка проверена, сохраните результаты в профиль пластика в слайсере — это главный выигрыш от проверки. В профиле стоит указать: производителя, тип и цвет; реальный средний диаметр нити; температуру сопла и стола по температурной башне; коэффициент потока по калибровке; значение pressure advance; максимальную объёмную скорость; рекомендации по сушке. В названии профиля удобно отметить дату — через полгода будет понятно, когда калибровали. Следующая катушка того же бренда и цвета обычно печатается с тем же профилем после короткой проверки диаметра. Профиль пластика, pressure advance, объёмная скорость.
Дешёвый пластик — когда можно
Для черновиков, тестов и декоративных моделей без требований — да. Для функциональных деталей, многоцветной печати и долгих печатей лучше проверенный бренд: время и испорченная печать дороже разницы в цене. Иногда дешёвый пластик от проверенного производителя ничем не хуже дорогого — поэтому ориентируйтесь на проверку, а не на цену.
Типичные ошибки
- Винить принтер в проблемах, которые даёт пластик. Прежде чем перенастраивать принтер, попробуйте другую, проверенную катушку.
- Не мерить диаметр. Две минуты со штангенциркулем экономят часы поиска причины недоэкструзии.
- Один профиль на все цвета бренда. Чёрный, белый и прозрачный часто требуют разной температуры.
- Оставлять катушку открытой неделями. Даже хороший пластик портится на воздухе.
Хранение после покупки
Даже хороший пластик портится на воздухе: PETG, TPU и нейлон — за дни, PLA — за недели. Храните открытые катушки в боксах с силикагелем и сушите перед важной печатью. Хранение пластика, сушилка.
Видео по теме
- Сравниваем PLA от разных производителей — канал «Цифровая фабрика».
- Тест стабильности диаметра филамента — канал dikey.
- Всё о филаментах: характеристики, печать, применяемость — канал K3D tech.
- 10 сбоев при 3D-печати — канал voltNik.
Читайте также: филамент из ПЭТ-бутылок своими руками, виды пластика.
Частые вопросы
Как понять, что пластик некачественный?
Диаметр скачет или нить овальная, плохая намотка, частые засоры и нестабильная печать.
Какой допуск диаметра нормальный?
±0,02–0,03 мм для 1,75 мм у хороших производителей.
Как измерить диаметр нити?
Штангенциркулем в нескольких местах, поворачивая нить, чтобы увидеть овальность.
Почему нить ломается?
Она пересохла или, чаще, впитала влагу и стала хрупкой (особенно PLA). Просушите.
Отличаются ли цвета одного бренда?
Да, пигменты влияют на температуру и свойства — калибруйте каждый цвет.
Стоит ли покупать дешёвый пластик?
Для черновиков — можно. Для важных деталей лучше проверенный бренд.
Сколько хранится пластик?
В герметичной упаковке — годы. После вскрытия — зависит от пластика и влажности: PLA месяцами, PETG и TPU — недели, нейлон — дни.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

