
Филамент из ПЭТ-бутылок своими руками: как сделать и печатать
Как сделать нить для 3D-принтера из пластиковых бутылок: резак ленты, протяжка через нагретое сопло (pultrusion), намотка, настройки печати «лентой» PET, прочность и ограничения. Плюс переработка обрезков пластика и где покупать переработанный филамент.
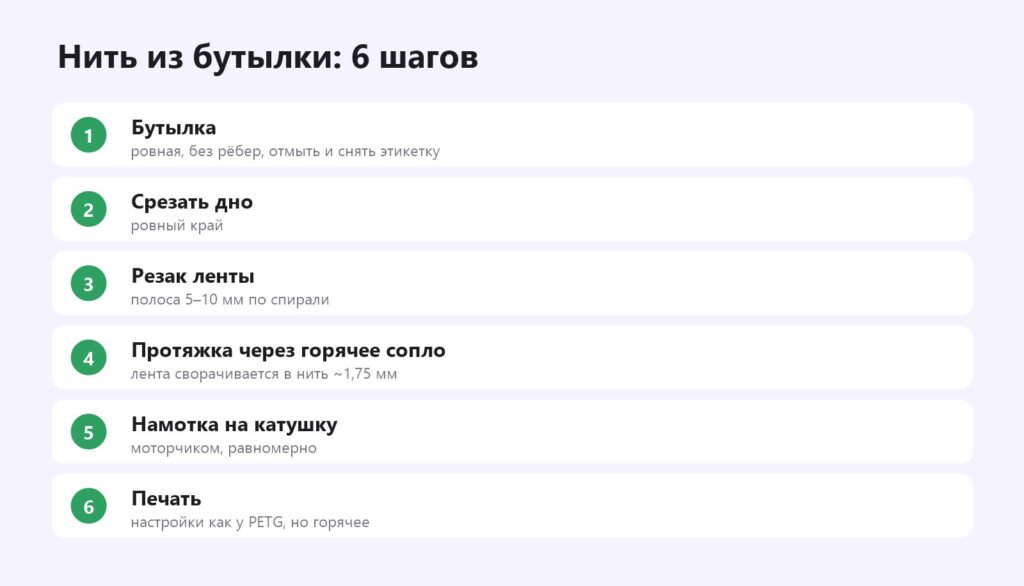
Коротко: из ПЭТ-бутылки можно сделать нить для 3D-принтера: бутылку нарезают в длинную ленту специальным резаком, затем ленту протягивают через нагретое сопло (обычно 200–250 °C) — она сворачивается в трубчатую нить около 1,75 мм, которую наматывают на катушку. Печатают такой нитью при 250–280 °C с умеренным обдувом. Это интересный проект и способ переработки, но не экономия времени: из одной бутылки получается лишь несколько метров нити, диаметр нестабилен, а нужны резак, «протяжка» и намотчик (их часто печатают сами). Ниже — пошагово, настройки и ограничения.
Как это работает
ПЭТ (полиэтилентерефталат) — «родственник» PETG. Лента из бутылки при нагреве сворачивается и сплавляется краями, проходя через отверстие нужного диаметра. Получается полая или сплошная нить, которую можно печатать.
Пошагово
Резак ленты
Простой резак — два подшипника и лезвие канцелярского ножа на основании; модели для печати есть на Printables («bottle cutter»). Ширина ленты подбирается под толщину стенки бутылки: обычно 5–10 мм.
Протяжка (пултрузия)
- Используют старый хотэнд с соплом под 1,75 мм (часто рассверленным) и отдельным контроллером температуры.
- Температура подбирается: лента должна сворачиваться, но не плавиться и не рваться — обычно в диапазоне 200–250 °C.
- Тянуть равномерно — мотор с редуктором и катушка.
Намотка
Сразу на катушку, равномерными витками. Готовые конструкции «bottle to filament» есть в виде проектов на Printables и наборов.
Печать нитью из бутылки
- Температура выше, чем у PETG: часто 250–280 °C — подбирайте башней. Температурная башня.
- Стол 70–80 °C, PEI. PEI.
- Обдув умеренный, как для PETG. PETG.
- Поток — калибровать: диаметр нестабилен, возможна недоэкструзия. Поток.
- Лучше директ-экструдер: нить жёсткая и неровная. Директ или боуден.
- Нить из бутылки почти не впитывает влагу, но сушка не помешает.
Плюсы и ограничения
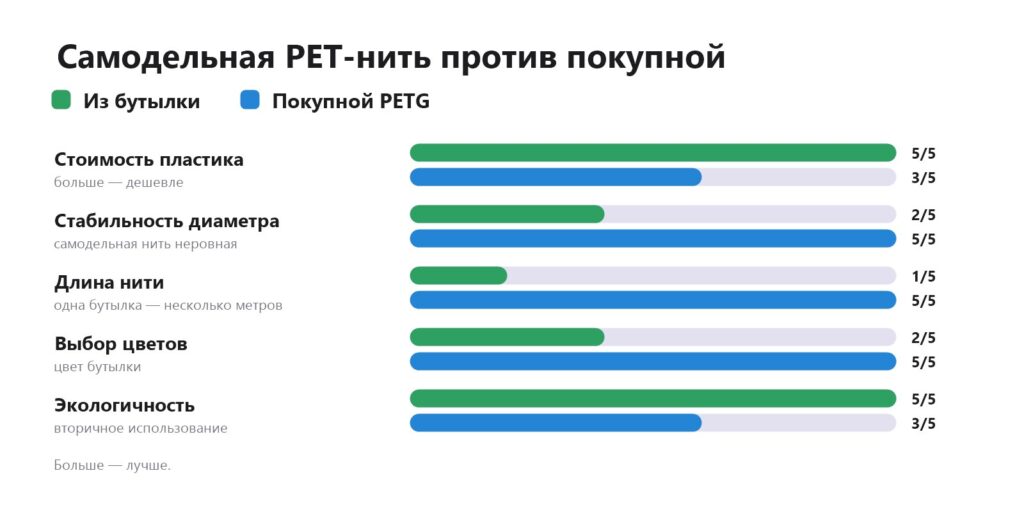
- Подходит для небольших деталей, экспериментов, обучения, экопроектов.
- Цвет — цвет бутылки; прозрачные бутылки дают полупрозрачную нить.
- Диаметр нестабилен — качество ниже покупной нити.
- Нужно время на изготовление: метры нити — это минуты-часы работы.
Другие способы переработки
- Переработанный филамент (rPETG, rPLA) — продают производители: качество как у обычного, экологичнее.
- Экструдеры для гранул и шредеры — для мастерских и проектов вроде Precious Plastic; дома сложно получить стабильную нить.
- Обрезки и неудачные печати — некоторые производители принимают на переработку; PLA и PETG держите отдельно.
Обзор материалов — виды пластика.
Частые вопросы
Можно ли сделать нить для 3D-принтера из бутылок?
Да: ленту из бутылки протягивают через нагретое сопло, и она сворачивается в нить около 1,75 мм.
Сколько нити получается из одной бутылки?
Несколько метров — этого хватает на небольшие детали.
При какой температуре печатать нитью из бутылок?
Обычно 250–280 °C, стол 70–80 °C. Подберите температурной башней.
Выгодно ли делать нить из бутылок?
Материал бесплатный, но много времени и нестабильное качество. Это скорее проект и переработка, чем экономия.
Что нужно для изготовления нити?
Резак ленты, нагреватель с соплом и контроллером температуры, мотор для протяжки и катушка.
Есть ли готовый переработанный пластик?
Да, производители выпускают rPETG и rPLA из переработанного сырья.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

