
Виды пластика для 3D-принтера: полная таблица и как выбрать
Все основные пластики для FDM-печати в одной статье: PLA, PETG, ABS, ASA, TPU, нейлон, PC, PP, HIPS, PVA, пластики с наполнителями и углеволокном. Температуры, свойства, сложность, требования к принтеру, применение и как выбрать пластик под задачу — с примерами и ссылками на подробные статьи по каждому.
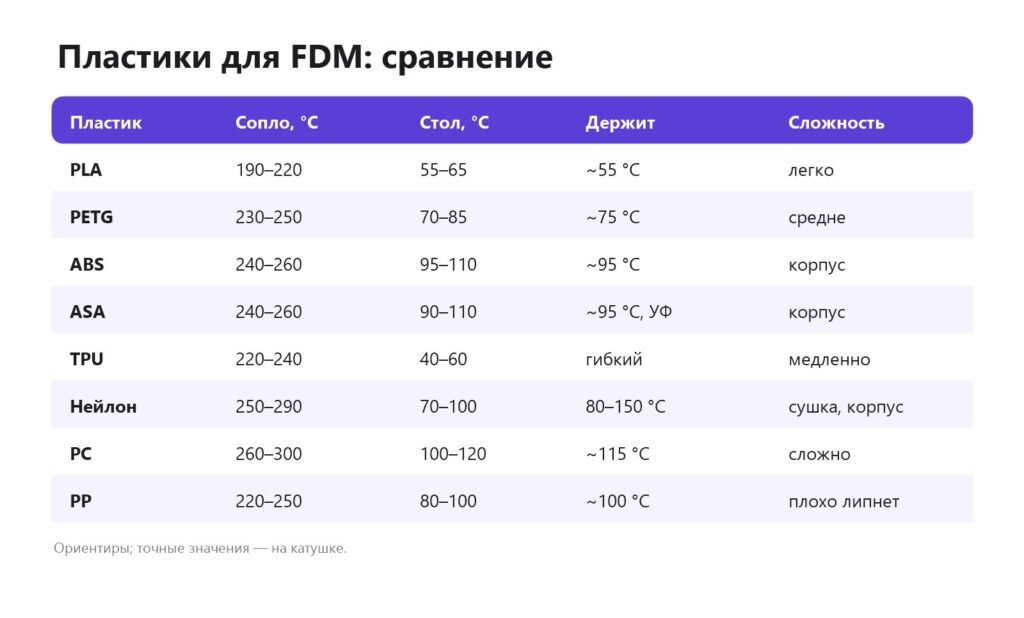
Коротко: для FDM-печати чаще всего используют PLA (самый простой, для декора и прототипов), PETG (прочный, не боится воды), ASA и ABS (термостойкие, нужен корпус; ASA ещё и не боится солнца), TPU (гибкий как резина) и нейлон (износостойкий, для шестерён). Для особых задач — поликарбонат, полипропилен, пластики с углеволокном, а для растворимых поддержек — PVA и HIPS. Ниже — сводная таблица температур и свойств, описание каждого материала, что нужно принтеру, выбор под задачу с примерами и ссылки на подробные статьи.
Как устроен пластик для 3D-принтера
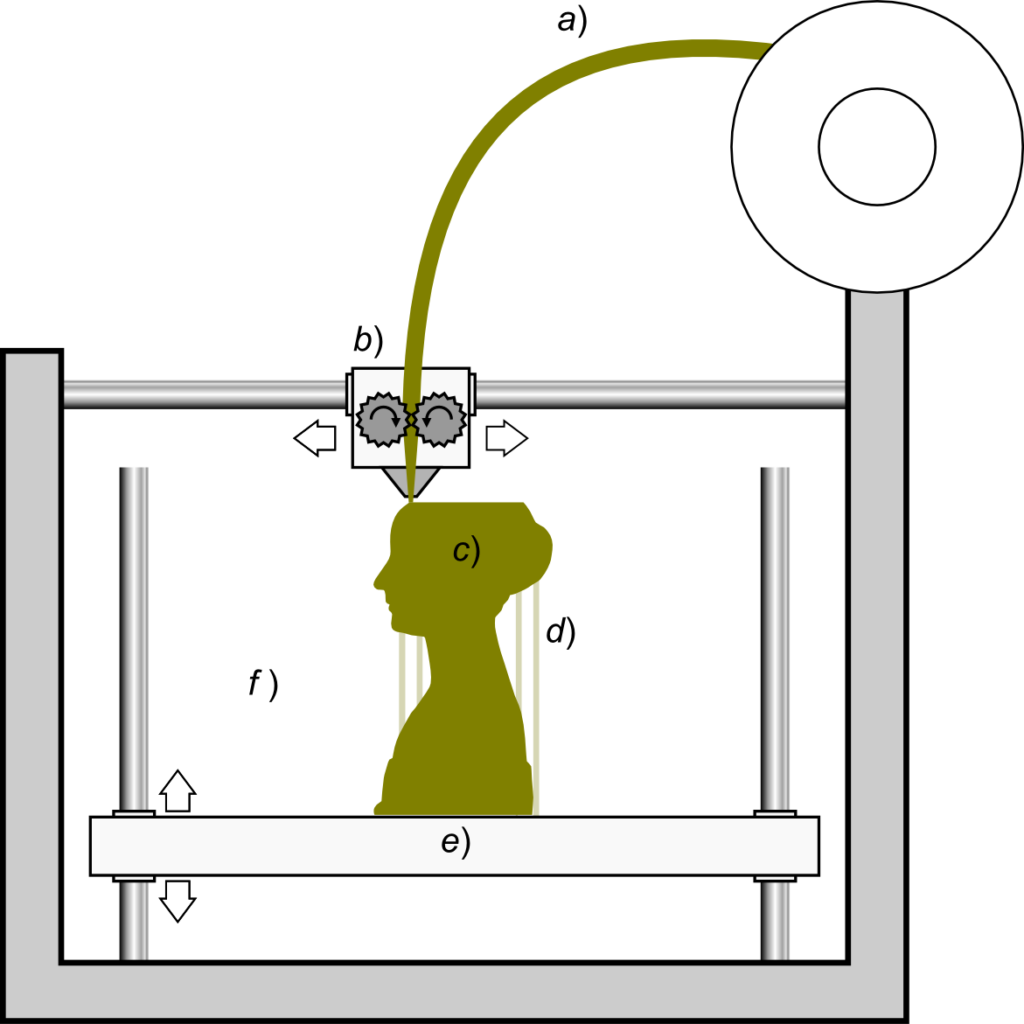
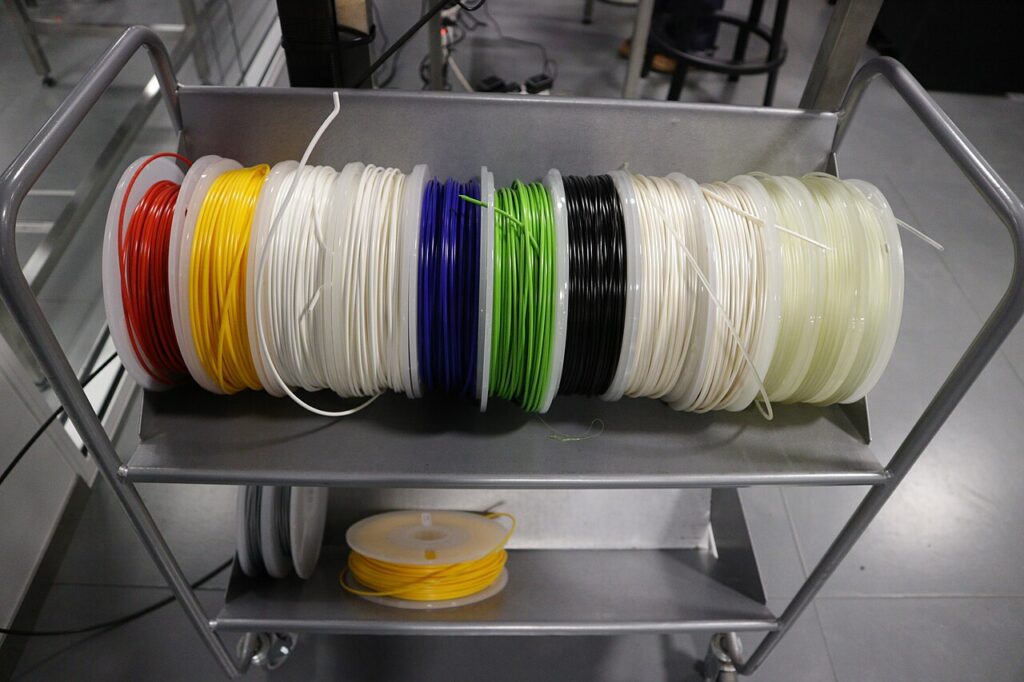
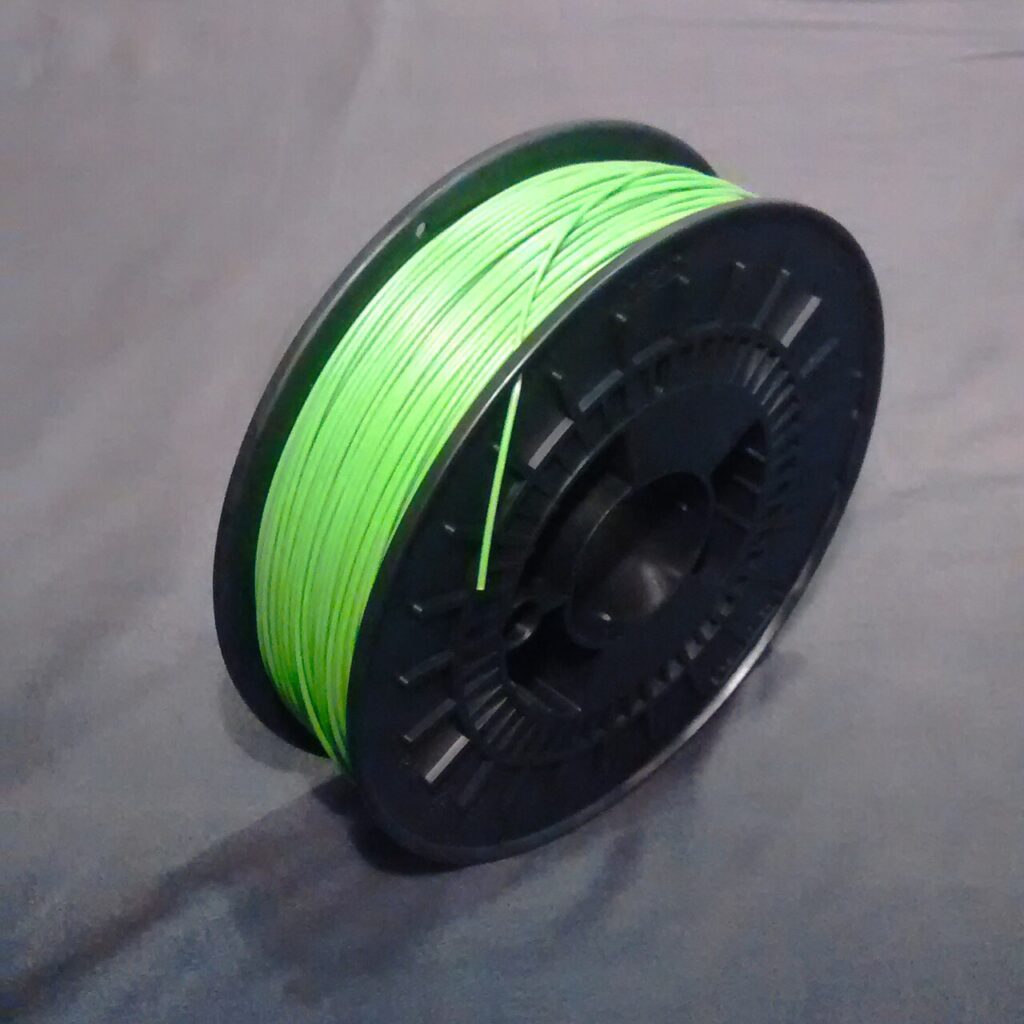
FDM-принтер работает с пластиковой нитью — филаментом — диаметром 1,75 мм (реже 2,85 мм), намотанной на катушку весом обычно 0,5–1 кг. Нить подаётся в нагретое сопло, плавится и укладывается слой за слоем. Отсюда главные свойства, которые важны при выборе: при какой температуре пластик плавится, насколько он усаживается при остывании (усадка вызывает отрыв углов и трещины), как слои спекаются между собой, сколько влаги впитывает и что выдерживает готовая деталь. Диаметр нити.
Сводная таблица
Основные пластики
PLA
Полилактид — самый популярный пластик для домашней печати. Печатается при 190–220 °C на столе 55–65 °C, почти не усаживается, не пахнет, не требует корпуса. Детали жёсткие и точные, но хрупкие на удар и размягчаются уже около 55 °C — летом в машине PLA поведёт. Огромный выбор цветов и декоративных версий: матовые, шёлковые, мраморные, «под дерево». Для чего: прототипы, декор, фигурки, органайзеры, первые печати. Есть модифицированные PLA+ (прочнее на удар) и скоростные High Speed PLA. PLA, PLA+, High Speed PLA.
PETG
Родственник материала пластиковых бутылок с добавкой гликоля. Прочный, вязкий (гнётся, а не ломается), не боится воды и большинства бытовой химии, держит около 75 °C. Печатается при 230–250 °C на столе 70–85 °C без корпуса. Минусы — тянет нити («паутина»), налипает на сопло, хуже PLA передаёт мелкие детали. Для чего: бытовые вещи, крепления, детали для ванной и кухни, корпуса. PETG, PLA или PETG.
ABS
Классический инженерный пластик — из него делают корпуса бытовой техники и детали LEGO. Термостойкий (~95 °C), ударопрочный, хорошо обрабатывается и сглаживается парами ацетона. Сильно усаживается — нужен закрытый принтер, стол 95–110 °C и вытяжка: при печати пахнет. На солнце желтеет и становится хрупким. ABS, PLA или ABS.
ASA
Как ABS, но устойчив к ультрафиолету: годами стоит на солнце без пожелтения. Печатается так же, как ABS, обычно чуть проще. Лучший выбор для улицы и автомобиля. ASA, пластик для улицы.
TPU и TPE
Гибкие пластики, похожие на резину. Твёрдость обозначают по шкале Шора: 95A — как подошва кроссовка, 85A — мягче, как ластик. Износостойкие, не боятся мороза и масла. Печатают медленно (20–40 мм/с), лучше на директ-экструдере. Для чего: чехлы, уплотнители, ножки, амортизаторы, шины для моделей. TPU, TPE или TPU.
Инженерные пластики
- Нейлон (PA) — вязкий, износостойкий, скользкий: шестерни, втулки, петли. Очень гигроскопичен — печать только из сушилки. Нужен корпус. Нейлон.
- Поликарбонат (PC) — очень прочный и термостойкий (~115 °C), но сложный: хотэнд до 300 °C, горячая камера. Поликарбонат.
- Полипропилен (PP) — химстойкий, лёгкий, гибкие «живые петли», но плохо липнет к столу и сильно коробится. Полипропилен.
- Композиты с углеволокном и стекловолокном (PA-CF, PETG-CF, PLA-CF) — жёсткость, стабильность размеров, матовая поверхность. Абразивные — нужно закалённое сопло. CF-пластики.
Про термостойкость отдельно — термостойкий пластик, про прочность — самый прочный пластик.
Специальные
- PVA, BVOH, HIPS — растворимые поддержки: PVA и BVOH растворяются в воде, HIPS — в лимонене. Нужны принтеры с двумя экструдерами или системой смены пластика. PVA, HIPS.
- Декоративные — шёлк, мрамор, дерево, светящиеся в темноте, меняющие цвет. Декоративные, термохромный пластик.
- С металлом — вес и вид металла после полировки. Пластик с металлом.
- Прозрачные — PETG, PC, специальные PLA. Прозрачная печать.
- Переработанные — rPETG, rPLA; домашняя переработка бутылок. Филамент из бутылок.
Свойства, на которые стоит смотреть
- Усадка. Чем сильнее пластик сжимается при остывании, тем сильнее отрываются углы и тем нужнее корпус. Минимальная усадка у PLA и PETG, большая — у ABS, ASA, нейлона, PC и особенно PP. Углеволокно в составе заметно снижает усадку. Деформация углов.
- Гигроскопичность. Способность впитывать влагу из воздуха. Нейлон, PVA и TPU набирают её за часы, PETG и PC — за дни, PLA — за недели. Влажный пластик пузырится и теряет прочность. Сушка.
- Термостойкость. Температура, при которой деталь под нагрузкой начинает деформироваться. Для деталей у окна, в машине и рядом с техникой это главное число.
- Ударная прочность и жёсткость. Жёсткий пластик (PLA, CF-композиты) держит форму, но может треснуть. Вязкий (PETG, нейлон, TPU) гнётся и не ломается.
- Межслойная прочность. У всех пластиков деталь слабее поперёк слоёв. Лучше всего слои спекаются у PETG, нейлона и PC, хуже — у ABS в открытом принтере.
- Химическая стойкость. PP и PETG не боятся большинства бытовой химии, ABS растворяется в ацетоне, PLA разрушается в горячей воде.
Сколько пластика уходит
Для оценки удобно помнить: в катушке 1 кг PLA диаметром 1,75 мм около 330 метров нити. Органайзер для ящика весит 50–100 г, держатель для телефона — 20–40 г, шлем для косплея — 0,8–1,2 кг, небольшая фигурка — 30–60 г. Слайсер показывает расход в граммах и метрах для каждой модели — смотрите на эти цифры перед печатью, особенно если катушка заканчивается. У разных пластиков разная плотность: PETG и ABS чуть легче или тяжелее PLA, а металлонаполненные — в 2–3 раза тяжелее, поэтому в катушке того же веса нити меньше.
С чего начать новичку
Первая катушка — PLA нейтрального цвета (серый, белый, чёрный) от известного производителя. На нём проще всего освоить настройки и отличить проблемы принтера от проблем материала. Вторая — PETG для практичных вещей. Дальше — по задачам: TPU, если нужна гибкость; ASA, если печатаете для улицы и машины и есть корпус. Не покупайте сразу десять экзотических пластиков: каждый требует своего профиля, а влажность испортит катушки, которые лежат без дела. Первый запуск 3D-принтера.
Что нужно принтеру
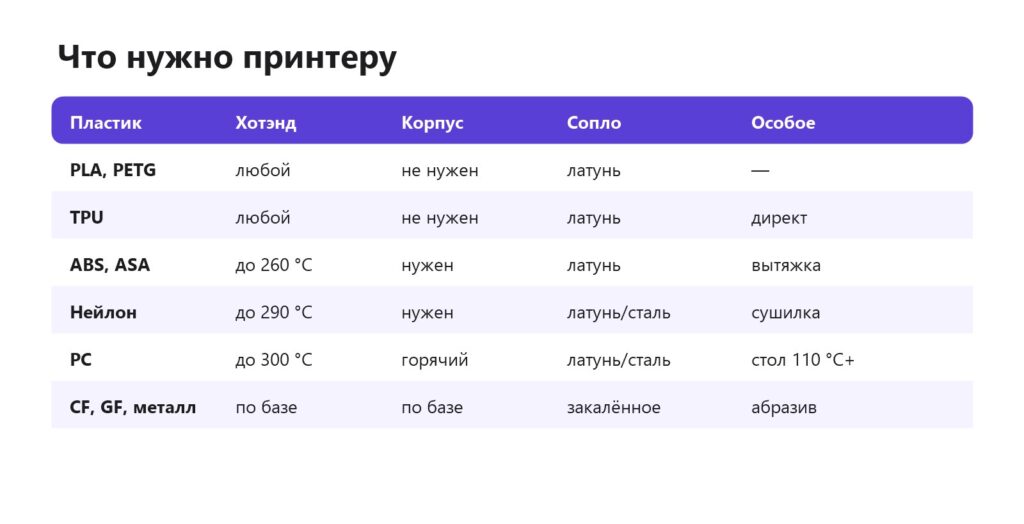
Почти любой домашний принтер печатает PLA, PETG и TPU. Для ABS и ASA нужен корпус — хотя бы самодельный короб из ПВХ или мебельной плёнки. Для нейлона и поликарбоната — цельнометаллический хотэнд, горячий стол и сушилка. Для любых наполненных пластиков (углеволокно, стекловолокно, металл, светящиеся) — закалённое или твердосплавное сопло. Закрытый или открытый принтер, какое сопло выбрать.
Как выбрать
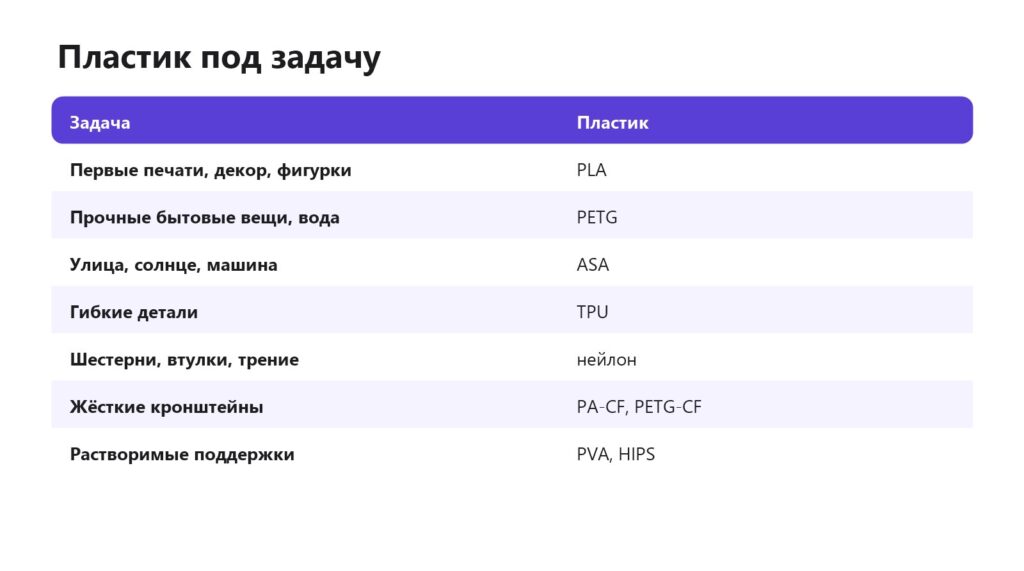
- Где будет деталь: дома, на улице, в машине, рядом с теплом, в воде.
- Какая нагрузка: декор, удар, изгиб, трение, постоянная нагрузка.
- Что умеет принтер: корпус, хотэнд до 300 °C, закалённое сопло, директ для TPU.
- Нужна ли обработка: ацетон (ABS/ASA), покраска, шлифовка.
- Контакт с едой — отдельная тема: даже «пищевой» пластик после печати пористый. Пищевой пластик.
Примеры выбора
- Органайзер для ящика стола — PLA: дома, без нагрузки и нагрева.
- Держатель душевой лейки — PETG: вода, мыло, постоянная влажность.
- Решётка на бампер или держатель телефона в машину — ASA: солнце и жара в салоне.
- Чехол для пульта, ножки для мебели — TPU: гибкость и износостойкость.
- Шестерня для миксера или механизма — нейлон: трение и износ.
- Жёсткий кронштейн для дрона — PA-CF или PETG-CF: жёсткость при малом весе.
Как хранить разные пластики
Все пластики лучше хранить в закрытых боксах или пакетах с замком и силикагелем, вдали от солнца и батарей. PLA можно держать открытым несколько недель, PETG и ABS — дни, а нейлон, TPU и PVA лучше вообще не оставлять на воздухе: после печати сразу убирайте катушку в бокс. Удобно печатать прямо из сушилки или бокса с отверстием для нити. Индикаторный силикагель меняет цвет, когда пора его просушить. Подробно — хранение пластика.
Типичные ошибки
- Брать «инженерный» пластик для всего. Для 80 % домашних задач хватает PLA и PETG, которые проще печатать.
- Печатать ABS без корпуса. Трещины между слоями и отрыв углов почти гарантированы.
- Не сушить пластик. PETG, TPU и особенно нейлон, набравшие влагу, печатают пузырями и нитями. Сушилка.
- Абразивный пластик через латунное сопло. Сопло разбивается за одну-две катушки.
- Ориентироваться только на таблицу. Температуры разных марок одного пластика различаются на 10–20 °C — проверяйте этикетку и печатайте температурную башню.
Не забывайте о качестве и хранении — как выбрать качественный пластик, хранение. Для фигурок и мелких деталей вместо пластика — смола. Виды смол.
Видео по теме
- Гид по выбору пластика для FDM-печати — канал «Новости из мира 3D».
- Всё о филаментах: характеристики, печать, применяемость — канал K3D tech.
- Популярные пластики для домашней 3D-печати — канал 3DIY.
- Материалы для 3D-печати: ABS, PLA, PETG, SBS, TPE, TPU — канал «Цифровая фабрика».
Читайте также: PLA или ABS, PETG или ABS, таблица температур пластиков.
Частые вопросы
Какой пластик лучше для 3D-принтера?
Для начала — PLA. Для прочных бытовых вещей — PETG. Для улицы и машины — ASA.
Какой пластик самый простой в печати?
PLA: низкая температура, почти нет усадки и запаха.
Какой пластик выдерживает высокую температуру?
ABS и ASA (~95 °C), поликарбонат (~115 °C), нейлон и CF-композиты — ещё выше.
Какой пластик гибкий?
TPU и TPE.
Какой пластик нужен для корпуса для улицы?
ASA: держит солнце и температуру. PETG — вариант попроще для открытого принтера.
Нужен ли закрытый принтер для разных пластиков?
Для PLA, PETG и TPU — нет; для ABS, ASA, нейлона и PC — да.
Можно ли печатать разными пластиками на одном принтере?
Да, меняя профиль в слайсере. При переходе с высокотемпературного пластика на низкотемпературный прогоните через сопло немного нового пластика при высокой температуре, чтобы вытеснить старый.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

