
Поликарбонат (PC) для 3D-печати: свойства и как печатать
Поликарбонат — один из самых прочных и термостойких пластиков для FDM: держит удар и температуру около 110–120 °C. Разбираем свойства, требования к принтеру (хотэнд до 300 °C, горячая камера), настройки, сушку, борьбу с короблением и расслоением, смеси PC-ABS и PC-CF, пример печати и когда поликарбонат действительно нужен.
Коротко: поликарбонат (PC) — очень прочный, ударостойкий и термостойкий пластик (держит около 110–120 °C), из него делают защитные очки, щитки, корпуса электроинструмента и сотовые листы для теплиц. Для печати нужны хотэнд до 300 °C, стол 100–120 °C, закрытая горячая камера (50–70 °C), сушка и минимальный обдув — иначе модель коробится и трескается по слоям. Проще в печати смеси PC-ABS, PC-CF и «низкотемпературные» марки PC. Для большинства домашних задач хватает ASA, PETG или PA-CF — поликарбонат нужен, когда важны одновременно удар и высокая температура. Ниже — свойства, требования к принтеру, настройки, сушка, борьба с дефектами, варианты, пример и сравнение с другими пластиками.
Что такое поликарбонат
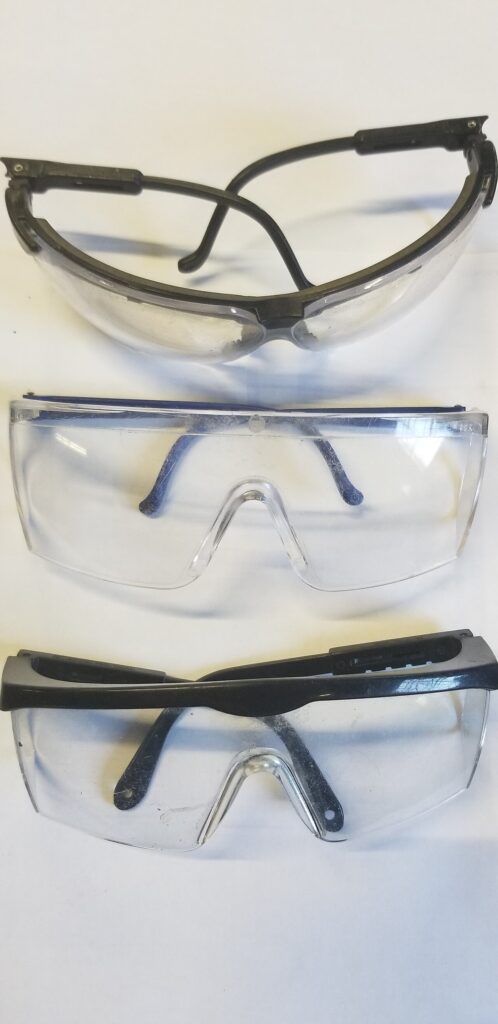
Поликарбонат — аморфный инженерный термопласт, известный под торговыми марками Lexan и Makrolon. Его главное достоинство — сочетание прозрачности, ударной прочности и термостойкости: из него делают защитные очки, щитки сварщиков, фары автомобилей, бутыли для воды, сотовые листы для теплиц и навесов. Температура стеклования около 145–150 °C, а нагрузку напечатанная деталь держит примерно до 110–120 °C — заметно выше, чем ABS и ASA.
Свойства
- Ударная прочность — одна из лучших среди FDM-пластиков: деталь скорее погнётся, чем расколется.
- Термостойкость ~110–120 °C под нагрузкой — подходит для деталей возле нагревателей, моторов, в салоне машины летом.
- Жёсткость — высокая, при этом без хрупкости PLA.
- Прозрачность — бывает прозрачный PC, хотя напечатанная деталь из-за слоёв получается скорее полупрозрачной.
- Огнестойкость — многие марки самозатухающие; есть специальные версии PC-FR.
- Минусы: высокая температура печати, сильное коробление, гигроскопичность, запах и вредные вещества при печати, средняя стойкость к ультрафиолету (без стабилизаторов желтеет).
Требования к принтеру
- Цельнометаллический хотэнд до 300 °C и выше. Хотэнд с PTFE-трубкой до сопла не подходит: при 270 °C и выше тефлон разрушается и выделяет токсичные пары. Хотэнд.
- Стол до 110–120 °C — у многих бюджетных принтеров стол едва дотягивает до 100 °C, и это первое ограничение.
- Закрытая камера, лучше с активным подогревом. В открытом принтере крупная деталь из PC почти гарантированно отклеится или треснет. Закрытый принтер.
- Закалённое сопло — для PC-CF и других наполненных версий. Сопла.
- Фильтрация или вытяжка — при печати PC выделяются пары, которыми не стоит дышать. Вытяжка.
- Сушилка для печати прямо из неё. Сушилка.
Если хотя бы одного пункта нет — начните с PC-ABS или «низкотемпературного» PC и небольших деталей.
Настройки
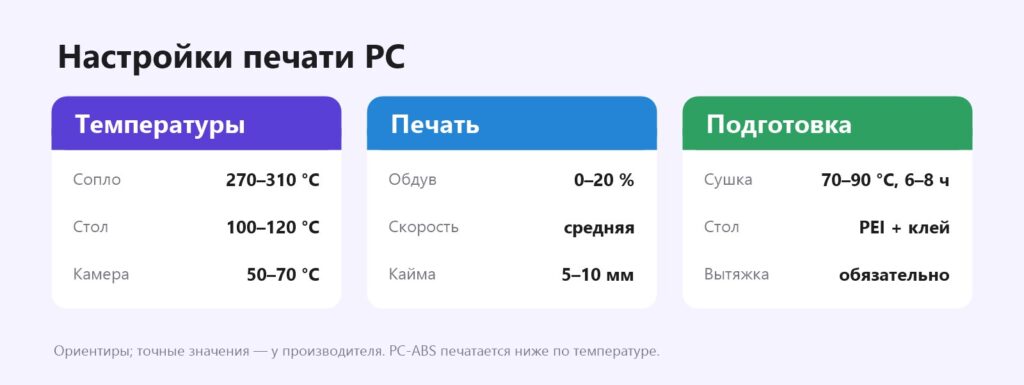
- Прогрейте камеру 15–20 минут перед печатью с включённым столом.
- Обдув 0–20 %: сильный обдув ослабляет связь слоёв и вызывает трещины. Небольшой обдув включают только на мостах и нависаниях.
- Скорость умеренная: 40–80 мм/с по стенкам. PC вязкий, и на высокой скорости хотэнд не успевает его расплавить.
- Кайма 5–10 мм и скругление углов крупных деталей. Углы загибаются.
- Стол: текстурированный PEI с клеем-карандашом или специальный адгезив. На гладком PEI поликарбонат может прилипнуть так сильно, что вырвет кусок покрытия — клей работает как разделительный слой. Клей для стола.
- Ретракт — как для PETG или чуть меньше; PC тянет нити умеренно.
- Не открывайте дверцу до остывания: резкий перепад температуры вызывает трещины.
Сушка
Поликарбонат активно набирает влагу из воздуха. Влажный PC пузырится в сопле, трещит, поверхность становится шершавой, а главное — деталь теряет прочность, ради которой этот пластик и покупали. Сушите 70–90 °C, 6–8 часов (точный режим — у производителя), и печатайте прямо из сушилки или из бокса с силикагелем. Даже катушка из запечатанной упаковки часто требует сушки. Сушка пластика.
Типичные проблемы и решения
- Деталь отрывается от стола, углы поднимаются. Усадка PC при остывании велика: горячая камера, температура стола у верхней границы, кайма, клей. Крупные плоские детали лучше скруглять в углах.
- Трещины между слоями на высоких деталях. Верх остывает быстрее низа — нужна более горячая камера и меньший обдув. Иногда помогает печать нескольких деталей сразу: каждый слой дольше остывает.
- Пузыри, треск, шершавость. Влажный пластик — сушить.
- Недоэкструзия на скорости. PC вязкий — снизьте скорость или поднимите температуру на 5–10 °C. Объёмная скорость.
- Деталь «намертво» прилипла к столу. Дайте полностью остыть, в следующий раз используйте клей как разделитель.
С чего начать
- Проверьте принтер: максимальная температура хотэнда и стола, наличие закрытой камеры, цельнометаллический хотэнд.
- Купите небольшую катушку «лёгкого» PC или PC-ABS — их проще освоить.
- Просушите пластик и напечатайте тест на коробление: плоский прямоугольник 100×20 мм высотой 5 мм. Если углы не поднялись — стол и камера в порядке.
- Напечатайте температурную башню, чтобы найти температуру с лучшим спеканием слоёв.
- Проверьте прочность на изгиб: напечатайте тонкую пластину и попробуйте сломать её поперёк слоёв. Если ломается легко — поднимите температуру и уменьшите обдув.
- Только после этого переходите к функциональным деталям.
Для теста коробления подойдёт Bed Adhesion / Warping Test (автор Extrutim, CC BY-SA).
Варианты
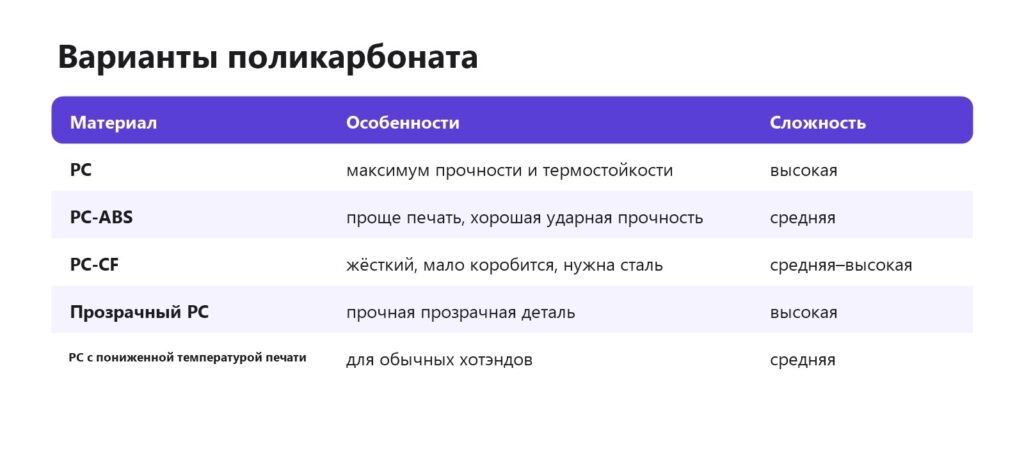
PC-ABS — смесь поликарбоната и ABS: печатается при 250–270 °C, меньше коробится и почти не уступает чистому PC по ударной прочности. PC-CF с углеволокном — жёсткий, почти не коробится и даёт матовую поверхность, но более хрупкий на удар и требует стального сопла. «Лёгкие» марки PC с модифицированной рецептурой печатаются при 250–270 °C на обычном цельнометаллическом хотэнде — хороший вариант для первого знакомства. Пластики с углеволокном.
Сравнение с другими пластиками
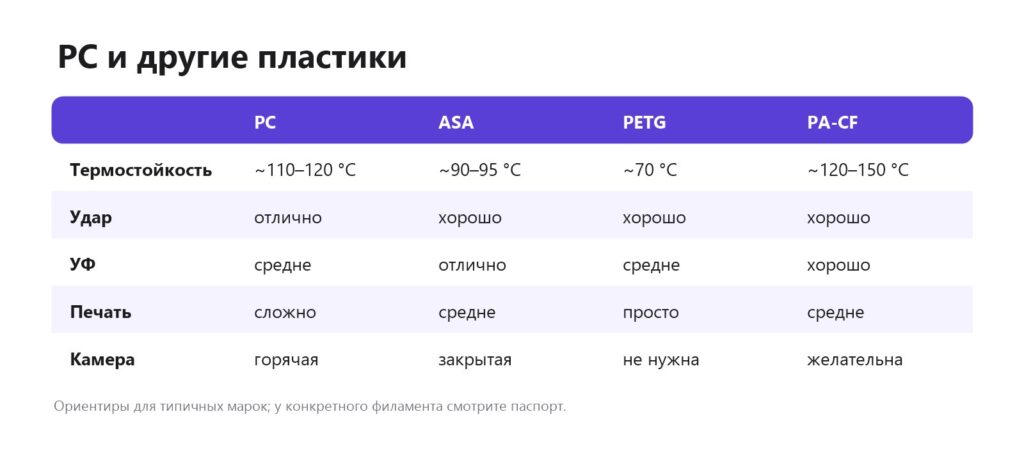
Поликарбонат выигрывает, когда нужны одновременно удар и температура. Если важна только термостойкость — PA-CF может быть удобнее. Если деталь стоит на солнце — лучше ASA: поликарбонат без стабилизаторов со временем желтеет. Если нужно просто прочно и недорого — PETG. Самый прочный пластик, термостойкие пластики.
Пример: кронштейн в моторном отсеке квадроцикла
Кронштейн датчика на раме рядом с двигателем: летом температура там доходит до 80–90 °C, плюс вибрация и удары камней. PETG поплыл за месяц, ASA выдержал температуру, но треснул от удара на холоде. Третий вариант — PC: принтер с закрытой камерой, хотэнд 285 °C, стол 115 °C, камера прогрета до 55 °C, обдув 10 %, 5 периметров, заполнение 40 % гироид, пластик просушен 8 часов при 80 °C. Печать 2 часа, деталь сняли после полного остывания. Сезон эксплуатации — без трещин и деформации. Крепёж — стальные болты с шайбами через латунные вставки.
Обработка готовых деталей
- Снятие поддержек. PC прочный и вязкий, поддержки ломаются хуже, чем у PLA: используйте бокорезы и нож, а в слайсере ставьте зазор поддержек на 0,05 мм больше обычного.
- Шлифовка. Шлифуется хорошо, но нагревается от трения — работайте наждачкой вручную или на низких оборотах, с водой.
- Сверление и резьба. Детали из PC хорошо держат саморезы и нарезанную резьбу; для частой разборки — латунные вставки, которые впаивают паяльником при 280–300 °C. Резьба и вставки.
- Склейка. Надёжнее всего эпоксидный клей или цианоакрилат с активатором; поверхности перед склейкой зашкурить. Чем склеить 3D-печать.
- Отжиг. Аморфный PC почти не кристаллизуется, поэтому отжиг в основном снимает внутренние напряжения и уменьшает риск трещин. Делают его ниже температуры стеклования, обычно около 110–130 °C, с медленным остыванием. Отжиг.
- Покраска. Перед покраской — грунт для пластика. Покраска с УФ-защитой заодно защищает PC от пожелтения на солнце.
Безопасность
При печати при 270–310 °C из поликарбоната выделяются летучие вещества и мелкодисперсные частицы. Печатайте в закрытом принтере с угольным и HEPA-фильтром или с вытяжкой на улицу, не ставьте принтер в спальне и проветривайте помещение после печати. Если пластик начал дымить или пахнуть горелым — снизьте температуру: перегретый PC разлагается. Подробнее — вредна ли 3D-печать.
Стоимость и хранение
Поликарбонат стоит заметно дороже PLA и PETG — обычно в 1,5–3 раза в зависимости от марки, а PC-CF ещё дороже. Учитывайте и расходы на сушку: катушку, которая неделю пролежала открытой, придётся сушить снова. Храните PC только в герметичном боксе с силикагелем и индикатором влажности; при влажности в боксе выше 15–20 % сушите перед печатью. Для небольших деталей выгоднее катушки по 0,5 кг — меньше риск, что остаток наберёт влагу.
Когда нужен PC
- Корпуса и детали, которые должны выдерживать удар и нагрев одновременно.
- Детали возле горячих узлов: моторов, нагревателей, ламп (но не вплотную к выхлопу).
- Прочные полупрозрачные защитные элементы: щитки, крышки.
- Детали самого принтера, работающие в горячей камере.
Для контакта с едой поликарбонат не лучший выбор: печатная деталь пористая, а в состав многих марок входит бисфенол А. Пищевой пластик.
Видео по теме
- 3D-печать поликарбонатом — канал «Цифровая фабрика».
- 3D-печать поликарбонатом — канал FABERANT.
- Печать поликарбонатом: тест — канал 3D-MPL.
- Инженерные пластики: чем печатают на производствах — канал 3DIY.
Частые вопросы
Можно ли печатать поликарбонатом на обычном принтере?
Только если хотэнд держит 280–300 °C, стол 110 °C и есть закрытый корпус. Иначе — PC-ABS или «низкотемпературный» PC и небольшие детали.
При какой температуре печатать PC?
Сопло 270–310 °C, стол 100–120 °C, камера 50–70 °C. У конкретной марки режим может отличаться — смотрите паспорт.
Почему поликарбонат коробится?
Сильная усадка при остывании. Нужна горячая камера, кайма, клей на столе и минимальный обдув.
Что такое PC-ABS?
Смесь поликарбоната и ABS: проще печатается, при этом прочная и термостойкая.
Нужно ли сушить поликарбонат?
Да, 6–8 часов при 70–90 °C, и печатать из сушилки.
Чем PC лучше ASA?
Выше ударная прочность и термостойкость. Но ASA проще печатать и лучше переносит солнце.
Можно ли напечатать прозрачную деталь из PC?
Полупрозрачную — да. Полной прозрачности мешают границы слоёв; её добиваются толстыми слоями, высокой температурой, 100 % заполнением и полировкой.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

