
Отжиг 3D-печати: как повысить прочность и термостойкость PLA, PETG и нейлона
Отжиг — нагрев напечатанной детали в печи для повышения термостойкости и прочности. Разбираем, что происходит с пластиком, какие пластики стоит отжигать (HT-PLA, PLA, PETG, нейлон, PA-CF, PET-CF), температуры и время, усадку и как её компенсировать, отжиг в соли, песке и гипсе, пример и что реально меняется.
Коротко: отжиг — выдержка готовой детали в печи при температуре ниже плавления. Пластик частично кристаллизуется, снимаются внутренние напряжения — деталь становится термостойче и часто прочнее. Сильнее всего эффект у специальных HT-PLA и композитов (PA-CF, PET-CF) — производители указывают режимы в паспорте. Обычный PLA тоже реагирует, но даёт усадку и коробление. Для точных деталей заранее масштабируйте модель и используйте засыпку солью, песком или гипсом, чтобы деталь не повело. Ниже — что происходит с пластиком, режимы, способы, усадка, пример и ограничения.
Что происходит при отжиге
Расплавленный пластик при печати остывает очень быстро: молекулы «замерзают» в беспорядке, и большинство материалов в напечатанной детали оказываются в аморфном состоянии. В таком виде PLA начинает размягчаться уже около 55–60 °C — это его температура стеклования. Если нагреть деталь выше этой температуры, но ниже температуры плавления, и подержать какое-то время, молекулы успевают частично выстроиться в упорядоченные кристаллические области. Кристаллический каркас держит форму при нагреве, поэтому деталь выдерживает более высокую температуру. Одновременно снимаются внутренние напряжения, накопленные при быстром остывании слоёв.
Но у кристаллизации есть оборотная сторона: упорядоченные молекулы упакованы плотнее, поэтому деталь сжимается. Причём неравномерно — вдоль слоёв сильнее, чем поперёк, — поэтому она ещё и коробится.
Что даёт отжиг
- Термостойкость — у HT-PLA и PA-CF может вырасти на десятки градусов.
- Прочность — межслойная связь и жёсткость обычно растут, особенно при отжиге в засыпке.
- Снятие напряжений — меньше коробления и трещин при эксплуатации.
- Цена — усадка по X/Y, рост по Z, возможное коробление и изменение вида поверхности (матовость, белёсость, у цветного PLA — изменение оттенка).
Режимы
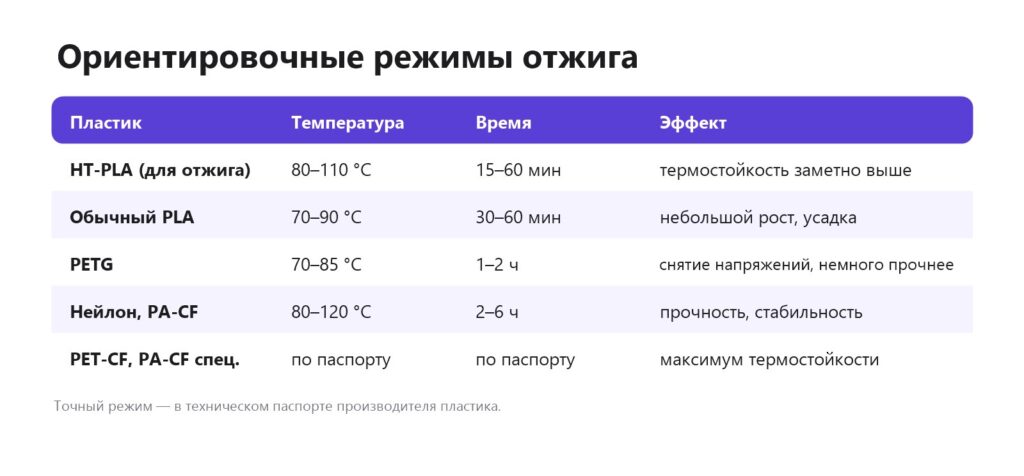
Всегда начинайте с рекомендаций производителя (TDS, паспорт пластика). Значения в таблице — ориентир для первых экспериментов. Отдельный класс — пластики, которые достигают высокой термостойкости без отжига или с очень коротким: производители делают их специально для тех, кто не хочет возиться с печью. Термостойкий пластик.
Как отжигать
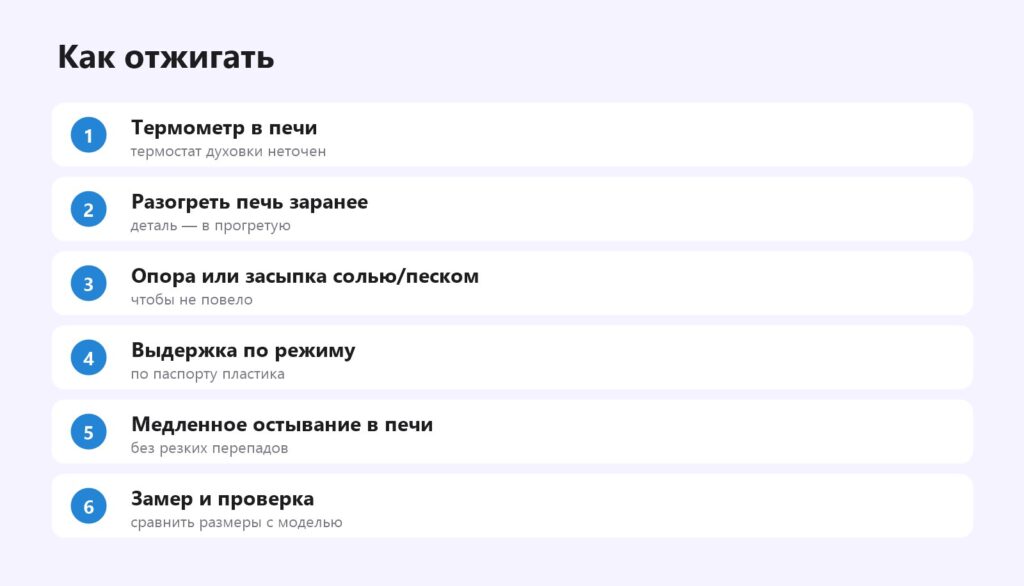
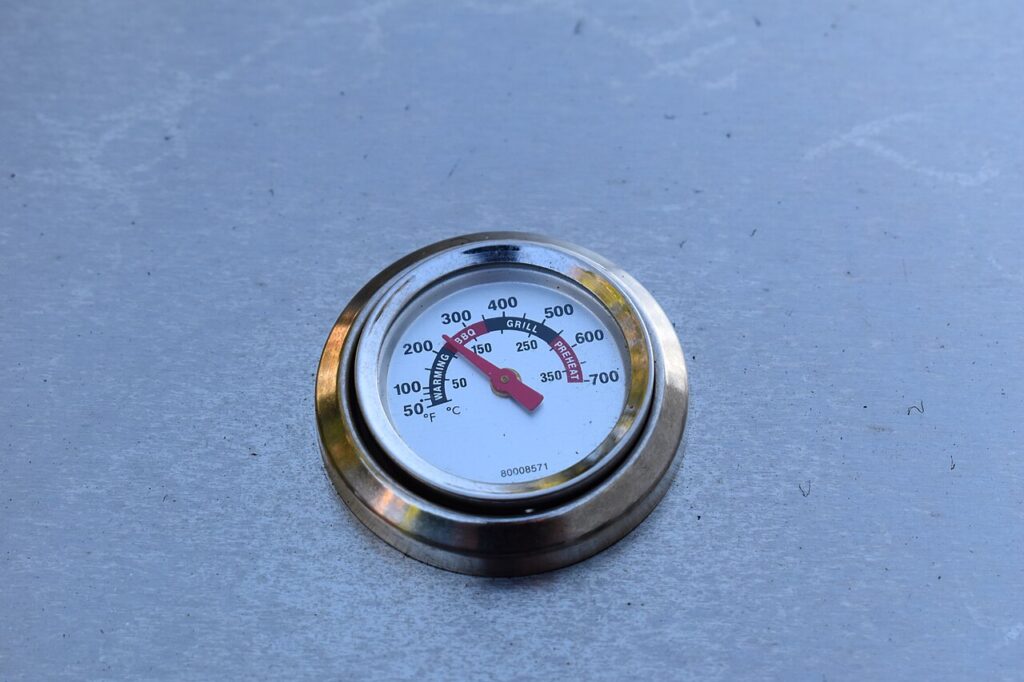
- Проверьте реальную температуру духовки термометром — термостаты ошибаются на 10–20 °C, а в мини-печах температура у ТЭНов намного выше, чем в центре.
- Разогрейте печь заранее и дайте температуре стабилизироваться.
- Положите деталь на ровный противень с бумагой или в ёмкость с засыпкой.
- Выдержите по режиму. Для засыпки добавьте время на прогрев ёмкости.
- Выключите печь и дайте остыть внутри, не открывая дверцу.
- Сравните размеры с моделью.
Подготовка модели к отжигу
- Заполнение 100 % или близкое к нему. Пустоты внутри детали усаживаются неравномерно и тянут стенки; сплошная деталь коробится меньше.
- Больше стенок. 4–6 периметров дают более однородную структуру.
- Ориентация. Помните, что по Z деталь слегка растёт, а по X/Y — сжимается: располагайте критичные размеры так, чтобы их было проще компенсировать.
- Скругления вместо острых углов. Острые углы — концентраторы напряжений, при отжиге они поднимаются первыми.
- Масштаб. Внесите коэффициенты, найденные на тестовом кубике, — в слайсере можно масштабировать по осям отдельно.
- Сухой пластик при печати. Пузырьки влаги при отжиге расширяются и оставляют раковины. Сушка.
Если деталь должна точно садиться на вал или в отверстие, проще предусмотреть припуск и после отжига довести посадку сверлом или развёрткой, чем пытаться угадать усадку до сотых. Допуски.
Способы отжига
Отжиг в соли или песке
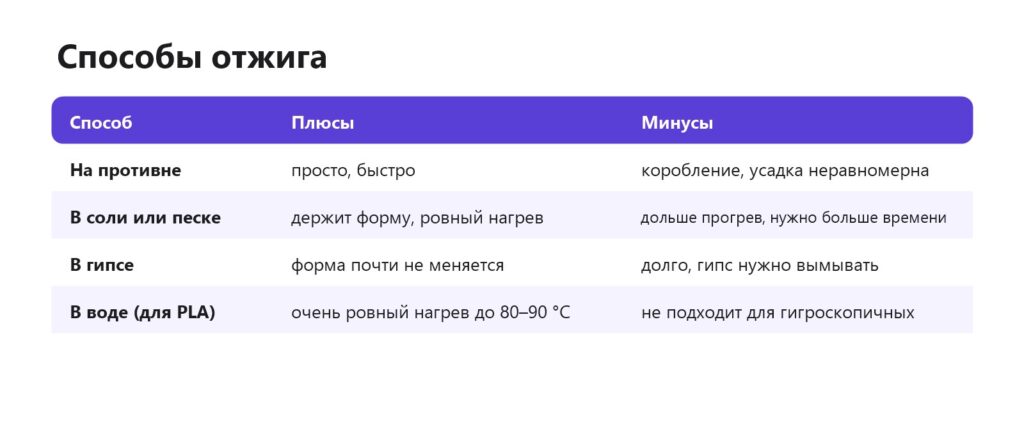
Деталь закапывают в мелкую соль или сухой песок в металлической ёмкости. Засыпка держит форму и равномерно прогревает деталь — меньше коробления. Нагрев дольше: ёмкость с засыпкой прогревается медленно, поэтому время выдержки отсчитывают с момента, когда засыпка прогрелась до нужной температуры (проверьте щупом термометра). Соль удобнее песка: потом она смывается водой.
Отжиг в гипсе
Деталь заливают гипсом в форме, дают ему затвердеть и высохнуть, затем отжигают. Гипс держит деталь со всех сторон, и форма почти не меняется, а межслойная прочность при этом растёт особенно заметно. Минусы — долго и грязно, гипс нужно вымывать из всех отверстий.
Отжиг в воде
Для PLA с режимом до 80–90 °C можно использовать горячую воду: она нагревает деталь очень равномерно. Не подходит для гигроскопичных пластиков (нейлона), а для HT-PLA с режимами выше 100 °C — тем более.
Усадка
- PLA при отжиге обычно сжимается по X/Y на несколько процентов и немного растёт по Z.
- Сделайте тест: куб 20 мм до и после отжига → коэффициенты масштабирования для модели по каждой оси.
- Плотное заполнение и толстые стенки коробятся меньше. Заполнение.
- Тонкие плоские детали коробятся сильнее всего — для них засыпка обязательна.
Особенности разных пластиков
PLA и HT-PLA
Обычный PLA кристаллизуется медленно и неравномерно: прирост термостойкости есть, но усадка и коробление часто перечёркивают выгоду. HT-PLA (высокотемпературный PLA) содержит добавки, которые ускоряют кристаллизацию, — он отжигается быстро и предсказуемо, а термостойкость после отжига приближается к ABS и выше. Если планируете отжиг, покупайте именно такой PLA. Цветной PLA после отжига часто становится матовым и светлее, прозрачный — мутнеет.
PETG
PETG почти не кристаллизуется при обычном отжиге, поэтому его термостойкость почти не растёт. Отжиг PETG имеет смысл только для снятия внутренних напряжений — например, у деталей, которые трескаются при затягивании винтов. Температура должна быть ниже температуры стеклования, около 70–80 °C, иначе деталь начнёт размягчаться и оседать.
Нейлон и композиты
Для нейлона и PA-CF отжиг — почти стандартная операция: он стабилизирует размеры, повышает жёсткость и термостойкость, а заодно высушивает деталь, набравшую влагу. Многие производители инженерных пластиков прямо указывают режим отжига в паспорте и характеристики «до» и «после». PET-CF и PPS-CF без отжига вообще не раскрывают свои свойства. Нейлон, CF-пластики.
Как проверить результат
Простой домашний тест термостойкости: напечатайте две одинаковые тонкие пластины 80×10×2 мм, одну отожгите. Закрепите обе горизонтально за один край, подвесьте на свободный конец небольшой груз (например, гайку) и опустите в горячую воду известной температуры, постепенно повышая её. Пластина, которая прогнулась позже, выдерживает больше. Так же можно сравнить прочность на изгиб: попробуйте сломать пластины поперёк слоёв. Это не лабораторное испытание, но наглядно показывает, стоит ли отжиг усилий для вашей задачи.
Пример: кронштейн для салона машины
Кронштейн из HT-PLA для крепления телефона на панели: летом в салоне до 70–80 °C, обычный PLA там поплывёт. Печать с заполнением 100 %, 4 стенки. Тестовый кубик 20 мм после отжига 30 минут при 90 °C сжался по X и Y на 0,8 %, по Z вырос на 0,3 %. Модель отмасштабировали на 100,8 % / 100,8 % / 99,7 %, напечатали и отожгли в мелкой соли в металлической форме: прогрев соли до 90 °C занял 25 минут, затем 30 минут выдержки и остывание в выключенной печи. Деталь сохранила форму, посадочные отверстия совпали, лето в машине пережила без деформации. 3D-печать для автомобиля.
Отжиг и безопасность
Пластик при температурах отжига не горит и почти не выделяет вредных веществ — они значительно ниже температуры печати. Но запах всё же бывает, особенно у композитов и при перегреве, поэтому проветривайте кухню или используйте отдельную печь. Никогда не превышайте температуру, указанную производителем: перегретая деталь не только деформируется, но может начать разлагаться. Не используйте газовую духовку без точного контроля температуры и не отжигайте рядом с открытым огнём. После отжига дайте детали остыть до комнатной температуры прежде, чем брать её в руки, — соль и песок долго держат тепло.
Когда отжиг не нужен
- Декор и фигурки — риск испортить вид.
- Нужна термостойкость — часто проще сразу взять ASA, ABS или PA-CF. ASA.
- Точные посадки без возможности масштабировать модель.
- Крупные детали, которые не помещаются в печь целиком: неравномерный нагрев гарантирует коробление.
Типичные ошибки
- Довериться термостату духовки. Перегрев на 15 °C — и деталь оплыла.
- Класть деталь близко к ТЭНам мини-печи. Одна сторона перегревается.
- Открывать дверцу для проверки. Перепад температуры вызывает коробление.
- Отжигать без теста на усадку. Посадочные размеры «уходят» на проценты.
- Ждать чуда от отжига обычного PETG. Термостойкость растёт мало.
Видео по теме
- Отжиг полиамида: режимы термообработки на примере PA6-GF30 — канал «ТЕСТО».
- Annealing: How to improve your 3D prints — канал Prusa 3D (англ.).
- Strong 3D prints through annealing: PLA — канал CNC Kitchen (англ.).
- Annealing 3D prints in plaster — канал CNC Kitchen (англ.): отжиг в гипсе.
Частые вопросы
Что такое отжиг 3D-печати?
Выдержка детали в печи при температуре ниже плавления для повышения термостойкости и прочности.
Можно ли отжигать обычный PLA?
Можно, но эффект умеренный, а усадка и коробление заметны. Лучше специальные HT-PLA.
Даёт ли отжиг PETG что-нибудь?
В основном снятие напряжений и небольшой рост прочности; термостойкость растёт слабо.
Почему деталь после отжига уменьшилась?
Пластик кристаллизуется и даёт усадку. Масштабируйте модель заранее.
Зачем отжигать в соли?
Засыпка держит форму детали и прогревает её равномерно — меньше коробления.
Можно ли отжигать в духовке, где готовят еду?
Лучше отдельная печь или тщательное проветривание и мытьё после.
Можно ли отжигать фотополимерные модели?
Это другой процесс: модели из смолы досвечивают ультрафиолетом, иногда с подогревом по инструкции производителя смолы. Отжиг в духовке для обычных смол не нужен.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

