
Допуски и посадки в 3D-печати: какие зазоры закладывать
Какие зазоры закладывать в модели, чтобы детали собирались: свободная, скользящая и плотная посадки, отверстия под винты и валы, подшипники, print-in-place механизмы, вставки. Почему отверстия на FDM получаются меньше, как сделать тестовую модель допусков для своего принтера и как компенсировать в слайсере.
Коротко: чтобы печатные детали собирались, в модели закладывают зазоры: для плотной разборной посадки — около 0,1 мм на сторону, для скользящей — 0,15–0,25 мм, для свободной (шарниры print-in-place) — 0,3–0,4 мм. Отверстия на FDM получаются меньше заданного, а наружные размеры — немного больше, поэтому сквозное отверстие под винт М3 делают 3,3–3,5 мм. Это ориентиры: точные значения зависят от принтера, пластика и настроек. Лучший способ — один раз напечатать тестовую модель допусков и записать результаты. Ниже — таблица, причины неточности, тест и компенсация в слайсере.
Почему нужны зазоры
Модель в CAD идеальна, а печать — нет. Пластик немного растекается шире линии, первые слои расплющиваются (слоновья нога), круглые отверстия аппроксимируются отрезками и сужаются, а при остывании материал немного усаживается. В итоге вал диаметром 5 мм не войдёт в отверстие 5 мм. Зазор компенсирует эти отклонения. Размеры не совпадают.
Таблица зазоров
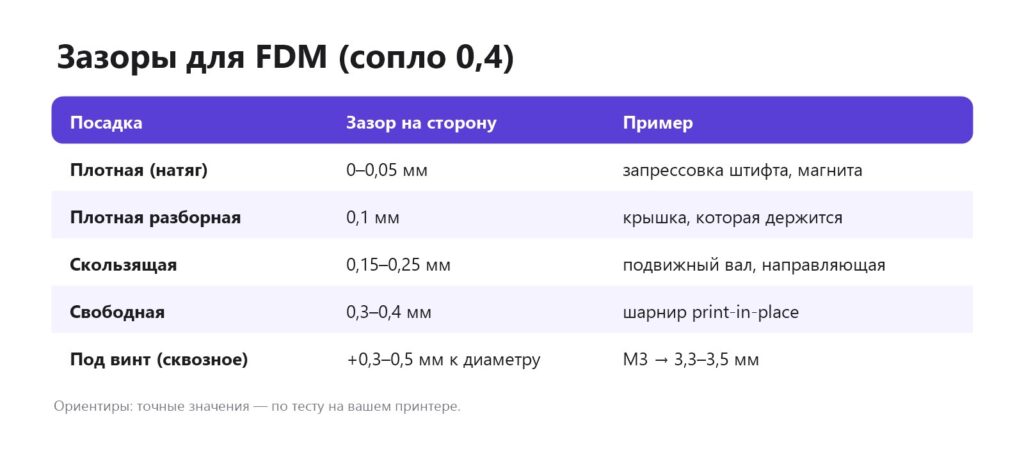
Зазор «на сторону» — это половина разницы диаметров. Если вал 10 мм должен свободно вращаться в отверстии с зазором 0,2 мм на сторону, отверстие делают 10,4 мм.
Отверстия
Отверстия — главный источник проблем. Небольшие отверстия (до 5–6 мм) на FDM обычно получаются на 0,1–0,3 мм меньше. Причины: внутренний периметр «срезает» дугу, сопло прижимает пластик внутрь. Решения:
- Увеличивать отверстия в модели по результатам теста.
- Компенсация отверстий в слайсере («коррекция отверстий» в Orca, «Horizontal expansion» для отверстий в Cura).
- Рассверливать после печати — самый точный способ для ответственных посадок.
- Печатать вертикальные отверстия — горизонтальные получаются «каплевидными» из-за нависания свода.
Тестовая модель
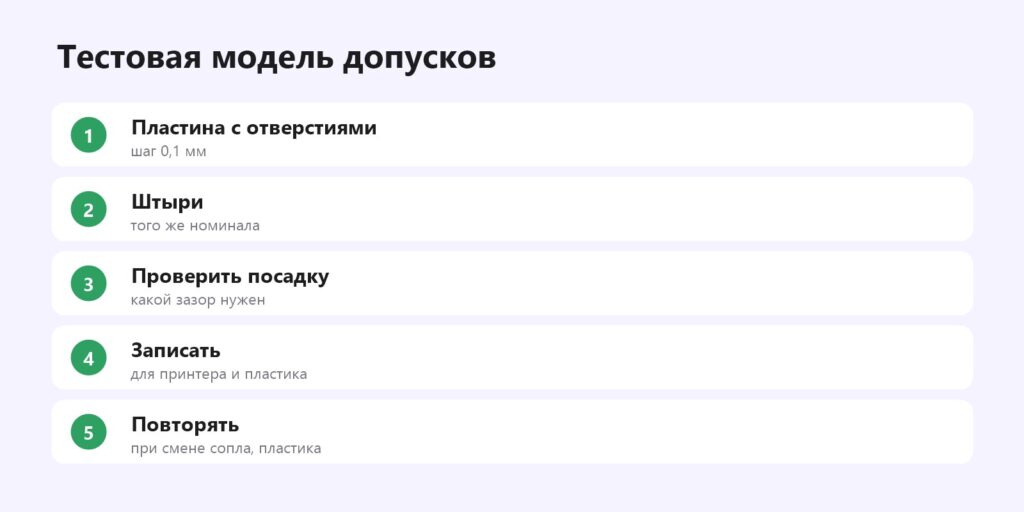
Напечатайте пластину с отверстиями одного номинала и разными зазорами (например, 5,0 / 5,1 / 5,2 / 5,3 / 5,4 мм) и штыри 5 мм. Попробуйте вставить штырь в каждое отверстие: где он входит туго — плотная посадка, где свободно скользит — скользящая, где болтается — свободная. Готовые тестовые модели допусков есть на сайтах моделей. Запишите результаты для каждой комбинации принтер + сопло + пластик. Тестовые модели.
Что влияет на точность
- Калибровка потока — переэкструзия «раздувает» детали. Калибровка экструдера.
- Слоновья нога — первые слои шире. Слоновья нога.
- Порядок стенок — внешняя стенка первой даёт точнее размеры. Порядок стенок.
- Пластик — ABS и нейлон усаживаются сильнее PLA.
- Механика — люфты и ремни. Овальные круги.
Подшипники и вставки
Для подшипников посадочное место делают с натягом 0–0,05 мм или с небольшим зазором и фиксируют клеем. Для термовставок с резьбой — отверстие по рекомендации производителя вставки (обычно немного меньше наружного диаметра вставки), вставку вплавляют паяльником. Для гаек — шестигранный карман с зазором 0,1–0,2 мм. Резьба и вставки, магниты.
Print-in-place
Механизмы, которые печатаются уже собранными (шарниры, цепи, игрушки), требуют зазора 0,3–0,4 мм, иначе части сплавятся. Особенно важен вертикальный зазор — между слоями нужна хотя бы одна высота слоя. После печати механизм «разрабатывают» — аккуратно проворачивают, чтобы разорвать случайные мостики. Print-in-place.
Фотополимер
На фотополимерных принтерах точность выше, а зазоры меньше: 0,05–0,15 мм для большинства посадок. Но смола может давать пересвет (детали «распухают») — калибруйте экспозицию. Калибровка экспозиции.
Пример: крышка для коробки
Коробка с внутренним размером 80×50 мм, крышка с бортиком, который входит внутрь. Наружный размер бортика задаём 79,8×49,8 мм — зазор 0,1 мм на сторону для плотной посадки, при которой крышка держится, но снимается рукой. После пробной печати крышка входит слишком туго: PLA с переэкструзией. Увеличиваем зазор до 0,15 мм — крышка садится идеально. Записываем значение для этого пластика. В следующий раз для PETG того же производителя проверяем снова: у PETG поверхность чуть «липкая», и ему часто нужен зазор на 0,05 мм больше.
Параметры в CAD
Задавайте зазоры переменными: zazor_skolz = 0.2, zazor_plotn = 0.1. После теста меняете одно значение — и все посадки в модели обновляются. Это главный приём, который экономит часы на подгонке. Onshape, Fusion.
Частые вопросы
Какой зазор делать для подвижного соединения?
0,15–0,25 мм на сторону для FDM.
Почему отверстия получаются меньше?
Особенность FDM: периметр срезает дугу, пластик растекается внутрь.
Какое отверстие под винт М3?
Сквозное — 3,3–3,5 мм.
Какой зазор для print-in-place?
0,3–0,4 мм.
Как подобрать допуски для своего принтера?
Напечатать тестовую модель с разными зазорами.
Нужны ли зазоры на фотополимере?
Да, но меньше — 0,05–0,15 мм.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

