
Размеры напечатанной детали не совпадают: как добиться точности
Деталь получилась больше или меньше модели, отверстия узкие, детали не стыкуются. Разбираем, какая точность реальна для FDM, причины отклонений (поток, усадка, слоновья нога, ремни, шаги), калибровочный куб, компенсации в слайсере и как проектировать с допусками.
Коротко: для хорошо настроенного FDM-принтера реальная точность — около ±0,1–0,2 мм на детали размером 20–100 мм. Больше отклонения обычно дают: переэкструзия (всё больше на 0,1–0,3 мм), слоновья нога (низ шире), отверстия меньше из-за укладки по дуге, ремни или люфт одной оси и усадка пластиков вроде ABS и нейлона. Порядок настройки: калибровка потока → компенсация слоновьей ноги → калибровочный куб → компенсации XY и отверстий в слайсере → допуски в модели. Ниже — как найти причину по замерам, что настраивать и почему не стоит сразу трогать шаги осей.
Какая точность реальна
| Технология | Типичная точность |
|---|---|
| FDM, настроенный принтер | ±0,1–0,2 мм |
| FDM, «из коробки» | ±0,2–0,5 мм |
| Фотополимер | ±0,05–0,1 мм (с учётом засветки) |
| Высота по Z (FDM) | кратна слою, ±половина слоя |
Для деталей, которые должны стыковаться, надёжнее закладывать зазоры в модели, чем добиваться «нулевой» точности. Допуски и посадки.
Найдите причину по замерам
Напечатайте калибровочный куб 20 мм и измерьте штангенциркулем на трёх высотах (у основания, в середине, наверху) по X и Y, плюс общую высоту. Сравнение замеров сразу подсказывает:
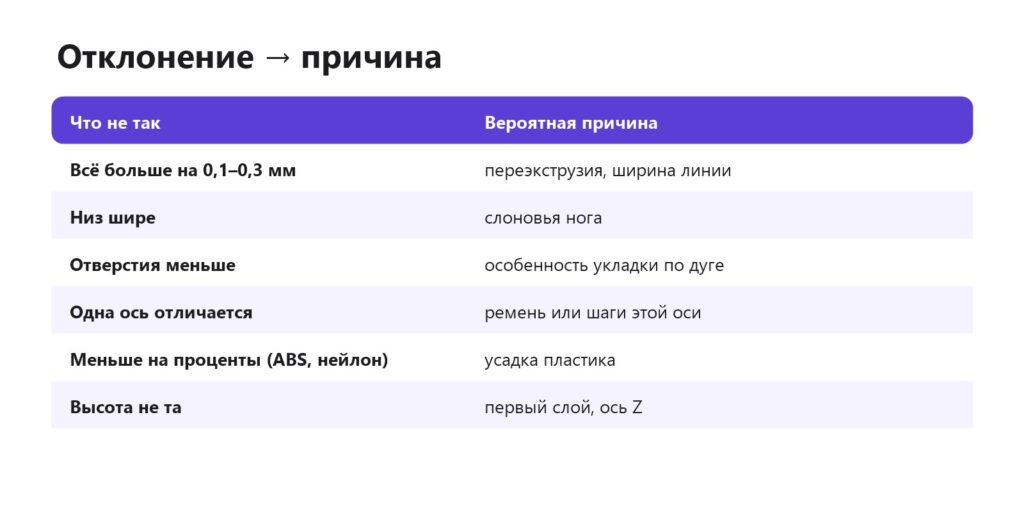
- Внизу шире, выше нормально — слоновья нога. Слоновья нога.
- Везде больше на одинаковую величину — переэкструзия или ширина линии. Калибровка потока.
- По X нормально, по Y нет — механика оси Y: ремень, шкив, люфт. Ремни.
- Меньше на проценты (на 100 мм — на 0,5–1 мм) — усадка пластика. Компенсация усадки.
- Высота не та — первый слой (Z-offset) или ось Z. Z-offset.
Порядок настройки
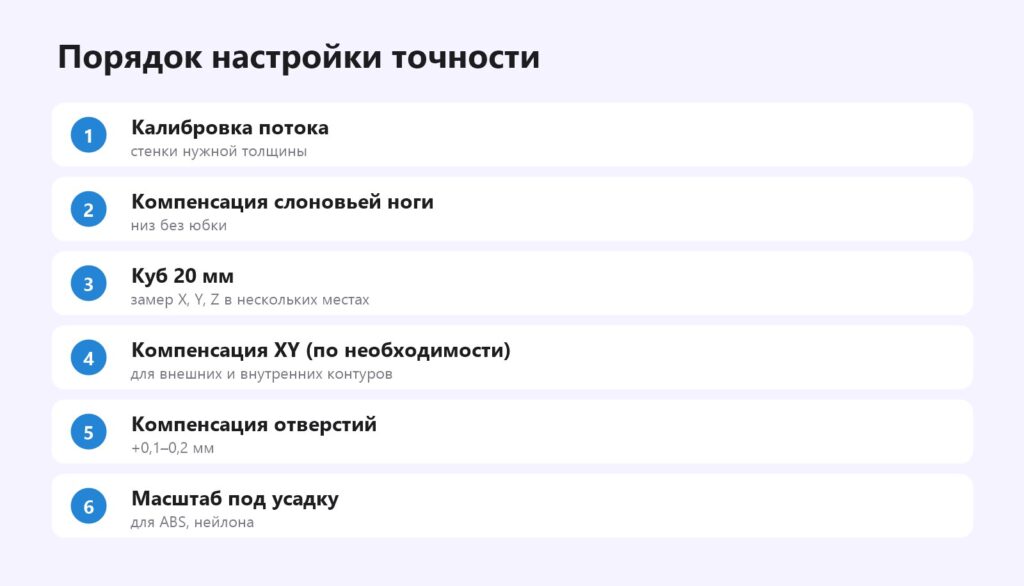
- Поток — сначала, без этого остальное бессмысленно.
- Слоновья нога — компенсация 0,1–0,2 мм в слайсере или фаска в модели.
- Куб 20 мм — замеры.
- Компенсация XY — только если после калибровки потока остаётся стабильная ошибка.
- Компенсация отверстий — отдельно. Отверстия меньше нужного.
- Масштаб под усадку — для ABS, ASA, нейлона, PC.
Компенсация XY в слайсерах
- Orca Slicer, Bambu Studio: «Качество» → «Компенсация контура по XY» и «Компенсация отверстий по XY».
- Cura: «Стенки» → «Горизонтальное расширение» и «Горизонтальное расширение отверстий».
- PrusaSlicer: «Дополнительно» → «Компенсация XY» и «Компенсация XY для отверстий».
Отрицательное значение уменьшает внешние размеры. Используйте маленькие значения (0,02–0,1 мм) и только после калибровки потока.
Не трогайте шаги осей без нужды
Частая ошибка — «подгонять» шаги X/Y по кубу: куб получился 20,2 мм — уменьшили шаги на 1 %. Но лишние 0,2 мм обычно дают экструзия и ширина линии, а не механика. После такой «калибровки» куб станет 20 мм, а деталь 100 мм — меньше нужного. У принтеров с ремнями GT2 шаги считаются по формуле и почти всегда верны. Проверять шаги имеет смысл на длинном объекте (150–200 мм).
Пример: крышка не надевается на коробку
Коробка 80×50 мм и крышка с бортиком, зазор в модели 0,2 мм на сторону. Крышка не надевается. Замеры показывают: наружный размер коробки 80,25 мм, внутренний размер крышки 80,15 мм. Значит, проблема не в механике, а в экструзии — стенки толще расчётных:
- Калибровка потока — поток уменьшен с 1,0 до 0,96, наружный размер стал 80,08.
- Слоновья нога у крышки — компенсация 0,15 мм.
- Зазор в модели увеличен до 0,25 мм на сторону.
Крышка села с лёгким усилием. Урок: для стыкуемых деталей важны и калибровка, и запас в модели — одного без другого мало.
Частые ошибки
- Мерят одно место. Измеряйте в нескольких точках и на разной высоте — иначе слоновья нога выглядит как «деталь больше».
- Компенсируют масштабом в слайсере. Масштаб меняет и толщины стенок, и отверстия — используйте компенсацию XY или правьте модель.
- Ожидают точности CNC. Для FDM ±0,1–0,2 мм — хороший результат; для точнее — рассверливание, фотополимер или мехобработка.
- Печатают тест одним пластиком, деталь другим. Поправки зависят от пластика и даже цвета.
Пластики и усадка
| Пластик | Усадка (ориентир) |
|---|---|
| PLA | минимальная |
| PETG | малая |
| ABS, ASA | заметная, порядка 0,5–0,8 % |
| Нейлон, PC | заметная |
| CF-композиты | меньше базового пластика |
Значения зависят от марки и детали — проверяйте замером.
Частые вопросы
Какая точность у FDM-принтера?
Около ±0,1–0,2 мм у хорошо настроенного принтера.
Почему деталь получилась больше?
Обычно переэкструзия или слоновья нога внизу.
Почему отверстия меньше?
Из-за укладки линии по дуге; компенсируйте в слайсере или в модели.
Нужно ли менять шаги X/Y?
Обычно нет: сначала калибруйте поток и слоновью ногу.
Почему ABS-деталь меньше модели?
Усадка пластика при остывании. Масштабируйте модель на величину усадки.
Как проверить точность?
Калибровочным кубом 20 мм, замеряя в нескольких местах штангенциркулем.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

