
Компенсация усадки в 3D-печати: точные размеры для ABS, PA, PC
Пластики усаживаются при остывании, и деталь получается меньше модели — особенно ABS, ASA, нейлон, PC и PP. Разбираем, сколько усаживаются разные материалы, как измерить усадку своего пластика, где задать компенсацию в слайсере (масштаб XY и Z в профиле пластика), отличие усадки от переэкструзии и как учитывать отжиг.
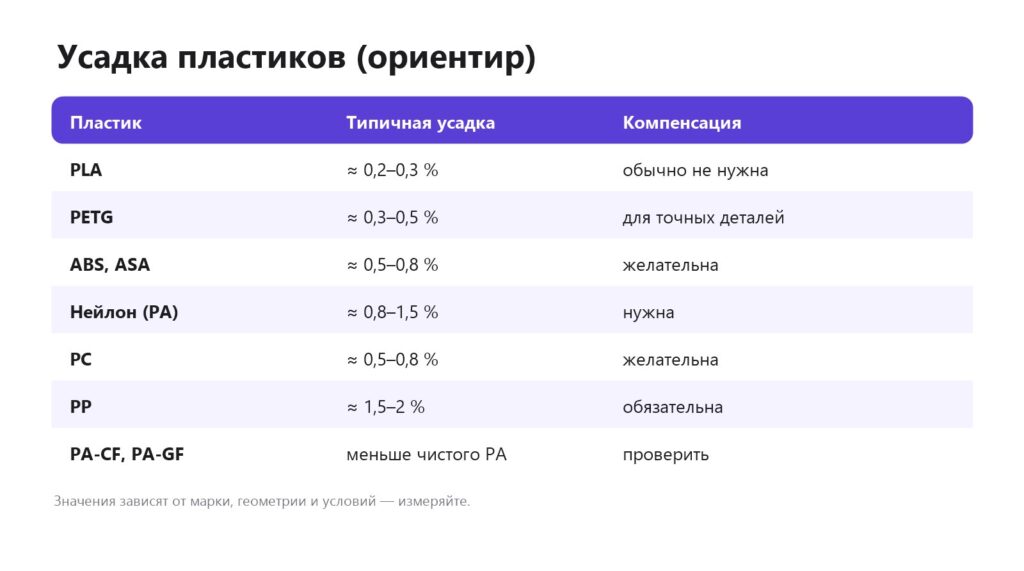
Коротко: при остывании пластик сжимается, и деталь получается немного меньше модели. Для PLA это около 0,2–0,3 % — обычно незаметно, а для ABS, ASA, PC — 0,5–0,8 %, нейлона — до 1,5 %, PP — до 2 %. На детали 100 мм это 0,5–2 мм — посадки уже не совпадут. Решение — измерить усадку своего пластика на тестовой детали и задать компенсацию в профиле пластика слайсера (масштаб по XY и Z). Важно не путать усадку с переэкструзией и слоновьей ногой, а для деталей после отжига — учитывать дополнительную усадку. Ниже — подробно.
Почему пластик усаживается
Горячий пластик занимает больше объёма, чем холодный. Аморфные пластики (ABS, PC) усаживаются меньше, частично кристаллические (нейлон, PP) — больше: при кристаллизации молекулы укладываются плотнее. Наполнители (углеволокно, стекловолокно) уменьшают усадку. Помимо общего уменьшения размеров, неравномерная усадка вызывает коробление. Коробление, наполненные пластики.
Усадка материалов
Как измерить
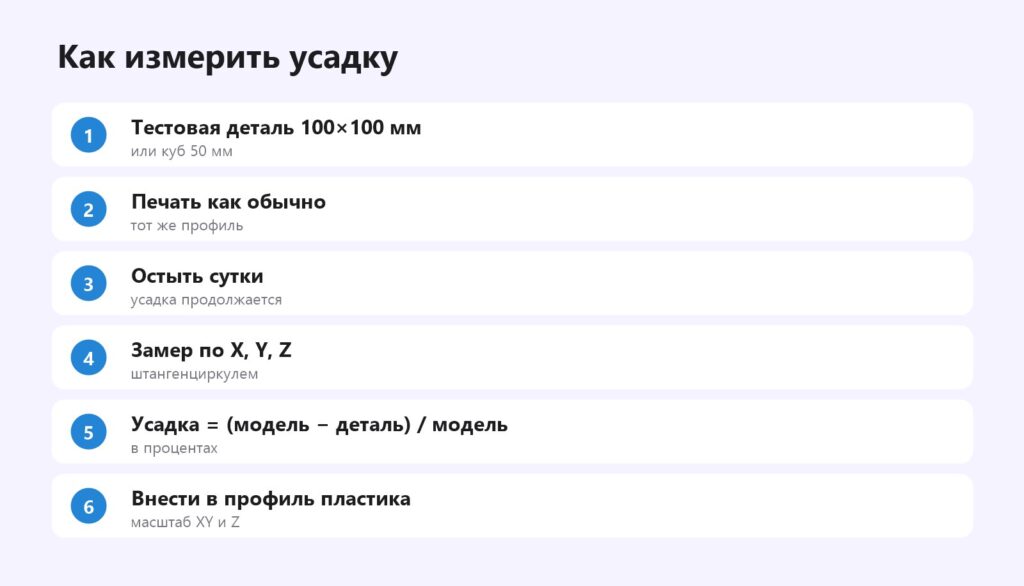
Измеряйте крупную деталь: на кубике 20 мм усадка в 0,5 % — всего 0,1 мм, это на уровне погрешности штангенциркуля. На детали 100 мм — уже 0,5 мм, её легко измерить. Используйте тонкую рамку или крест, а не сплошной блок: так меньше влияют стенки и заполнение. Измеряйте внешние размеры между параллельными гранями, избегая первого слоя (слоновья нога). Тестовые модели.
Где задать компенсацию
- Orca Slicer, Bambu Studio — в профиле пластика есть параметр усадки (shrinkage) по XY и Z в процентах: слайсер увеличит модель автоматически для этого пластика.
- PrusaSlicer — в настройках пластика есть параметр компенсации усадки.
- Любой слайсер — вручную масштабировать модель на коэффициент 100 / (100 − усадка).
Задание в профиле пластика удобнее: вы не забудете компенсацию, а она применяется только для этого материала. Профиль пластика, Orca Slicer.
Не путать с другими причинами
| Симптом | Причина |
|---|---|
| Деталь меньше во всех направлениях | усадка |
| Деталь больше, отверстия меньше | переэкструзия |
| Шире только снизу | слоновья нога |
| Неверно только по одной оси | шаги, ремни |
Сначала откалибруйте поток и проверьте механику, потом компенсируйте усадку. Размеры не совпадают, калибровка экструдера, слоновья нога.
Отжиг
Отжиг (прогрев готовой детали) повышает прочность и термостойкость, но вызывает дополнительную усадку — особенно у PLA и нейлона, причём по-разному по осям. Если деталь будет отжигаться, измерьте усадку после отжига на тестовой детали и закладывайте её в модель. Отжиг.
Отверстия
Отверстия на FDM получаются меньше по двум причинам: особенность укладки линий и усадка. Компенсация усадки увеличивает и отверстия, но часто их всё равно нужно корректировать отдельно — коррекцией отверстий в слайсере или размерами в модели. Отверстия меньше нужного, допуски.
Пример: корпус из ABS
Корпус 120 мм из ABS получился 119,2 мм — усадка 0,67 %. В профиле ABS ставим компенсацию 0,7 % по XY и 0,5 % по Z (по Z замер показал меньше). Следующий корпус — 119,95 мм, крышка садится как нужно. Для нейлона того же производителя замеряем отдельно — там вышло 1,2 %. ABS, нейлон.
Усадка по Z и анизотропия
Усадка по высоте обычно меньше, чем в плоскости XY: каждый новый слой ложится на уже частично остывший предыдущий, и сжатие по Z «гасится» точностью позиционирования оси. Поэтому компенсацию по XY и Z задают раздельно. У наполненных пластиков (PA-CF, PET-CF) волокна ориентируются вдоль линий печати, и усадка вдоль и поперёк линий различается — для точных деталей из композитов делайте тест в той же ориентации, в какой будет печататься реальная деталь.
Типичные ошибки
- Компенсация на кубике 20 мм — погрешность замера больше самой усадки.
- Замер сразу после печати — деталь ещё тёплая и продолжит сжиматься.
- Компенсация вместо калибровки потока — исправляете не ту причину, и отверстия «уезжают».
- Одно значение на все марки — у разных производителей ABS и нейлона усадка заметно различается.
- Двойная компенсация — масштаб в профиле пластика плюс ручное масштабирование модели.
Записывайте значения усадки для каждой катушки или марки прямо в название профиля — например «PA12 марка X, 1,1 %». Так через полгода не придётся вспоминать, откуда взялась цифра.
Частые вопросы
Нужна ли компенсация усадки для PLA?
Обычно нет, усадка около 0,2–0,3 %.
Какой пластик усаживается сильнее всего?
PP и нейлон.
Как измерить усадку?
Напечатать деталь 100 мм, дать остыть и замерить.
Где задать компенсацию?
В профиле пластика в Orca, Bambu Studio или PrusaSlicer.
Чем усадка отличается от переэкструзии?
Усадка уменьшает деталь, переэкструзия увеличивает внешние размеры.
Влияет ли отжиг на размеры?
Да, вызывает дополнительную усадку.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

