
Стеклонаполненные пластики (GF): PA-GF, PETG-GF, PP-GF
Стеклонаполненные пластики (GF) — нейлон, PETG, PP и другие с добавкой рубленого стекловолокна. Разбираем, чем они отличаются от углеволоконных (CF): прочность, жёсткость, ударная вязкость, цена, электроизоляция. Настройки печати, закалённое сопло, сушка, усадка, применение и безопасность при шлифовке.
Коротко: стеклонаполненные пластики (GF) — нейлон (PA-GF), PETG-GF, PP-GF и другие с добавкой рубленого стекловолокна. Волокно делает детали жёстче, уменьшает усадку и коробление и повышает термостойкость. По сравнению с углеволоконными (CF) стеклонаполненные обычно менее хрупкие, не проводят ток, бывают разных цветов и часто дешевле, но тяжелее и чуть менее жёсткие. Материал абразивен — нужно закалённое сопло. Нейлоновые версии требуют сушки. Применение — кронштейны, корпуса, детали под нагрузкой и нагревом. Ниже — подробно.
Зачем стекловолокно
Короткие волокна в пластике работают как арматура: деталь меньше гнётся под нагрузкой и меньше деформируется при остывании. Кроме того, волокно повышает температуру, при которой деталь начинает «плыть». Особенно сильно эффект заметен у нейлона и полипропилена: чистые PA и PP гибкие и сильно коробятся, а с волокном печатаются стабильнее и держат форму. Нейлон, полипропилен.
GF или CF
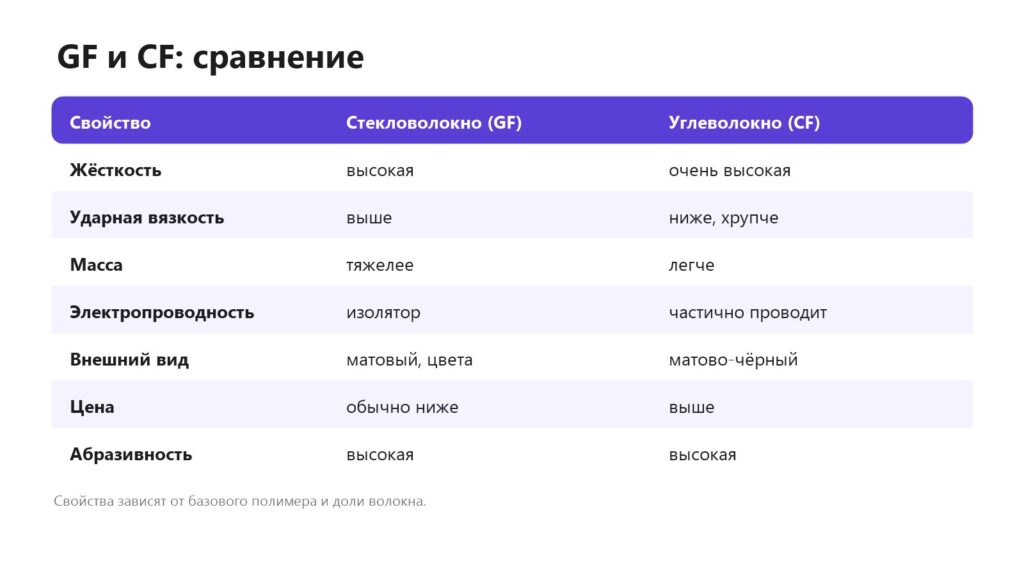
Выбирайте GF, если важны ударная стойкость, электроизоляция (корпуса электроники, крепления рядом с проводкой), цвет или цена. Выбирайте CF, если важна максимальная жёсткость при малой массе и внешний вид «карбона». Карбоновые пластики, самый прочный пластик.
Настройки печати
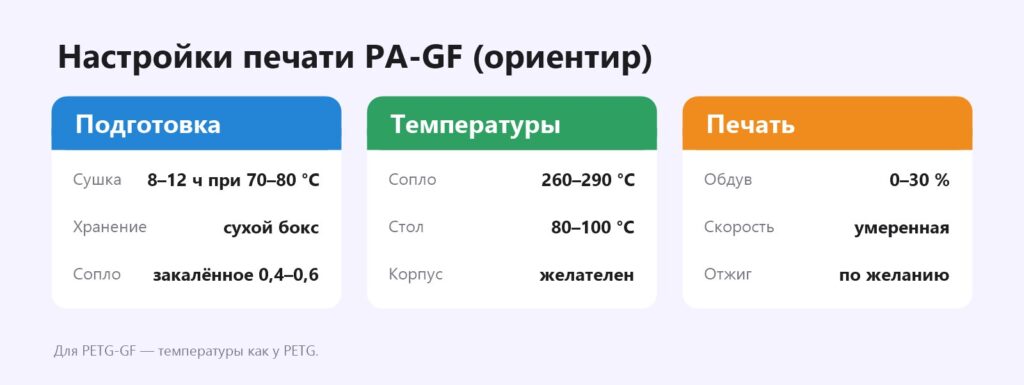
Сопло: только закалённое или другое износостойкое — латунь сточится за несколько сотен граммов. Диаметр 0,4 мм подходит, 0,6 мм снижает риск засоров волокном. Сушка: нейлон впитывает влагу за часы — сушите перед печатью и печатайте из сушилки. Корпус: для PA-GF желателен, для PETG-GF не обязателен. Какое сопло, сушка, сушилка.
Особенности
- Анизотропия — волокна ориентируются вдоль линий печати, поэтому деталь жёстче вдоль линий, чем поперёк и между слоями. Ориентируйте нагрузку вдоль линий. Настройки для прочности.
- Поверхность — матовая, слои менее заметны.
- Износ — изнашиваются не только сопло, но и шестерни экструдера и трубки систем подачи.
- Отжиг — для нейлоновых композитов повышает термостойкость и стабильность. Отжиг.
Применение
| Задача | Материал |
|---|---|
| Кронштейны, крепления под нагрузкой | PA-GF |
| Корпуса электроники с нагревом | PA-GF, PETG-GF |
| Детали в моторном отсеке | PA-GF (с проверкой) |
| Химически стойкие детали | PP-GF |
| Оснастка, кондукторы | PETG-GF, PA-GF |
Корпуса, для автомобиля, мастерская.
Как проектировать детали из GF
Стеклонаполненные пластики жёсткие, но меньше прощают острые углы и тонкие сечения: волокна создают внутренние напряжения, а межслойная связь у композитов обычно слабее, чем у чистого полимера. Скругляйте внутренние углы, делайте стенки толще 2 мм, избегайте тонких защёлок — для них лучше чистый нейлон или PETG. Отверстия под винты печатайте с запасом и используйте термовставки: резьба в абразивном пластике хорошо держит, но саморез изнашивает его при повторной сборке. Для деталей, которые будут работать в масле или топливе, выбирайте полимерную основу с нужной химической стойкостью (нейлон, PP), а не только по жёсткости. Проектирование, резьба.
Типичные проблемы
- Недоэкструзия через несколько катушек — изношено сопло.
- Пузыри и треск — влажный нейлон.
- Расслоение крупных деталей — нужен корпус и меньше обдува.
- Засор волокном — сопло 0,6 мм и чистка.
Безопасность
Пример: кронштейн датчика под капотом
Кронштейн из PLA деформировался от тепла двигателя. Новый — из PA-GF: сушка 10 часов, печать закалённым соплом 0,6 мм при 275 °C, стол 90 °C, корпус закрыт, 5 стенок, заполнение 40 %. После печати — отжиг по рекомендации производителя пластика. Кронштейн держит форму и не трескается от вибрации. Важно проверять печатные детали в моторном отсеке на реальных температурах и не использовать их в критичных для безопасности узлах.
С чего начать
Если опыта с композитами нет, начните с PETG-GF: он печатается почти как обычный PETG и не требует корпуса. Затем переходите к PA-GF. PETG.
Частые вопросы
Чем GF отличается от CF?
GF менее хрупкий, не проводит ток и дешевле; CF жёстче и легче.
Нужно ли закалённое сопло?
Да, стекловолокно очень абразивно.
Нужно ли сушить PA-GF?
Обязательно — нейлон быстро впитывает влагу.
Можно ли печатать PETG-GF без корпуса?
Обычно да, как обычный PETG.
Опасна ли шлифовка GF?
Пыль раздражает кожу и лёгкие — мокрая шлифовка и респиратор.
Где применяют стеклонаполненные пластики?
Кронштейны, корпуса, оснастка, детали под нагревом.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

