
Полипропилен (PP) для 3D-печати: как заставить его прилипнуть
Полипропилен — лёгкий, химически стойкий, гибкий пластик для ёмкостей, петель и деталей, контактирующих с химией. Главная сложность — он почти ни к чему не прилипает и коробится. Разбираем свойства, поверхности стола (PP-лента, специальные пластины), настройки печати, живые петли, сварку, пример и применение.
Коротко: полипропилен (PP) — лёгкий, химически стойкий и гибкий пластик: из него делают пищевые контейнеры, канистры, крышки с «живыми петлями». В 3D-печати он ценен для ёмкостей под химию и масла, петель и защёлок, лёгких деталей и ремонта PP-изделий. Главная сложность — PP почти ни к чему не прилипает и коробится. Рабочий приём — полипропиленовая упаковочная лента на столе (PP хорошо прилипает к PP) или специальные пластины и адгезивы, стол 80–100 °C, медленный первый слой, кайма и защита от сквозняков. Ниже — свойства, сравнение с другими пластиками, настройки, прилипание, живые петли, сварка, пример и применение.
Что такое полипропилен
Полипропилен — один из самых массовых пластиков в мире. Он окружает нас везде: контейнеры для еды, крышки бутылок, вёдра, канистры, корпуса бытовой техники, автомобильные бамперы, медицинские шприцы. На упаковке его обозначают цифрой 5 в треугольнике и буквами PP. В 3D-печати он долго считался «непечатаемым» из-за проблем с прилипанием, но с появлением специальных филаментов (часто это сополимеры с лучшей печатаемостью) и столов стал вполне доступен дома.
Свойства
- Химическая стойкость — кислоты, щёлочи, масла, многие растворители.
- Гибкость и усталостная прочность — «живые петли» выдерживают тысячи изгибов.
- Лёгкость — плотность около 0,9 г/см³, ниже, чем у воды: деталь из PP плавает.
- Термостойкость — около 100 °C.
- Низкое влагопоглощение — почти не нужно сушить.
- Минусы: плохое прилипание к столу, сильная усадка и коробление, плохо клеится и красится, мягче других «инженерных» пластиков.
Сравнение с другими пластиками
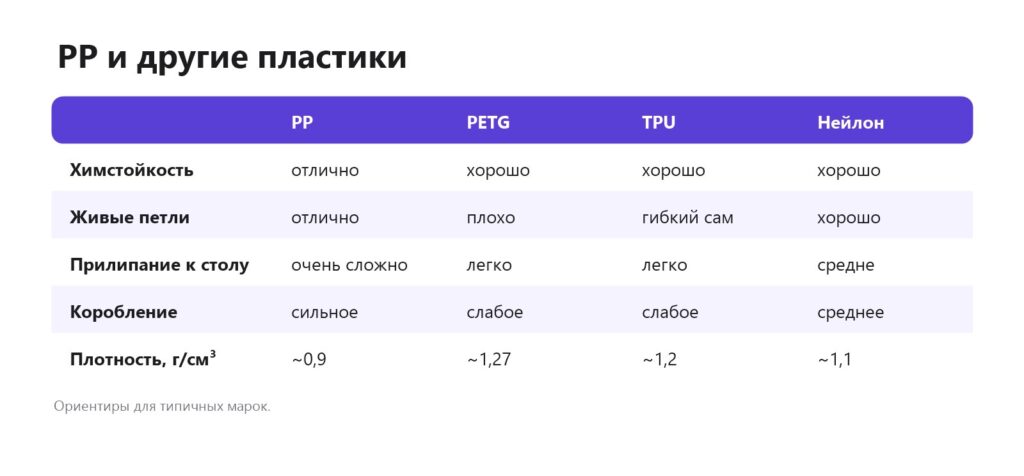
Если нужна просто химическая стойкость и вода — проще PETG. Если нужна гибкость — TPU. PP выбирают, когда важны одновременно химстойкость, малый вес и петли, работающие тысячи циклов, или когда нужно отремонтировать PP-изделие «родным» материалом. PETG, TPU.
Почему PP так сильно коробится
Полипропилен — частично кристаллический пластик. При остывании он не просто сжимается, как аморфные PLA и PETG, а ещё и кристаллизуется, уменьшаясь в объёме заметно сильнее. Каждый новый слой, остывая, тянет предыдущие внутрь, и углы детали поднимаются со стола. Поэтому для PP важно не только прилипание, но и равномерное остывание: тёплый воздух вокруг детали, умеренный обдув, отсутствие сквозняков. Скругления углов в модели и «мышиные уши» в углах заметно снижают отрыв. Наполненные версии (PP-GF со стекловолокном) коробятся гораздо меньше — стекловолокно сдерживает усадку, — но требуют закалённого сопла. Деформация углов, пластики со стекловолокном.
Какой PP выбрать
- Обычный PP-филамент — чаще всего сополимер, подобранный для печати; проще промышленного гомополимера.
- PP-GF (со стекловолокном) — жёстче, коробится меньше, хорошо держит размеры; для деталей под нагрузкой. Нужно закалённое сопло.
- PP-CF (с углеволокном) — ещё жёстче и легче, матовая поверхность.
- Пищевой PP — с сертификатом производителя; без сертификата для контакта с едой не используйте.
Перед покупкой посмотрите, есть ли у производителя рекомендации по поверхности стола: некоторые продают PP вместе со своей наклейкой на стол, и это упрощает жизнь. Качество пластика.
Настройки печати
- Сопло 220–250 °C, стол 80–100 °C (по рекомендации производителя).
- Обдув 20–50 %: слишком сильный усиливает коробление.
- Первый слой 15–20 мм/с, слегка приплюснут. Z-offset.
- Кайма 5–10 мм. Кайма.
- Корпус или хотя бы защита от сквозняков.
- Заполнение и стенки: для ёмкостей — 4–5 периметров и плотный низ, чтобы не текло. Герметичная печать.
- Скорость умеренная: PP мягкий и вязкий, на высокой скорости хуже держит форму.
Прилипание к столу
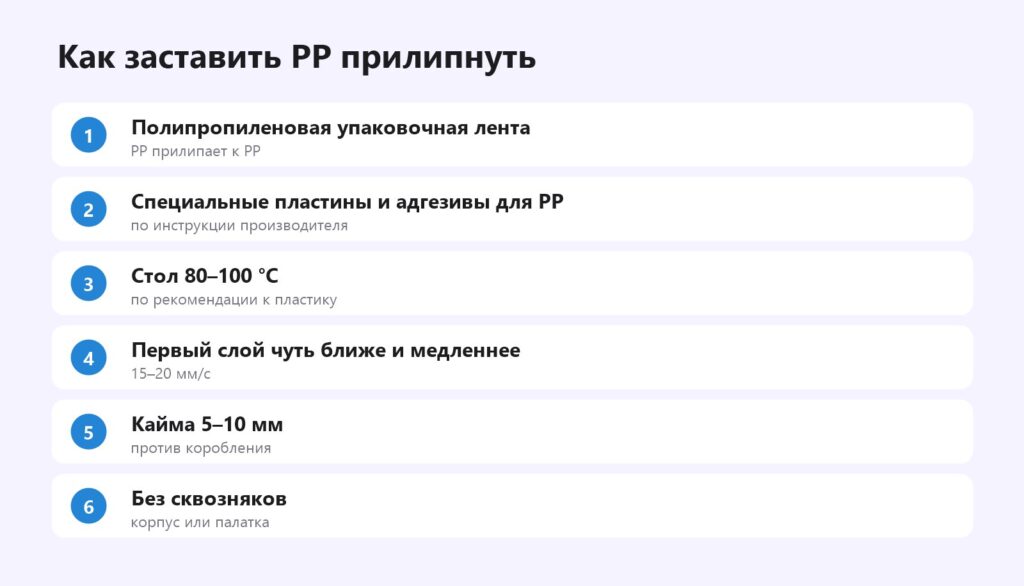
На обычном PEI полипропилен держится плохо; клей-карандаш почти не помогает. Самый доступный способ — наклеить на стол прозрачную упаковочную ленту из полипропилена (полосами без зазоров и нахлёстов). Учтите, что модель может прилипнуть к ленте очень сильно — снимайте после остывания, при необходимости вместе с лентой. Другие варианты — специальные пластины и наклейки для PP, а также лист полипропилена, закреплённый на столе. Прилипание.
Живые петли
Тонкая перемычка 0,3–0,5 мм между двумя частями, которая работает как шарнир. Печатайте так, чтобы линии проходили поперёк петли; сразу после печати, пока деталь тёплая, несколько раз согните петлю — молекулы ориентируются вдоль изгиба, и петля «разрабатывается». PP подходит для этого лучше всех пластиков: его петли выдерживают тысячи циклов, тогда как PLA ломается через несколько. Механизмы в сборе.
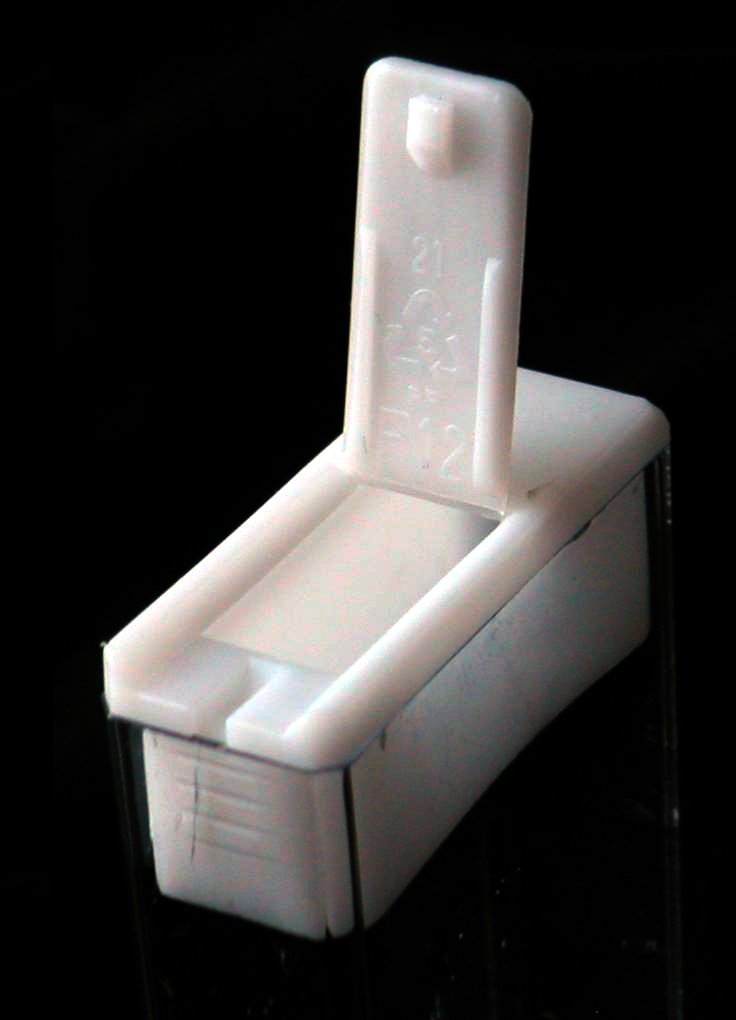
Модели для пробы: Living hinge calibration test piece — тест толщины петли (автор 3DMakerNoob, CC BY-NC-SA) и Book box with living hinge — коробочка-книжка с петлёй, более 50 отпечатков (автор DrJones, CC BY).
Порядок первой печати
- Подготовьте стол: наклейте PP-ленту ровными полосами без пузырей или установите специальную пластину.
- Начните с маленькой детали — квадрата 40×40×5 мм со скруглёнными углами.
- Стол 90 °C, сопло по середине диапазона производителя, обдув 30 %, первый слой 15 мм/с.
- Закройте принтер коробом или палаткой.
- Если квадрат не оторвался и не загнул углы — переходите к реальной детали.
- Если отрывается — снижайте обдув, добавляйте кайму, проверяйте Z-offset.
Ленту меняйте, когда она порвалась или на ней остались следы прежних деталей: PP прилипает к чистой ленте лучше.
Безопасность
Полипропилен при печати почти не пахнет и считается одним из самых безопасных пластиков — из него делают посуду. Но любой пластик при перегреве выделяет вредные вещества, поэтому не превышайте температуру и проветривайте помещение. При сварке паяльником работайте в хорошо проветриваемом месте.
Применение
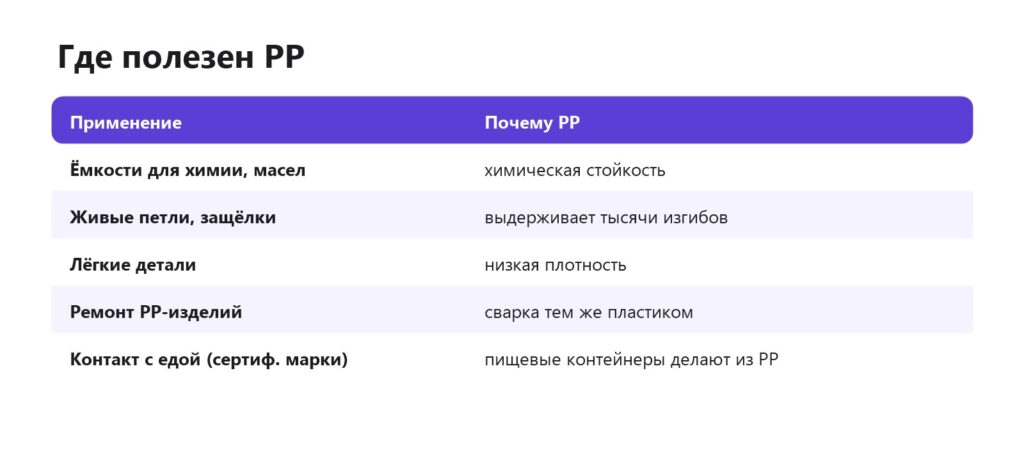
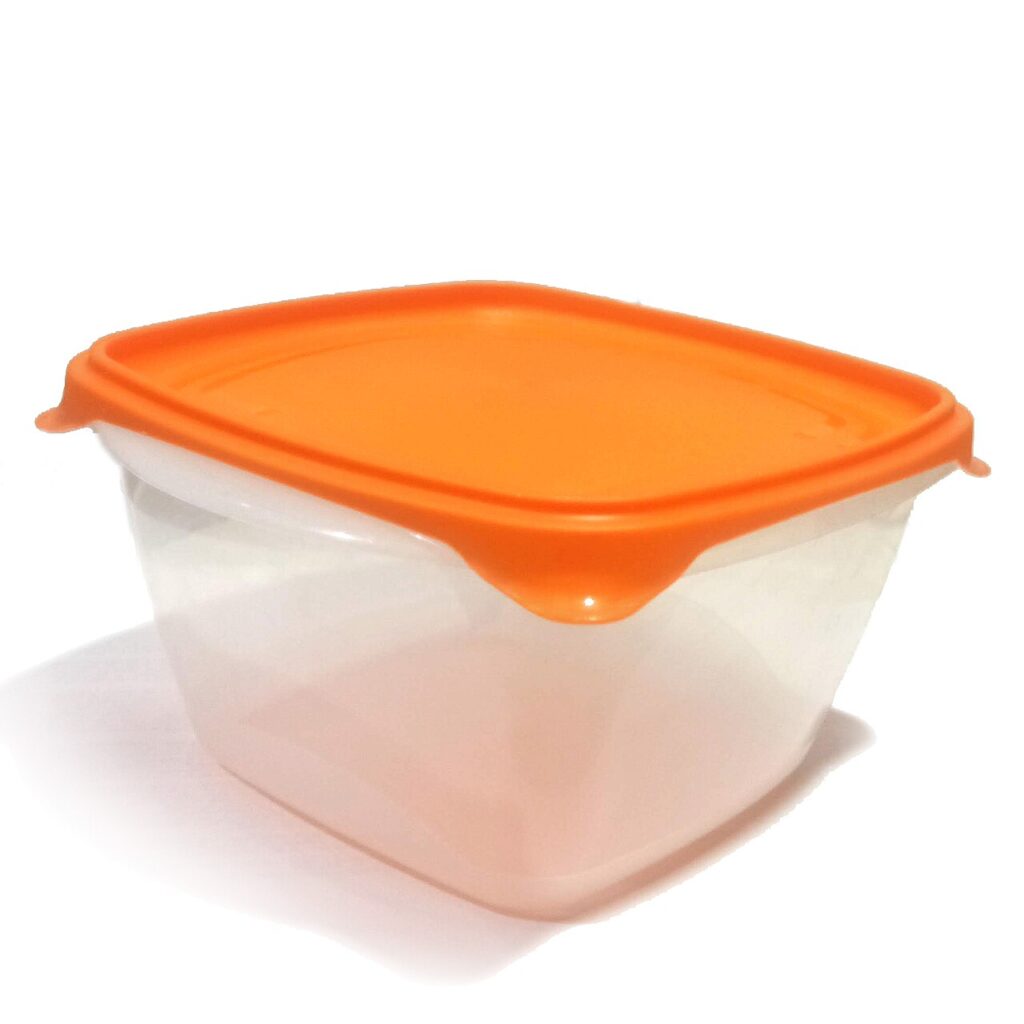
Для контакта с едой нужен сертифицированный PP и правильный процесс печати: даже пищевой пластик после печати пористый, в щелях между слоями размножаются бактерии. Пищевой пластик.
Постобработка
PP мягкий и вязкий: при шлифовке он не пылит, а «размазывается», поэтому обрабатывают его в основном острым ножом и надфилями. Небольшие наплывы и нити удобно убрать строительным феном — короткими движениями, не перегревая деталь. Если деталь нужно покрасить, используйте праймер для пластика из автомагазина: обычная краска с PP облезает. Для ёмкостей не делайте острых внутренних углов — в них сложнее добиться герметичности и проще появиться трещине.
Склейка и сварка
PP плохо клеится обычными клеями: даже цианоакрилат и эпоксидка отрываются. Надёжнее сварка: паяльником или 3D-ручкой с прутком того же PP — оплавить края и вплавить материал в шов. Так же ремонтируют треснувшие PP-изделия: бамперы, канистры, ящики. Есть специальные клеи для полиолефинов с праймером. Красить PP тоже сложно — нужен праймер для полиолефинов. Чем склеить, сварка пластика.
Проектирование деталей под PP
- Скругления вместо острых углов — радиус 3–5 мм снаружи и 1–2 мм внутри снижает коробление и концентрацию напряжений.
- Равномерная толщина стенок — толстые и тонкие участки остывают по-разному и тянут деталь.
- Защёлки вместо винтов — PP пружинит и хорошо работает в защёлках, а вот резьбу в нём держать трудно: для разборных соединений используйте сквозные болты. Защёлки.
- Допуски чуть больше — из-за усадки отверстия получаются меньше; закладывайте 0,2–0,3 мм. Допуски.
- Плоское основание максимальной площади — лучше держится на столе.
Пример: крышка с петлёй для канистры
Потерялась откидная крышка на заливной горловине пластиковой канистры для омывателя. Модель — крышка с защёлкой и живой петлёй 0,4 мм, линии поперёк петли. Печать: PP, сопло 235 °C, стол 90 °C, на столе — упаковочная PP-лента, кайма 6 мм, обдув 30 %, принтер закрыт картонным коробом от сквозняков. Первая попытка без ленты — деталь оторвалась на третьем слое; с лентой прилипла намертво, сняли вместе с лентой после остывания. Петлю согнули 20 раз сразу после печати. Крышка работает уже сезон, а омыватель её не разъедает. 3D-печать для автомобиля.
Типичные ошибки
- Печатать на чистом PEI или стекле. PP не прилипнет.
- Сильный обдув. Деталь коробится и отрывается.
- Петля вдоль линий. Ломается на первом же изгибе.
- Склеивать суперклеем. Шов отходит при первой нагрузке — только сварка или спецклей.
- Слишком тонкие стенки ёмкости. Протекает по слоям — нужны 4–5 периметров.
Видео по теме
- Секреты 3D-печати полипропиленом: подробное руководство — канал «3D Советы».
- 3D-печать полипропиленом (PP, PP-GF30): технологическая инструкция — канал «ТЕСТО».
- Учимся печатать полипропилен на Bambu Lab X1C — канал «Анатолий Патрин 3D».
- 3D printing Polypropylene filament review — канал CNC Kitchen (англ.).
Обзор пластиков — виды пластика.
Частые вопросы
Почему полипропилен не прилипает к столу?
У PP очень низкая поверхностная энергия — он не сцепляется с большинством поверхностей. Используйте PP-ленту или специальные пластины.
При какой температуре печатать PP?
Сопло 220–250 °C, стол 80–100 °C, по рекомендации производителя.
Для чего полипропилен в 3D-печати?
Ёмкости для химии, живые петли и защёлки, лёгкие детали и ремонт PP-изделий.
Как сделать живую петлю?
Тонкая перемычка 0,3–0,5 мм, линии поперёк петли, после печати несколько раз согнуть.
Чем склеить полипропилен?
Лучше сварить тем же PP; клеи — только специальные для полиолефинов с праймером.
Коробится ли PP?
Да, заметно. Нужны кайма, защита от сквозняков и хорошее прилипание.
Нужно ли сушить полипропилен?
Обычно нет: PP почти не впитывает влагу. Исключение — композиты PP с наполнителями, у них смотрите рекомендации производителя.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

