Сварка пластика паяльником: соединение и ремонт 3D-печати
Детали из PLA, PETG и ABS можно сварить паяльником, используя обрезки той же нити как присадку. Разбираем, когда сварка лучше клея, какой паяльник и насадки нужны, температуры для разных пластиков, технику шва, усиление металлической сеткой, ремонт трещин и безопасность.
Коротко: 3D-печатные детали можно сварить паяльником: жало расплавляет кромки и присадку из обрезков той же нити, материал перемешивается и застывает единым целым. Шов получается прочнее большинства клеевых соединений, особенно для PETG и PLA, которые плохо клеятся. Нужен паяльник с регулировкой температуры (200–260 °C в зависимости от пластика) и отдельное жало, которое не жалко. Для нагруженных стыков в шов вплавляют металлическую сетку. Так же ремонтируют трещины и сломанные крепления. Ниже — инструмент, температуры, техника и безопасность.
Когда сварка лучше клея
- PETG и PP плохо клеятся большинством клеев — сварка надёжнее.
- Нагруженные соединения — шов из того же материала, без хрупкой прослойки клея.
- Ремонт трещин и сломанных ушек — быстро и без ожидания высыхания.
- Сборка крупных моделей — прихватки сразу фиксируют детали.
Для декоративных деталей, где важен аккуратный вид, клей часто удобнее: шов от паяльника требует обработки. Чем склеить 3D-печать, сборка больших моделей.
Инструмент
- Паяльник или паяльная станция с регулировкой температуры — без неё пластик подгорает или не плавится.
- Отдельное жало — после пластика оно плохо лудится. Удобны плоские жала и специальные насадки для сварки пластика.
- Присадка — обрезки нити того же пластика и той же марки.
- Нержавеющая сетка для усиления (продаётся в наборах для ремонта бамперов).
- Надфили, наждачка для обработки шва. Инструменты.
Температуры
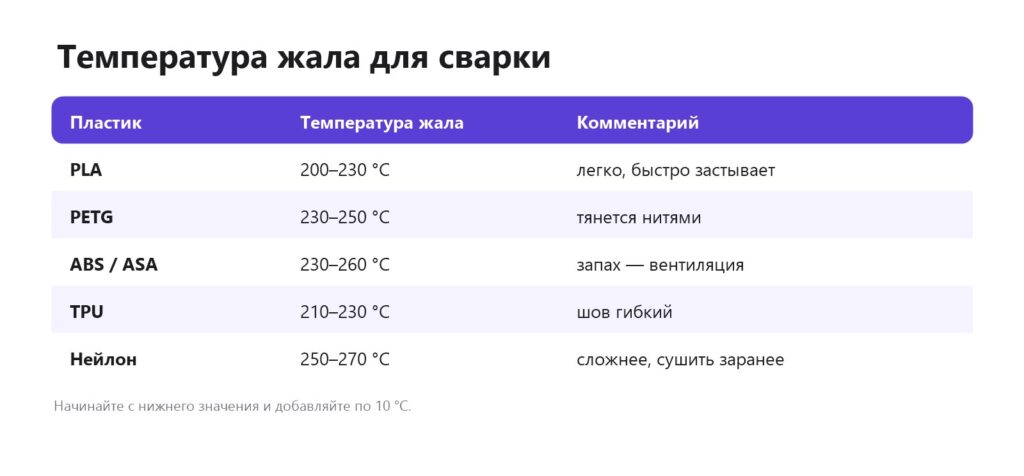
Слишком низкая температура — пластик не плавится, а размазывается, шов слабый. Слишком высокая — пластик темнеет, пузырится и дымит. Начинайте с нижнего значения и добавляйте по 10 °C, пока пластик не начнёт плавиться за 1–2 секунды касания. Таблица температур пластиков.
Техника
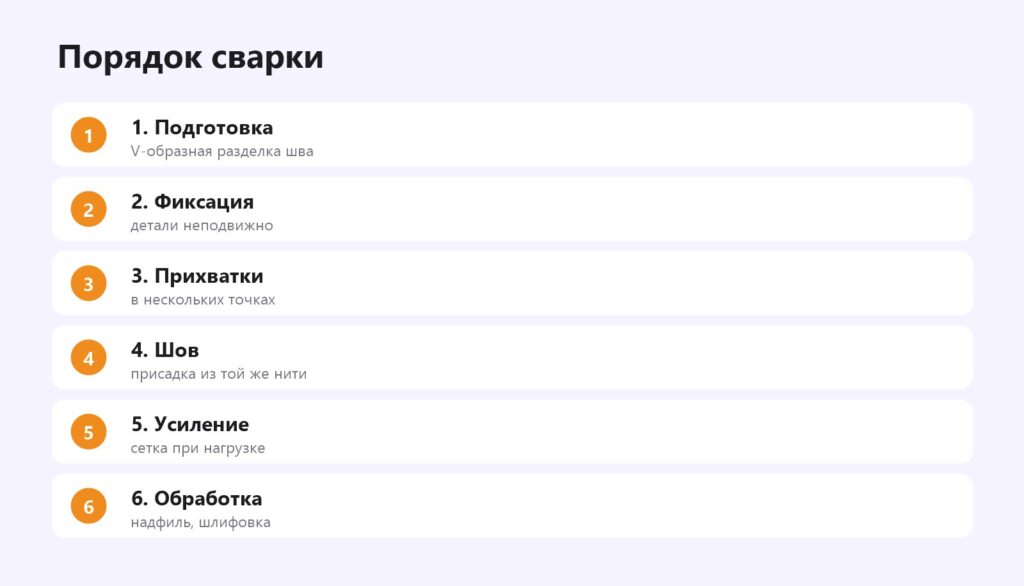
Разделка шва: на стыке сделайте V-образную канавку ножом или надфилем — так присадка заполнит глубину соединения, а не ляжет сверху. Фиксация: детали должны быть неподвижны — струбцины, клей-прихватки, малярный скотч с обратной стороны. Прихватки: коротко прижмите жало к стыку в нескольких местах. Шов: подавайте нить в канавку и одновременно плавьте её и кромки, перемешивая жалом короткими движениями. Работайте с обеих сторон, если есть доступ.
Усиление сеткой
Для нагруженных стыков нагрейте сетку жалом и вдавите её в пластик поперёк шва, затем сверху заплавьте присадкой. Сетка работает как арматура и не даёт шву треснуть. Так ремонтируют сломанные крепления, ушки и кронштейны. Печать запчастей.
Ремонт трещин
- Просверлите маленькое отверстие на конце трещины — оно остановит её рост.
- Разделайте трещину V-образно.
- Заплавьте присадкой, при необходимости с сеткой с обратной стороны.
- Обработайте надфилем и наждачкой.
3D-ручка как альтернатива
3D-ручка подаёт расплавленную нить сама — сварку ей делать удобнее: одной рукой держите деталь, другой ведёте ручку, присадка подаётся автоматически. Для крупных работ можно использовать и строительный фен с насадкой для сварки пластика. Важно, чтобы материал ручки совпадал с материалом деталей.
Обработка шва
После остывания срежьте наплывы ножом, обработайте надфилем и наждачкой P150–P400. Для покраски — шпатлёвка и грунт. Шпатлёвка, шлифовка.
Типичные ошибки
- Шов только сверху — без разделки присадка не проникает в глубину, и соединение ломается по границе.
- Перегрев — пластик темнеет, становится пористым и хрупким.
- Другой пластик в присадке — PLA не сварится с PETG надёжно.
- Детали не зафиксированы — шов получается со смещением, а деталь — кривой.
- Слишком быстро — пластик не успевает прогреться и перемешаться.
Потренируйтесь на обрезках и неудачных печатях из того же пластика, прежде чем сваривать важную деталь: через 2–3 пробных шва рука привыкнет к температуре и скорости.
Безопасность
Частые вопросы
Можно ли сварить PLA паяльником?
Да, при 200–230 °C с присадкой из той же нити.
Что прочнее: сварка или клей?
Для PETG и нагруженных деталей обычно сварка.
Можно ли сварить разные пластики?
Обычно нет: PLA с PETG или ABS не сплавляются надёжно.
Нужен ли отдельный паяльник?
Достаточно отдельного жала.
Как усилить шов?
Вплавить нержавеющую сетку поперёк шва.
Можно ли сваривать 3D-ручкой?
Да, это даже удобнее.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку