
Таблица температур печати пластиков: сопло, стол, обдув
Сводная таблица температур для 3D-печати: сопло, стол, обдув и корпус для PLA, PETG, ABS, ASA, TPU, нейлона, поликарбоната, PP, HIPS, PVA и композитов с углеволокном. Плюс как пользоваться таблицей, почему значения у производителей отличаются и как уточнить их под свой принтер.
Коротко: ниже — сводная таблица температур сопла и стола, обдува и требований к корпусу для 12 популярных пластиков. Самое важное: PLA 195–215 °C / стол 55–60 °C, PETG 230–250 / 70–85, ABS и ASA 235–260 / 95–110 с корпусом, TPU 210–235 / 40–60, нейлон 250–280 / 70–100, поликарбонат 260–300 / 100–120. Значения — ориентир: у разных производителей диапазон отличается на 10–20 °C, а лучшую температуру для своего принтера и скорости находят температурной башней. Ниже — таблицы, пояснения и как ими пользоваться.
Основные пластики
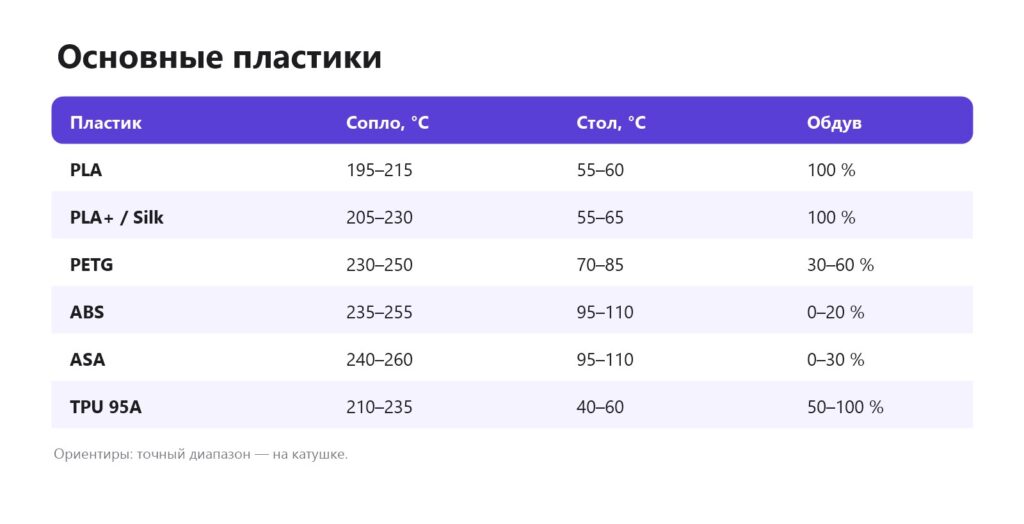
- PLA — самый простой: невысокая температура, максимальный обдув, корпус не нужен. Температура печати PLA.
- PETG — горячее сопло и стол, умеренный обдув: при сильном обдуве слои хуже спекаются. Как печатать PETG.
- ABS и ASA — сильная усадка, нужен закрытый корпус и минимальный обдув. ABS, ASA.
- TPU — температура средняя, главное — медленная подача и сухой пластик. Как печатать TPU.
Инженерные и специальные
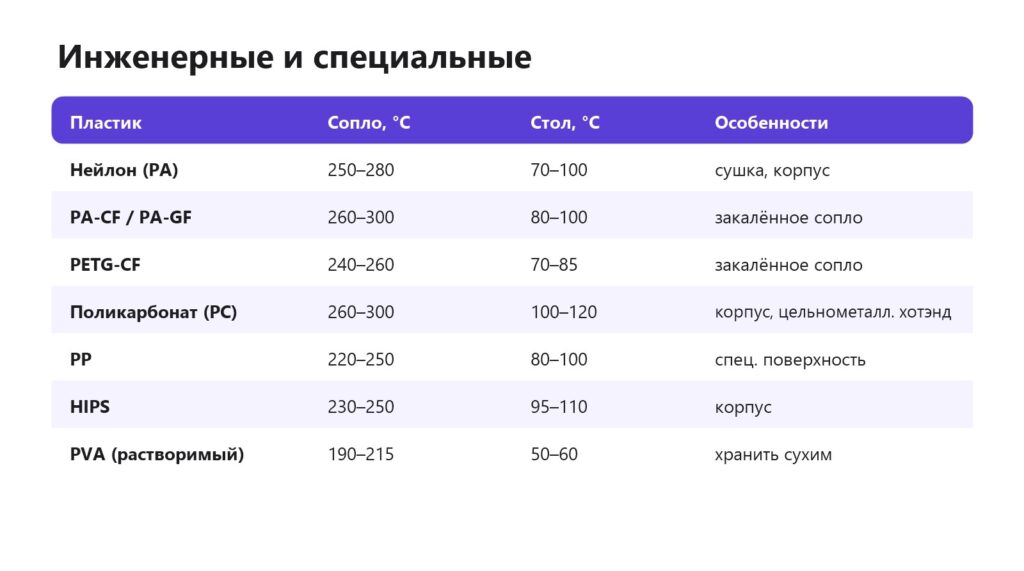
- Нейлон — очень гигроскопичен: без сушки бесполезно подбирать температуру. Нейлон, сушка.
- Композиты с углеволокном и стекловолокном абразивны — нужно закалённое сопло, латунное сточится за несколько катушек. Карбоновый пластик, какое сопло выбрать.
- Поликарбонат требует цельнометаллического хотэнда: PTFE-трубка внутри хотэнда при 260+ °C разрушается. Поликарбонат, хотэнд.
- PP ни к чему не липнет, кроме самого PP — нужна специальная поверхность или полипропиленовый скотч. Полипропилен.
- HIPS и PVA чаще используют как поддержки. HIPS, PVA.
Почему значения у всех разные
Если сравнить рекомендации трёх производителей одного и того же PETG, диапазоны будут разными. Причины:
- Рецептура — добавки, пигменты, модификаторы текучести.
- Скорость печати — производители высокоскоростных пластиков указывают температуру для 200–300 мм/с, классические — для 50–80 мм/с.
- Термистор — реальная температура в сопле у разных принтеров отличается от показаний на 5–10 °C.
- Хотэнд — длинная зона плавления (высокопоточные хотэнды) прогревает пластик лучше при той же температуре.
Поэтому таблица — отправная точка, а не окончательный ответ.
Как пользоваться таблицей
- Возьмите диапазон с катушки; если его нет — из таблицы.
- Напечатайте температурную башню на своей рабочей скорости. Тестовые модели.
- Выберите температуру с прочными слоями без паутины и оплывания.
- Подберите стол по прилипанию: минимальная температура, при которой деталь не отрывается. Температура стола.
- Сохраните профиль в слайсере с названием марки и цвета.
Обдув и корпус
Обдув — не менее важный параметр, чем температура. PLA любит максимальный обдув для чётких нависаний; ABS, ASA и нейлон при сильном обдуве расслаиваются и трескаются. PETG — середина: 30–60 %, на мостах больше. Корпус для ABS, ASA, PC и нейлона обязателен — без него крупные детали коробятся и расслаиваются. Обдув, закрытый или открытый принтер.
Сушка перед печатью
Температура не поможет, если пластик влажный: вода в нити закипает в сопле, появляются треск, пузыри, паутина и слабые слои. Ориентиры сушки в сушилке или духовке с точным термостатом:
| Пластик | Температура сушки | Время |
|---|---|---|
| PLA | 45–50 °C | 4–6 ч |
| PETG | 60–65 °C | 4–6 ч |
| ABS, ASA | 70–80 °C | 4 ч |
| TPU | 50–55 °C | 6–8 ч |
| Нейлон | 70–80 °C | 8–12 ч |
| PC | 80–90 °C | 6–8 ч |
Подробнее — сушка пластика, сушилка для пластика, хранение.
Первый слой и особые случаи
Первый слой обычно печатают на 5 °C горячее остальных — для прилипания. Шёлковые пластики блестят сильнее при верхней границе диапазона, матовые — при нижней. Пластики с блёстками, древесным и металлическим наполнителем печатают соплом 0,6 мм и на 5–10 °C горячее базового пластика, чтобы частицы не забивали сопло. Металлонаполненный пластик, декоративные пластики.
Безопасность
При печати ABS, ASA, PC и нейлона при высоких температурах выделяются летучие вещества с характерным запахом. Печатайте в проветриваемом помещении или с вытяжкой и фильтром, не держите принтер в спальне. PLA пахнет меньше, но тоже выделяет ультрамелкие частицы. Вредна ли 3D-печать, вытяжка.
Частые вопросы
Какая температура печати PLA?
195–215 °C на сопле, 55–60 °C на столе.
Какая температура печати PETG?
230–250 °C на сопле, 70–85 °C на столе.
Какая температура печати ABS?
235–255 °C на сопле, 95–110 °C на столе, закрытый корпус.
Почему на катушке другой диапазон?
Рецептура и расчётная скорость у производителей разные — ориентируйтесь на катушку и проверяйте башней.
Нужен ли цельнометаллический хотэнд?
Для печати выше 250–260 °C (PC, нейлон) — да.
Какое сопло нужно для углеволокна?
Закалённое стальное или с твёрдым наконечником.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

