
Температура стола 3D-принтера для разных пластиков
Какую температуру стола ставить для PLA, PETG, ABS, ASA, TPU, нейлона и поликарбоната, зачем вообще нужен подогрев, как температура зависит от покрытия стола и корпуса, и что будет, если перегреть или недогреть стол.
Коротко: температура стола зависит от пластика: PLA — 55–60 °C, PETG — 70–85 °C, ABS и ASA — 95–110 °C, TPU — 40–60 °C, нейлон — 70–100 °C, поликарбонат — 100–120 °C. Стол греют не для «плавления» нижнего слоя, а чтобы он оставался чуть ниже температуры стеклования пластика: так деталь держится за поверхность и меньше коробится. Покрытие стола (PEI, стекло, текстура) и наличие корпуса сдвигают оптимум на 5–10 °C. Ниже — таблица, как влияет покрытие, признаки перегрева и недогрева.
Зачем греть стол
Пластик при остывании сжимается. Если нижний слой остынет сразу, деталь начнёт тянуть края вверх — это коробление. Подогретый стол держит нижние слои около температуры стеклования — точки, где пластик становится мягким и «липким», но ещё держит форму. У PLA она около 55–60 °C, у PETG — около 80 °C, у ABS — около 100 °C. Отсюда и рекомендуемые температуры стола. Чем выше стеклование и сильнее усадка, тем важнее подогрев и корпус. Углы загибаются.
Таблица по пластикам
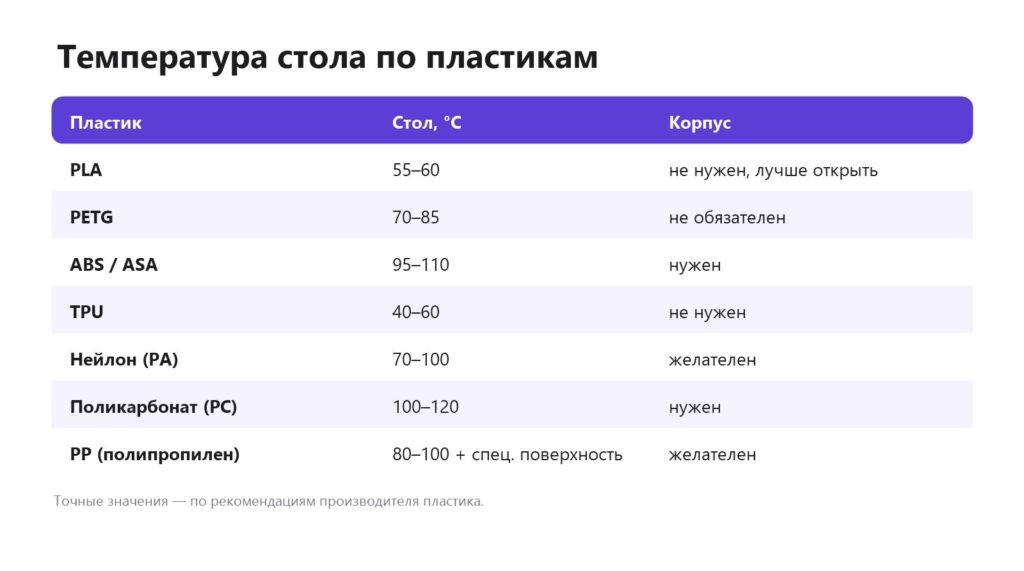
Подробнее о каждом материале: PLA, PETG, ABS, ASA, TPU, нейлон, поликарбонат, полипропилен. Общая таблица сопла и стола — таблица температур пластиков.
Покрытие стола меняет температуру
- Гладкий PEI — отлично держит PLA и ABS при стандартных температурах; PETG прилипает слишком сильно — используйте клей-разделитель или текстурный лист.
- Текстурный PEI — многие печатают PLA на 60–65 °C, PETG — на 70–80 °C. Деталь сама отщёлкивается после остывания. PEI-пластина.
- Стекло — хуже проводит тепло, на поверхности температура на 5–10 °C ниже заданной; часто нужен клей. Клей для стола.
- Специальные листы (для PP, нейлона) — по инструкции производителя листа.
Учтите: датчик температуры стоит под нагревателем, а поверхность всегда немного холоднее, особенно по краям. На больших столах разница между центром и углом может быть 5–10 °C — поэтому угловые детали коробятся чаще.
Перегрев и недогрев
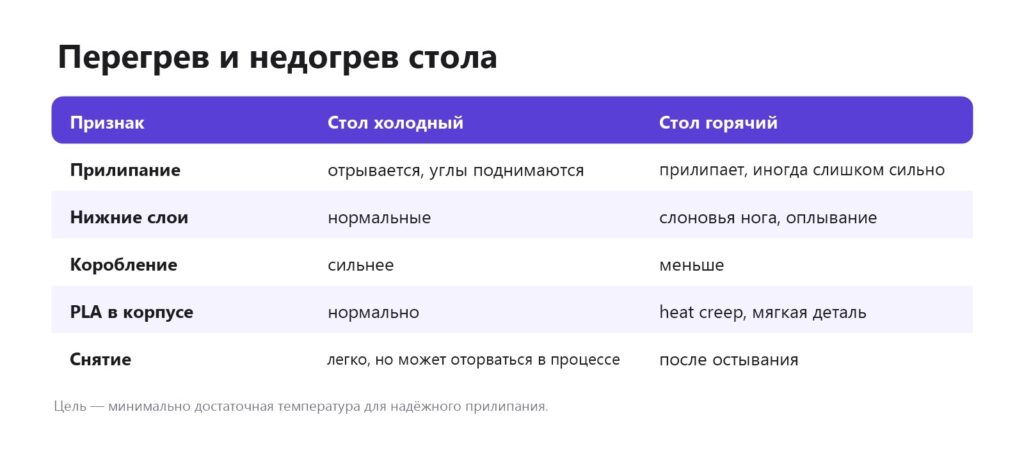
Перегрев чаще всего встречается с PLA: при 70+ °C нижние слои мягкие, появляется слоновья нога, а в закрытом принтере камера нагревается и вызывает heat creep. Недогрев проявляется отрывом детали и поднятыми углами, особенно у ABS и нейлона. Пластик не прилипает к столу.
Корпус и камера
Для ABS, ASA, PC и нейлона одной температуры стола мало: нужен закрытый корпус, чтобы воздух вокруг детали был тёплым (40–60 °C). Тогда верхние слои не остывают резко и не тянут деталь. Для PLA, наоборот, корпус лучше открыть. Прогрейте стол 10–15 минут перед печатью ABS — камера успеет набрать температуру. Закрытый или открытый принтер.
Первый слой и остальные
В слайсере обычно две температуры стола: для первого слоя и для остальных. Часто первый слой ставят на 5 °C горячее для лучшего прилипания, затем снижают. Для PLA на PEI это помогает избежать слоновьей ноги. Идеальный первый слой.
Как подобрать для своего принтера
- Начните с середины диапазона из таблицы или с катушки.
- Напечатайте квадрат 100×100 мм в один-два слоя и прямоугольник 80×20×10 мм.
- Если углы поднимаются — добавьте 5 °C, проверьте поверхность и кайму. Кайма.
- Если низ оплывает или деталь трудно снять — уменьшите на 5 °C.
- Запишите значение в профиль пластика в слайсере.
Снятие детали
Температура стола влияет и на то, как деталь снимается. На PEI детали из PLA и PETG лучше снимать после остывания стола до 30–40 °C: пластик сжимается и сам отходит от поверхности. Если отрывать горячую PETG-деталь от гладкого PEI, можно вырвать кусок покрытия. ABS, наоборот, иногда проще снять тёплым, пока он ещё немного гибкий, — но аккуратно, чтобы не погнуть.
Экономия электричества
Стол — самый прожорливый узел принтера: при нагреве он потребляет 150–300 Вт, при поддержании температуры — меньше. Лишние 10–20 °C на PLA увеличивают расход и время прогрева без пользы. Для ABS теплоизоляция снизу стола (пробковый или силиконовый коврик) сокращает и время нагрева, и расход. Сколько электричества потребляет 3D-принтер.
Частые вопросы
Какая температура стола для PLA?
55–60 °C; на текстурном PEI можно до 65 °C.
Какая температура стола для PETG?
70–85 °C, на гладком PEI — с клеем-разделителем.
Какая температура стола для ABS?
95–110 °C и закрытый корпус.
Можно ли печатать без подогрева стола?
PLA и TPU — можно на хорошей поверхности; ABS, PETG и нейлон — практически нет.
Почему углы поднимаются при правильной температуре?
Холодные края стола, сквозняк, нет корпуса для ABS или плохая поверхность.
Почему у PLA слоновья нога?
Слишком горячий стол или слишком низкое сопло на первом слое.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

