
Углы модели загибаются (warping): почему и как исправить

Warping — когда углы модели поднимаются от стола из-за усадки пластика. Разбираем физику процесса, пластики с сильной усадкой, настройки стола и первого слоя, кайму и «уши», корпус и сквозняки, обдув и заполнение, приёмы в модели (скругления, пазы, разделение) и что делать, если угол уже поднялся.
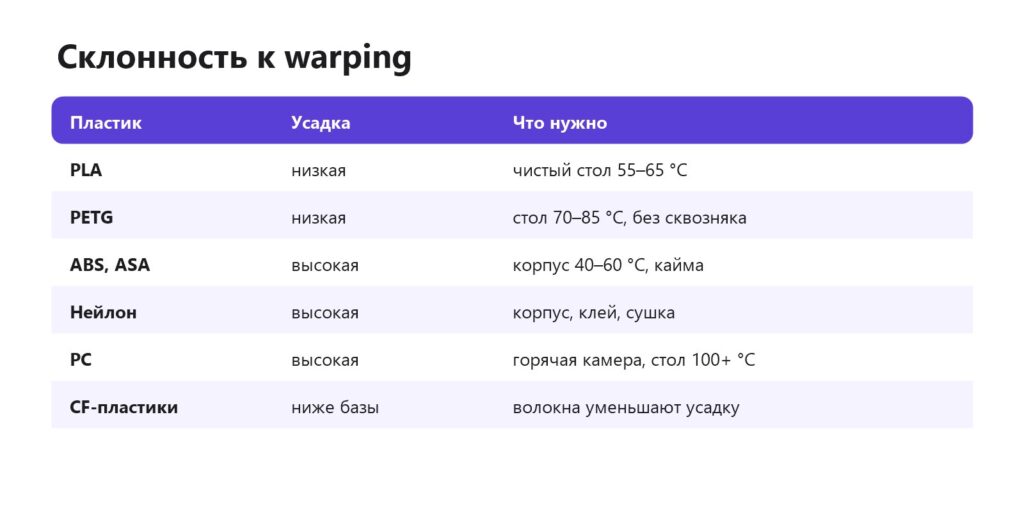
Коротко: warping — углы и края модели поднимаются от стола. Причина — усадка: верхние слои остывают и сжимаются, а нижние «приклеены» к столу, и деталь тянет вверх. Сильнее всего это у ABS, ASA, нейлона и PC, меньше — у PLA и PETG. Помогают: чистый стол и правильный Z-offset, температура стола под пластик, кайма или «уши» на углах, защита от сквозняков и закрытый корпус для пластиков с усадкой, умеренный обдув, меньше заполнения в массивных деталях и скругления углов в модели. Ниже — подробно по каждому пункту и что делать, если угол уже поднялся.
Почему загибаются углы
Пластик при остывании уменьшается в объёме. Каждый новый слой ложится горячим, остывает и сжимается, стягивая слои под собой. Внизу модель держит стол, а углы — самые слабые места: там сила усадки направлена с двух сторон. Чем больше плоская деталь и чем сильнее усадка пластика, тем сильнее тянет.
Пластики
Решения
Стол и первый слой
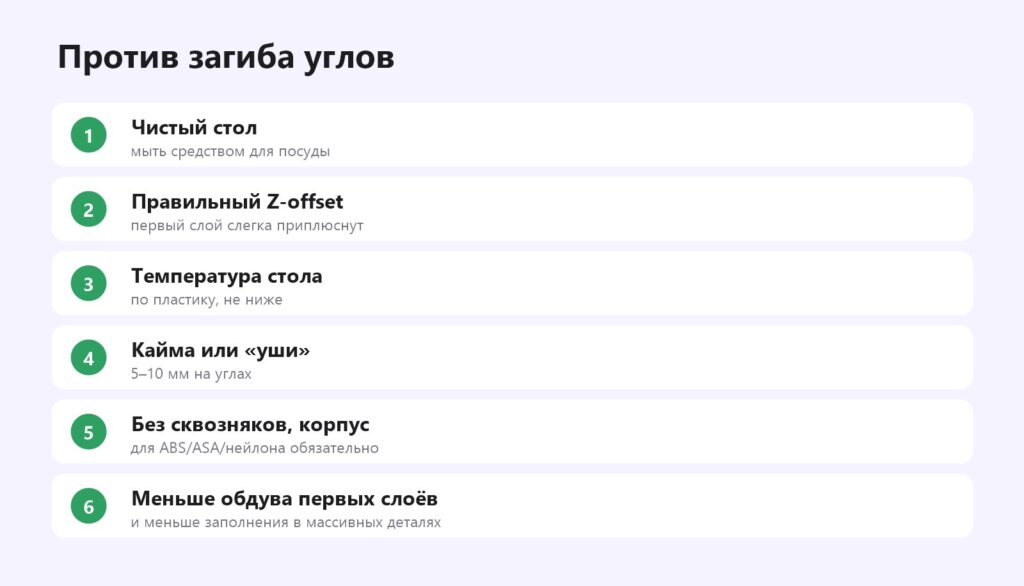
- Мойте пластину средством для посуды — жир с пальцев главный враг. Уход за PEI.
- Z-offset: первый слой слегка приплюснут. Z-offset.
- Температура стола: PLA 55–65 °C, PETG 70–85 °C, ABS/ASA 95–110 °C.
- Клей-карандаш для ABS и нейлона. Клей для стола.
Кайма и «уши»
Кайма 5–10 мм увеличивает площадь сцепления углов; «уши» — диски только на углах. Кайма и подложка.
Тепло и сквозняки
- Уберите принтер от окна и кондиционера.
- Для ABS/ASA/нейлона — закрытый корпус с прогревом камеры 10–15 минут. Закрытый принтер.
- После печати дайте модели остыть в закрытом корпусе.
Обдув и заполнение
- Без обдува на первых слоях; для ABS — 0–20 %. Обдув.
- Массивные детали: заполнение 15–25 % гироидом, а не 100 % — меньше пластика, меньше усадки.
Приёмы в модели
- Скругления углов радиусом 3–5 мм в плане.
- Прорези-«разгрузки» на длинных плоских деталях.
- Разделение длинной детали на части. Проектирование.
- Пластик с углеволокном вместо чистого — меньше усадка. CF-пластики.
Если угол уже поднялся
- Если немного — можно доделать печать, если деталь не точная. Но сопло может зацепить загнутый угол и сдвинуть модель. Смещение слоёв.
- Остановите и исправьте причину для точных деталей.
- Готовую деталь из PLA можно слегка выпрямить феном и прижать к ровной поверхности, но результат непредсказуем.
Если модель отрывается целиком — модель оторвалась во время печати, пластик не прилипает к столу.
Частые вопросы
Почему загибаются углы при 3D-печати?
Из-за усадки: остывающие верхние слои стягивают модель, а углы отрываются от стола.
Как избежать загиба углов на ABS?
Закрытый корпус, стол 100–110 °C, кайма, без обдува и без сквозняков.
Помогает ли кайма от warping?
Да, кайма 5–10 мм или «уши» на углах сильно уменьшают отрыв.
Почему загибаются углы у PLA?
Чаще всего грязный стол, высокий Z-offset, сквозняк или слишком холодный стол.
Влияет ли заполнение на warping?
Да: чем больше пластика в массивной детали, тем сильнее усадка.
Можно ли выпрямить загнутую деталь?
PLA — иногда феном с прижатием к ровной поверхности, но для точных деталей лучше перепечатать.
Нужна 3D-печать на заказ?Студия Universe3D в Тюмени: фотополимерная печать, моделирование, покраска. Доставка по России и СНГ.
Оставить заявку

